

چه چیزی سیلندرهای صنعتی تخصصی را در اتوماسیون مدرن ضروری می کند
سیلندرهای صنعتی تخصصی ستون فقرات سیستم های اتوماسیون معاصر هستند. بدون سیلندر مناسب - چه استاندارد سیلندر هوا یا یک محرک خطی مهندسی شده سفارشی - خطوط تولید خودکار نمی توانند به زمان چرخه، دقت یا ظرفیت باری که تولید مدرن نیاز دارد، دست یابند. پاسخ کوتاه: سیلندر مناسب مستقیماً توان عملیاتی، تکرارپذیری و کل زمان کارکرد سیستم را تعیین می کند. هر جزء دیگر در یک سلول اتوماسیون پنوماتیک یا الکترومکانیکی به عملکرد سیلندر در هر چرخه برای میلیونها ضربه بستگی دارد.
اتوماسیون صنعتی در دو دهه گذشته به طرز چشمگیری تغییر کرده است. در جایی که یک سیلندر هوای معمولی و خارج از قفسه زمانی اکثر وظایف انتخاب و جابجایی یا بستن را انجام می داد، سیستم های امروزی سیلندرهایی را می طلبند که برای اندازه های سوراخ، طول ضربه، تنظیمات نصب، فشار عملیاتی و شرایط محیطی مهندسی شده باشند. یک سیلندر که حتی 10 درصد از نظر قطر حفره همخوانی نداشته باشد، می تواند نیروی خروجی را به اندازه ای کاهش دهد که باعث ایجاد خطاهای متناوب شود که هزاران دلار در ساعت در زمان توقف برنامه ریزی نشده هزینه دارد.
این مقاله نحوه انتخاب، تعیین و ادغام سیلندرهای صنعتی تخصصی در سیستمهای اتوماسیون را پوشش میدهد - با توجه به متغیرهای مهندسی که در کاربردهای واقعی بیشترین اهمیت را دارند.
انواع هسته سیلندرهای صنعتی مورد استفاده در سیستم های اتوماسیون
همه سیلندرها قابل تعویض نیستند. مهندسان اتوماسیون باید قبل از تعیین اجزای یک سلول جدید یا پروژه مقاوم سازی، تفاوت های عملکردی بین خانواده سیلندرهای اولیه را درک کنند.
سیلندر هوا پنوماتیک
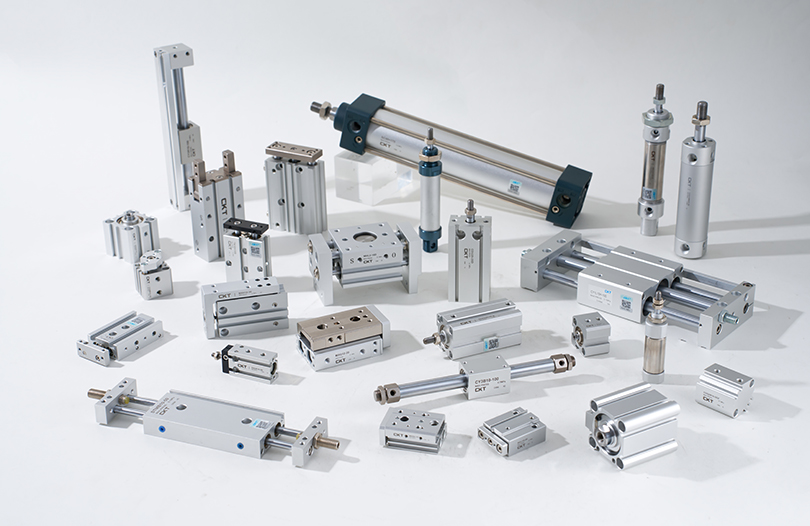
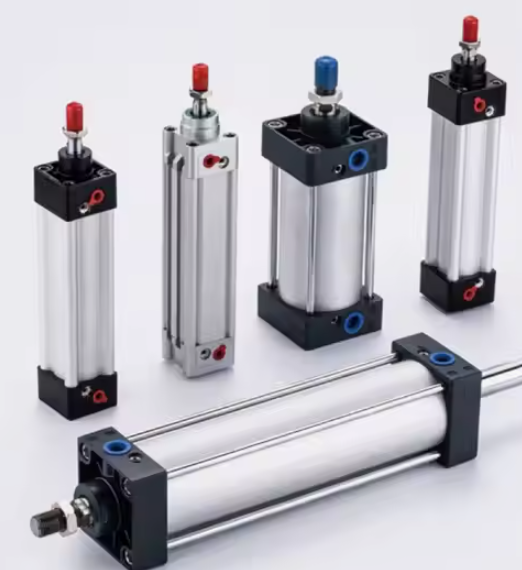
سیلندر هوا همچنان پرکاربردترین محرک در اتوماسیون صنعتی در سطح جهان است. این فشار هوای فشرده را به نیروی مکانیکی خطی تبدیل میکند و آن را برای کاربردهای چرخه بالا که هزینه هر ضربه باید حداقل باشد، ایدهآل میکند. فشارهای عملیاتی استاندارد بین 0.4 MPa و 1.0 MPa (تقریباً 58 تا 145 psi) ، خروجی های نیرو را ارائه می دهد که به طور مستقیم با قطر سوراخ مقیاس می شوند. یک سیلندر هوای 63 میلیمتری که در 0.6 مگاپاسکال کار میکند، تقریباً 1870 نیوتن نیروی رانش تئوری ایجاد میکند - برای طیف گستردهای از کارهای گیرهای، پرتاب و نمایهسازی کافی است.
سیلندرهای هوای تخصصی مدرن بسیار فراتر از طراحی اولیه دوگانه عمل می کنند. مهندسان اکنون انواع مختلفی از جمله:
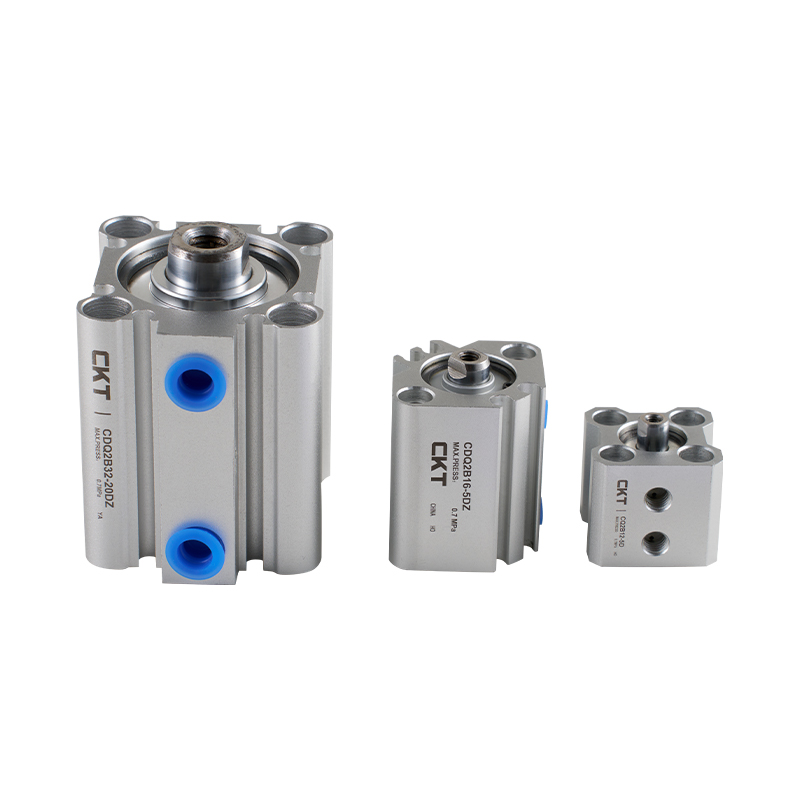
- سیلندرهای هوای فشرده/کوتاه - در سلولهای مونتاژ محدودی که طول کل پاکت نصب کمتر از 100 میلیمتر است استفاده میشود
- سیلندرهای هوای بدون میله - برای ضربات بیش از 1000 میلی متر که در آن یک میله پیستون استاندارد گشتاور خمشی غیرقابل قبول ایجاد می کند.
- سیلندرهای هوای هدایت شونده - انواع دو میله یا پروفیل هدایت شونده که در برابر بارهای خارج از محور تا 500 نیوتن متر مقاومت می کنند بدون نیاز به ریل های راهنمای خارجی
- سیلندرهای هوای پشت سر هم - دو سیلندر که به صورت سری روی هم چیده شدهاند که سوراخ یکسانی دارند و به طور موثر نیروی خروجی را بدون افزایش قطر ردپای دوبرابر میکنند.
- سیلندرهای هوای اتاق تمیز - بشکه فولاد ضد زنگ، مهر و موم PTFE، و پوشش های بدون گاز خروجی برای محیط های ISO کلاس 5 یا بهتر در نیمه هادی ها و اتوماسیون دارویی
سیلندرهای هیدرولیک برای اتوماسیون بارهای سنگین
در جایی که یک سیلندر هوا با مقادیر نیروی عملی حدود 30 کیلونیوتن برای اندازههای مته استاندارد بالا میرود، سیلندرهای هیدرولیک محدوده را تا صدها کیلونیوتون افزایش میدهند. سیستم های اتوماسیون برای مهر زنی فلزات، خطوط انتقال آهنگری و پرس های مونتاژ قطعات سنگین به محرک های خطی هیدرولیک که در فشارهای 140 تا 350 بار کار می کنند متکی هستند. معاوضه در پیچیدگی سیستم است: واحدهای برق هیدرولیک، اسکیت های فیلتراسیون، مبدل های حرارتی و زیرساخت های جلوگیری از نشت هزینه سرمایه و بار تعمیر و نگهداری را اضافه می کنند که سیستم های پنوماتیک به طور کامل از آن اجتناب می کنند.
سیلندرهای میله برقی
محرکهای میلهای الکتریکی - اساساً یک موتور سروو که یک بال اسکرو یا پیچ غلتکی سیارهای را در داخل یک پوشش سیلندر به حرکت در میآورد - سهم بازار قابلتوجهی را از کاربردهای سیلندر هوای پنوماتیکی که نیاز به بازخورد دقیق موقعیت دارند، گرفتهاند. ارائه می دهند قابلیت تکرار موقعیت 0.01± میلی متر یا بهتر ، محدودیت نیروی قابل برنامه ریزی و مصرف انرژی تقریباً 70٪ کمتر از یک مدار پنوماتیکی معادل زمانی که چرخه وظیفه در نظر گرفته می شود. محدودیت آنها چگالی نیروی اوج است: در اندازه معادل، یک سیلندر میله الکتریکی هنوز سه تا پنج برابر بیشتر از یک سیلندر هوای پنوماتیکی با همان سوراخ قیمت دارد، که باعث می شود توجیه اقتصادی به شدت به تعداد سیکل و الزامات دقت بستگی داشته باشد.
چگونه سیلندر مناسب برای سیستم اتوماسیون خود را اندازه و انتخاب کنید
انتخاب سیلندر یک محاسبه مهندسی است، نه جستجوی کاتالوگ. اشتباه گرفتن منجر به شکست زودرس آب بندی، کمانش میله یا نیروی ناکافی می شود - که همه این موارد به صورت خرابی برنامه ریزی نشده ظاهر می شوند که بسیار بیشتر از هزینه یک قطعه مشخص شده است.
محاسبه نیرو با ضریب ایمنی
نقطه شروع برای هر نوع تمرین اندازه گیری سیلندر هوا یا هیدرولیک، نیروی کار مورد نیاز در نقطه کاربرد است. این مقدار باید شامل موارد زیر باشد:
- وزن بار استاتیک که برخلاف جهت حرکت عمل می کند
- نیروی دینامیکی مورد نیاز برای شتاب دادن به بار تا سرعت هدف در زمان ضربه موجود
- نیروهای اصطکاک از راهنماها، مهر و موم ها و هر مکانیسم خارجی
- نیروهای فرآیند (گیره، فشار دادن، برش) در پایان ضربه
روش استاندارد اعمال می شود ضریب ایمنی 1.5 تا 2.0 بیش از محصول نیروی فشار مته سوراخ محاسبه شده نظری. این حاشیه نوسانات فشار عرضه را جذب می کند (سیستم های هوای فشرده معمولی 10% از نقطه تعیین شده متفاوت است)، سایش آب بندی در طول عمر سرویس، و تغییرات بار ذاتی در فرآیندهای تولید را جذب می کند.
به عنوان مثال: اگر یک برنامه گیره به 800 نیوتن در قطعه کار نیاز داشته باشد و هوای آن 0.6 مگاپاسکال باشد، حداقل قطر سوراخ حدوداً 42 میلی متر در بازده 100٪ محاسبه می شود. اعمال ضریب ایمنی 1.6× سوراخ انتخابی را بسته به اندازههای استاندارد موجود به 50 میلیمتر یا 63 میلیمتر فشار میدهد - اطمینان حاصل میکند که سیلندر نیروی کافی را حتی زمانی که فشار عرضه به 0.5 مگاپاسکال در طول پیک تقاضای سیستم کاهش مییابد، ارائه میکند.
تحلیل طول ضربه و کمانش میله
طول ضربه مستقیماً بر حساسیت میله پیستون به کمانش تحت بار فشاری تأثیر می گذارد. برای هر سیلندر هوا یا محرک پنوماتیکی با سکته مغزی بیش از 10× قطر میله، بررسی کمانش ستون اویلر الزامی است. بار بحرانی کمانش به قطر میله، طول ضربه، مواد (معمولاً فولاد کربنی یا فولاد ضد زنگ) و پیکربندی نصب بستگی دارد - شرایط انتهایی ثابت-ثابت، بدون پین یا انتهای پین هر کدام طول ستون های موثر متفاوتی را ارائه می دهند.
یک میله فولادی با قطر 20 میلیمتر با کورس 600 میلیمتری در شرایط نصب بدون نصب، دارای بار کمانش بحرانی تقریباً است. 2,850 نیوتن - که ممکن است کمتر از نیرویی باشد که سیلندر قادر به ایجاد آن است. در چنین مواردی، تعیین قطر میله بزرگتر (25 میلی متر یا 32 میلی متر) یا تعویض به یک سیلندر هدایت شونده، پشتیبانی جانبی را اضافه می کند که از کمانش بدون نیاز به مهندس برای کاهش فشار عملیاتی جلوگیری می کند.
زمان چرخه و الزامات بالش
سلولهای اتوماسیون پرسرعت - بهویژه آنهایی که با 60 سیکل یا بیشتر در دقیقه کار میکنند - بارهای ضربهای قابلتوجهی را به اجزای سیلندر، سوپاپها و ابزار تحمیل میکنند. در این سرعت ها، یک سیلندر هوای کنترل نشده با کورس 100 میلی متری می تواند سرعت پیستون بیش از 1.5 متر بر ثانیه را بلافاصله قبل از موقعیت انتهایی ایجاد کند. انرژی جنبشی جذب شده توسط کلاهک انتهایی در هر ضربه باید از طریق بالشتک های داخلی، کمک فنرهای خارجی یا دریچه های کنترل جریان در درگاه اگزوز مدیریت شود.
اکثر سیلندرهای هوای صنعتی تخصصی بالای منافذ 40 میلی متری دارای بالشتک های سوزنی سوپاپ قابل تنظیم در هر دو موقعیت انتهایی به صورت استاندارد هستند. اینها امکان تنظیم میدانی فاصله کاهش سرعت معمولاً بین 5 میلی متر تا 30 میلی متر را فراهم می کند. کمک فنرهای هیدرولیک خارجی با میرایی قابل تنظیم، برای کاربردهایی که هم سرعت بالا و هم سرعت کنترل شده دقیق را می طلبند، نسبت به بالشتک های پنوماتیک به تنهایی، کنترل دقیق تری را ارائه می دهند.
| قطر سوراخ (میلی متر) | نیروی نظری در 0.6 مگاپاسکال (N) | کاربرد معمولی در اتوماسیون | حداکثر سکته مغزی توصیه شده (میلی متر) |
|---|---|---|---|
| 20 | 188 | جهش قطعه کوچک، محرک سنسور | 200 |
| 32 | 483 | انتخاب و مکان، بستن سبک | 400 |
| 50 | 1178 | پرس مونتاژ، فعال سازی دروازه | 600 |
| 80 | 3,016 | بستن قطعه کار، بالابر انتقال | 800 |
| 125 | 7,363 | بستن وسایل سنگین، تغذیه پرس | 1200 |
طراحی سیلندرهای تخصصی برای محیط های اتوماسیون درخواستی
سیلندرهای هوای کاتالوگ استاندارد اکثر کاربردهای کف کارخانه را انجام می دهند. با این حال، بخش قابلتوجهی از اتوماسیون صنعتی در محیطهایی کار میکند که اجزای استاندارد را ظرف چند هفته از بین میبرند، مگر اینکه طراحی سیلندر به طور خاص به آن شرایط بپردازد.
سیلندرهای مقاوم در برابر خوردگی برای محیط های شستشو و شیمیایی
اتوماسیون فرآوری مواد غذایی، بطریسازی نوشیدنی و بستهبندی دارویی سیکلهای شستشوی مکرر را با آب، بخار و مواد پاککننده سوزاننده با فشار بالا انجام میدهد. سیلندرهای هوای بشکه آلومینیومی استاندارد تحت این شرایط به سرعت خورده می شوند. ساخت بشکه و میله فولادی ضد زنگ (معمولاً با درجه 304 یا 316L)، همراه با مهر و موم های مطابق با FDA در EPDM یا PTFE، فواصل سرویس را از هفته ها تا سال ها افزایش می دهد. حق بیمه هزینه برای یک سیلندر هوای ضد زنگ نسبت به یک واحد آلومینیومی استاندارد معمولاً است. 40 تا 80 درصد - کسری از هزینه خرابی ناشی از خرابی یک سیلندر خورده شده در طول دوره تولید.
اتوماسیون پردازش شیمیایی شرایط سخت تری را نیز ارائه می دهد: اسیدها، حلال ها و محیط های با رطوبت بالا با آب متراکم شونده. گزینههای سیلندر در اینجا شامل آلومینیوم آنودایز سخت با سوراخهای PTFE، بدنههای کامپوزیتی پلیفنیلن سولفید (PPS) یا انواع پوششدادهشده با فلوروپلیمر است. سازگاری مهر و موم باید در برابر قرار گرفتن در معرض مواد شیمیایی خاص تأیید شود - مهر و موم های NBR که در محیط های روغنی عملکرد خوبی دارند در حلال های معطر به سرعت تجزیه می شوند، در حالی که مهر و موم های EPDM در بخار و آب داغ برتری دارند اما در مایعات مبتنی بر نفت متورم می شوند.
سیلندرهای دمای بالا برای کوره ها و سلول های جوشکاری
اتوماسیون داخل کوره های صنعتی، سیستم های پخت رنگ و سلول های جوشکاری رباتیک، سیلندرها را در دمای پایدار از 120 درجه سانتیگراد تا بیش از 200 درجه سانتیگراد قرار می دهد. مهر و موم استاندارد Buna-N (NBR) در حدود 100 درجه سانتیگراد تحت شرایط دینامیکی شروع به تخریب می کند که منجر به نشت و از دست دادن نیروی نگهدارنده در عرض صدها ساعت می شود. سیلندرهای تخصصی با دمای بالا از مهر و موم های سیلیکونی یا Viton (FKM) استفاده می کنند. سرویس مداوم 150 تا 200 درجه سانتی گراد ، همراه با روان کننده های با دمای بالا که کربن نمی شوند و از شیارهای آب بندی خارج نمی شوند.
محیط های جوشکاری همچنین میله پیستون سیلندر هوا را در معرض ضربه های پاشش و تابش UV ناشی از فلاش قوس قرار می دهد. میلههای کروم سخت یا با روکش سرامیکی در برابر چسبندگی پاشیده شدن و سوراخ شدن سطح بسیار بهتر از فولاد صیقلی استاندارد مقاومت میکنند و مستقیماً سایش آببند ناشی از آلودگی سطح میلهها به ناحیه آببند پاک کن را کاهش میدهند.
سیلندرها برای کاربردهای اتمسفر انفجاری (ATEX/IECEx).
سیستم های اتوماسیون در جابجایی غلات، غرفه های اسپری رنگ، ترکیب شیمیایی، و فرآوری نفت و گاز در مناطقی که به عنوان مواد بالقوه انفجاری طبقه بندی می شوند (منطقه 1 یا منطقه 2 تحت ATEX، یا بخش 1 / بخش 2 تحت NEC) عمل می کنند. سیلندرهای هوای پنوماتیک ذاتاً در این مناطق ایمنتر از محرکهای الکتریکی هستند زیرا هوای فشرده حاوی انرژی اشتعال نیست. با این حال، طراحی سیلندر همچنان باید از تجمع بار استاتیک بر روی اجزای غیر رسانا جلوگیری کند و نباید در پایان ضربه، ضربه فلز به فلز با قابلیت جرقه ایجاد کند. سیلندرهای دارای رتبه ATEX از اجزای پلیمری رسانا، تجهیزات اتصال به زمین و پایه های انتهایی با بالشتک نرم استفاده می کنند تا نیازهای منطقه را بدون تکیه بر محفظه های ضد انفجار خارجی برآورده کنند.
سیلندرهای مینیاتوری برای اتوماسیون مونتاژ دقیق
مونتاژ وسایل الکترونیکی، ساخت دستگاههای پزشکی و تولید ساعت یا ابزار به سیلندرهای هوا با اندازه سوراخهای 4 میلیمتر تا 16 میلیمتر، ضربات کوتاه 1 میلیمتر و تکرارپذیری موقعیتی زیر 0.05 میلیمتر نیاز دارند. سیلندرهای پنوماتیکی مینیاتوری در این مقیاس با تلورانسهای تولید روبرو هستند که درصد بیشتری از ابعاد اجزا را نشان میدهد - تحمل شیار آب بند 0.02 میلیمتری در سیلندر 6 میلیمتری حفرهای به کنترل ماشینکاری بسیار دقیقتری نسبت به همان تلورانس در واحد سوراخ 63 میلیمتری نیاز دارد. پلتفرم های سیلندر مینیاتوری پیشرو به عمر چرخه ای بیش از حد دست می یابند 30 میلیون سکته مغزی در فشار نامی کامل از طریق روکش های سوراخ دار، مهر و موم های کامپوزیت PTFE کم اصطکاک، و میله های ضد زنگ با آسیاب دقیق.
ادغام سیلندرهای صنعتی با سیستم های کنترل اتوماسیون
یک سیلندر تا زمانی که در معماری کنترل سیستم اتوماسیون یکپارچه نشود، هیچ ارزشی تولید نمی کند. رابط بین مکانیک سیلندر و منطق PLC جایی است که بسیاری از سیلندرهای به ظاهر مشخص شده در عمل ضعیف عمل می کنند.
سنجش موقعیت و بازخورد
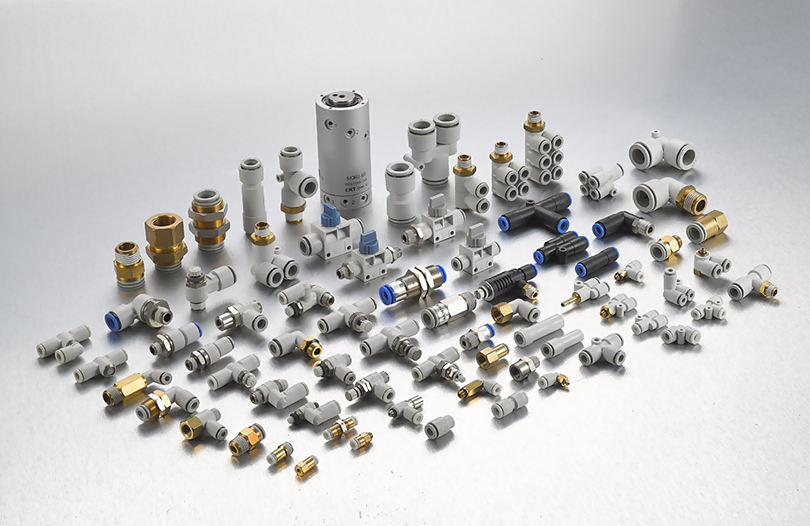
طراحیهای سیلندر هوای مدرن شامل ریلهای حسگر یکپارچه - شکافهای T یا شکافهای C ماشینکاری شده در بشکه - که سوئیچهای نی مغناطیسی، سنسورهای حالت جامد اثر هال یا سنسورهای موقعیت خطی مغناطیسی انقباضی آنالوگ را میپذیرند. سوئیچ های رید یک خروجی باز/بسته ساده را در موقعیت های انتهایی تعریف شده ارائه می دهند و هزینه هر سنسور کمتر از 10 دلار است. سنسورهای جلوه هال عمر سوئیچینگ طولانی تری دارند (بیش از 100 میلیون عملیات در مقابل تقریباً 10 میلیون برای سوئیچ های نی)، مقاومت در برابر لرزش بهتر و زمان پاسخگویی سریع تر در محدوده 0.5 میلی ثانیه.
برای کاربردهایی که بهجای سیگنالهای باینری پایان ضربه، به دادههای موقعیت پیوسته نیاز دارند - مانند پرسهای مونتاژی با گیره متناسب یا پرسهای مونتاژ ضربهای متغیر - حسگرهای مغناطیسی آنالوگ تعبیهشده در بشکه سیلندر ارائه میکنند. موقعیت خطی مطلق با وضوح 0.1 میلی متر بیش از سکته مغزی کامل این رمزگذارهای خطی خارجی را حذف میکند، پیچیدگی سیمکشی را کاهش میدهد و به PLC اجازه میدهد تا بهعنوان یک ابزار تشخیصی، سرعت میله را در زمان واقعی نظارت کند.
انتخاب سوپاپ و زمان پاسخ
شیر برقی که هر سیلندر هوا را هدایت می کند، تعیین می کند که سیلندر با چه سرعتی به دستورات PLC پاسخ می دهد. زمان پاسخ سوپاپ - فاصله بین انرژی دادن به سیم پیچ و باز شدن کامل درگاه - از کمتر از 5 میلی ثانیه برای شیرهای پرتاب مستقیم با سرعت بالا تا 30 تا 60 میلی ثانیه برای دریچه های قرقره استاندارد در 24 VDC متغیر است. در یک برنامه 60 سیکل در دقیقه با زمان کل چرخه 200 میلی ثانیه، یک شیر 50 میلی ثانیه 25 درصد به زمان تحریک پنوماتیک اضافه می کند و ممکن است دستیابی به هدف زمان چرخه را غیرممکن کند.
نرخ جریان سوپاپ (مقدار Cv) نیز باید با حجم سیلندر و زمان حرکت مورد نیاز مطابقت داشته باشد. سوپاپهای کماندازه باعث ایجاد اختلاف فشار در سرتاسر شیر در طول ضربات با سرعت بالا میشوند و به طور موثر فشار کاری را که توسط پیستون سیلندر هوا مشاهده میشود، کاهش میدهند، حتی زمانی که فشار تغذیه در ورودی سوپاپ کافی باشد. قانون کلی این است که یک مقدار Cv دریچه را انتخاب کنید که افت فشار در سراسر شیر را به کمتر از 10 درصد فشار عرضه در حداکثر تقاضای جریان
یکپارچه سازی فیلدباس و IO-Link
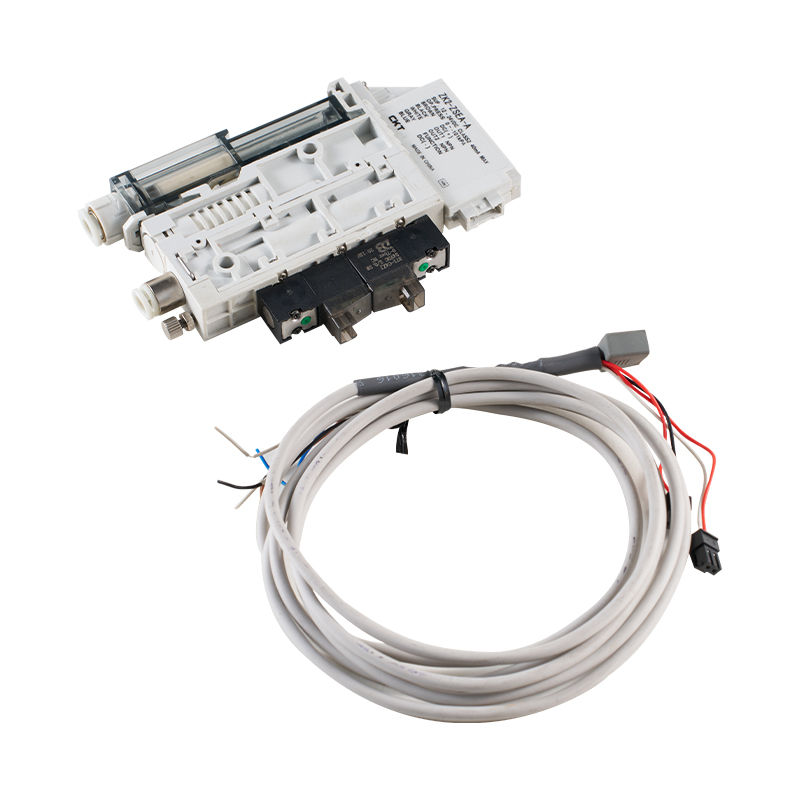
معماریهای اتوماسیون صنعت 4.0 به طور فزایندهای نیاز به تشخیص در سطح سیلندر دارند که از طریق سیستمهای SCADA یا MES کارخانه قابل دسترسی است. مجموعههای سوپاپ منیفولد فعال شده با IO-Link اجازه میدهند که دادههای سنسور موقعیت هر سیلندر، تعداد ضربه، فشار بالشتک و انحراف زمان چرخه به PLC از طریق اترنت استاندارد صنعتی (PROFINET، EtherNet/IP، EtherCAT) بدون افزودن سیمکشی ورودی/خروجی مجزا به PLC منتقل شود. یک گره اصلی IO-Link می تواند تا هشت ایستگاه سیلندر از طریق یک کابل، پیچیدگی سیم کشی پانل در سلول های اتوماسیون متراکم با 20 یا بیشتر سیلندر را به طور چشمگیری کاهش می دهد.
این اتصال، تعمیر و نگهداری پیشبینیکننده را امکانپذیر میکند: اگر سیلندر هوای خاص 15 درصد بیشتر طول بکشد تا حرکت خود را کامل کند - الگویی که با مقایسه لبههای سنسور نشانداده شده قابل تشخیص است - سیستم میتواند سیلندر را برای بازرسی قبل از ایجاد خطای تولید علامتگذاری کند. مطالعات مربوط به اتوماسیون کارگاه بدنه خودرو نشان داده است که برنامههای تعمیر و نگهداری پیشبینیکننده با استفاده از عیبیابی در سطح سیلندر، خرابیهای پنوماتیکی برنامهریزی نشده را کاهش میدهند. 35% تا 55% در مقایسه با برنامه های تعویض با فاصله ثابت.
صنایع کلیدی تقاضا برای سیلندرهای صنعتی تخصصی را افزایش می دهند
درک اینکه کدام صنایع بیشترین حجم سیلندرهای تخصصی را مصرف میکنند، به روشن شدن اولویتهای طراحی که تولیدکنندگان و ادغامکنندگان سیستمها باید به آن توجه کنند، کمک میکند.
خودروسازی
یک کارگاه بدنه خودرو شامل بین 800 تا 2500 سیلندر پنوماتیک و هیدرولیک مجزا در ایستگاه های جوشکاری، هندلینگ و مونتاژ است. نرخ چرخه معمولاً به 240 تا 480 ضربه در ساعت در هر ایستگاه می رسد، به این معنی که یک سیلندر هوا در یک خط با حجم بالا جمع می شود. بیش از 4 میلیون سکته در سال . مشخصات سیلندر در اینجا بر عمر مهر و موم، دوام بالشتک و سهولت تعویض خطی بدون حذف ساختار نصب تأکید دارد.
بسته بندی و اتوماسیون لجستیک
سیستمهای نصب جعبه، آببندی کارتن و مرتبسازی با سرعت بالا با سرعتهایی اجرا میشوند که زمان حرکت سیلندر کمتر از 100 میلیثانیه را میطلبد. سیلندرهای هوای بدون میله با جفت مغناطیسی یا اتصالات نوار مکانیکی اغلب برای انتقال افقی طولانی (500 میلی متر تا 2000 میلی متر) استفاده می شود که در آن یک میله معمولی به طور غیرقابل قبولی به سمت کنسول حرکت می کند. اتوماسیون بستهبندی نیز سه شیفت در روز، 350 روز در سال انجام میشود، که میانگین زمان بین خرابی (MTBF) را بهجای نگرانی ثانویه، معیار مشخصات اولیه میکند.
مونتاژ نیمه هادی و الکترونیک
روباتهای جابجایی ویفر، ماشینهای پیوند قالب و تجهیزات مونتاژ PCB از سیلندرهای هوای کوچک و محرکهای میلهای الکتریکی استفاده میکنند که به استانداردهای پاکیزگی زیر میکرونی نیاز دارند. سیلندرها در این محیط ها نباید ذرات تولید کنند، باید در برابر گازهای خروجی که بسترهای حساس را آلوده می کند، مقاومت کنند و باید دقت موقعیت را در میلیاردها چرخه حفظ کنند. بازار جهانی تجهیزات نیمه هادی که سالانه بیش از 100 میلیارد دلار ارزش دارد، باعث توسعه مداوم فناوری تحریک پنوماتیکی بسیار تمیز و با دقت بالا می شود.
پردازش مواد غذایی و آشامیدنی
خطوط پرکننده، ماشینهای قطعهبندی و سلولهای بستهبندی در کارخانههای مواد غذایی باید به طور ایمن با سطوح تماس محصول کار کنند. سیلندرهای هوا در این کاربردها به روان کننده های پذیرفته شده توسط USDA (روغن های ایمن مواد غذایی درجه H1)، مواد مهر و موم مطابق با FDA و سطوح خارجی صاف و بدون شکافی که باکتری ها را در خود جای داده است نیاز دارند. انواع فولاد ضد زنگ که با استانداردهای حفاظت از نفوذ IP69K طراحی شده اند، در برابر تمیز کردن بخار با فشار بالا در دمای 80 درجه سانتیگراد بدون تخریب مهر و موم یا ورود آب به سوراخ سیلندر مقاومت می کنند.
بهترین روش های نگهداری برای به حداکثر رساندن عمر سرویس سیلندر
حتی سیلندر صنعتی تخصصی با بالاترین کیفیت زمانی که اصول نگهداری نادیده گرفته می شود، زودتر از موعد تخریب می شود. روشهای زیر که بهطور مداوم اعمال میشوند، میانگین فواصل سرویس را بهجای کسری از آن به عمر چرخه رتبهبندی سازنده گسترش میدهند.
- کیفیت هوای فشرده را تا ISO 8573-1 کلاس 3 یا بهتر حفظ کنید برای کاربردهای عمومی سیلندر هوای صنعتی هوای آلوده حامل آب، روغن کمپرسور و ذرات عامل اصلی تخریب مهر و موم و نمره دهی سوراخ است. یک مجموعه فیلتر-تنظیم کننده-روانکار (FRL) با تخلیه خودکار میعانات غیرقابل مذاکره است.
- به درستی روغن کاری کنید - یا اصلاً. بسیاری از سیلندرهای هوای مدرن با مهر و موم کامپوزیت PTFE طوری طراحی شده اند که بدون روغن کاری خارجی (بدون روغن) کار کنند. وارد کردن روغن به یک سیلندر بدون روغن می تواند مهر و موم PTFE را متورم کند و باعث خرابی زودرس شود. همیشه قبل از راه اندازی الزامات روغن کاری را با مشخصات مهر و موم خاص سیلندر تأیید کنید.
- وضعیت سطح میله را در فواصل زمانی برنامه ریزی شده بررسی کنید. سوراخ شدن، نمره گذاری یا آسیب پوشش روی میله پیستون سایش آب بندی برف پاک کن را تسریع می کند و اجازه می دهد تا آلودگی وارد سوراخ شود. میله هایی که عیوب سطحی بیش از 5 درصد از سطح تماس را در طول یک حرکت برف پاک کن نشان می دهند، باید به جای صیقل دادن، تعویض شوند.
- پس از هر گونه تعویض سیلندر یا تعویض نصب، تنظیم بالشتک را بررسی کنید. یک بالشتک با تنظیم ضعیف که به پیستون اجازه میدهد تا با سرعت کامل به کلاهک انتهایی ضربه بزند، چندین برابر نیروی عملیاتی اوج نیرو ایجاد میکند و به طور همزمان به سیلندر، ابزار متصل شده و ساختار دستگاه آسیب میرساند.
- سکته مغزی را در صورت امکان پیگیری کنید از طریق شمارنده های چرخه PLC و مقایسه با مشخصات عمر آب بندی دارای رتبه بندی توسط سازنده. تعویض پیشگیرانه کیت مهر و موم در 80 درصد عمر چرخه نامی تقریباً 30 تا 150 دلار در قطعات و یک ساعت کار هزینه دارد - در مقابل 500 تا 5000 دلار در زمان توقف برنامه ریزی نشده زمانی که سیلندر در تولید خراب می شود.
- از بین بردن بار جانبی جانبی روی سیلندرهای میله ای. حتی یک ناهماهنگی 5 درجه بین محور سیلندر و جهت حرکت بار، بارگذاری جانبی مداوم بر روی بوش و آب بندی میله ایجاد می کند و در مطالعات موردی مستند، عمر مفید را 40٪ تا 70٪ کاهش می دهد. کوپلینگهای میلهای شناور یا پایههای خود تراز، ناهماهنگی جزئی اتصالات را بدون نیاز به تنظیم مجدد دقیق کل نصب سیلندر، جبران میکنند.
مقایسه سیلندرهای پنوماتیک، هیدرولیک و الکتریکی برای تصمیم گیری های اتوماسیون
هیچ فناوری محرک واحدی در تمام سناریوهای اتوماسیون برنده نیست. تصمیم بین سیلندر هوای پنوماتیک، سیلندر هیدرولیک یا محرک میله الکتریکی باید بر اساس عملکرد خاص، هزینه و الزامات عملیاتی هر محور کاربردی اتخاذ شود.
| معیار | سیلندر هوا پنوماتیک | سیلندر هیدرولیک | محرک میله برقی |
|---|---|---|---|
| محدوده نیرو (استاندارد) | تا 30 کیلو نیوتن | تا 500 کیلو نیوتن | تا 50 کیلو نیوتن |
| دقت موقعیت | ± 0.5-2 میلی متر (توقف انتهایی) | ± 0.1-1 میلی متر (دریچه سرو) | ± 0.01-0.05 میلی متر |
| هزینه اولیه (نسبی) | کم | متوسط-بالا | بالا |
| بهره وری انرژی | کم (25–35% overall) | متوسط (60-75%) | بالا (85–95%) |
| حداکثر سرعت چرخه | بسیار زیاد (300 CPM ممکن است) | متوسط (محدود شده توسط جریان روغن) | بالا (servo-dependent) |
| پاکیزگی | بالا (dry air options) | کم (oil leak risk) | خیلی بالا |
| مناسب بودن مناطق خطرناک | عالی (انواع ATEX) | خوب (مایع بدون جرقه) | نیاز به موتور دارای رتبه برتر |
دادههای بالا یک الگوی ثابت را نشان میدهند: سیلندر هوا در هزینه، سرعت و مناسب بودن محیط پاک برای اکثر کارهای اتوماسیونی که نیاز به نیروی شدید یا دقت بیش از ± 0.5 میلیمتر ندارند، برنده است. سیلندرهای هیدرولیک تنها گزینه عملی برای کاربردهای حرکت آهسته با نیروی بالا باقی می مانند. محرکهای الکتریکی هزینههای خود را عمدتاً در کاربردهایی توجیه میکنند که در آن موقعیتیابی میانی قابل برنامهریزی، محدود کردن نیرو، یا ثبت مصرف انرژی ارزش تولید قابل اندازهگیری ایجاد میکند.
روندهای شکل دهنده آینده سیلندرهای صنعتی در اتوماسیون
سیلندر به عنوان یک کلاس جزء در دهه گذشته به طور قابل توجهی تکامل یافته است و در پاسخ به الزامات سیستم اتوماسیون که پنج سال پیش مشخصات ویژه ای داشتند اما اکنون معیارهای اصلی تدارکات هستند، به توسعه خود ادامه می دهد.
بازیابی انرژی در سیستم های پنوماتیک
هوای فشرده گران است: تولید 1 نیوتن متر مربع هوا در 0.7 مگاپاسکال معمولاً بسته به بازده کمپرسور و نرخ برق محلی 0.02 تا 0.04 دلار هزینه دارد. یک کارخانه تولیدی با 500 سیلندر هوا با نرخ متوسط می تواند 50000 تا 200000 دلار در سال صرف هوای فشرده صرف کند. مدارهای تقویت کننده فشار، سیستم های بازیابی هوای حلقه بسته، و طراحی سیلندرهای کم مصرف با کاهش حجم مرده به طور فزاینده ای در پروژه های اتوماسیون جدید مشخص می شوند، زیرا الزامات پایداری سخت تر می شوند. برخی از درایوهای پنوماتیک پیشرفته اکنون هوای خروجی را از مسیر برگشت بازیابی می کنند تا تا حدی فشار پیشروی را تحت فشار قرار دهند و مصرف خالص هوا را تا حداکثر کاهش دهند. 30% .
ساخت افزودنی برای هندسه سیلندر سفارشی
تولید افزودنی های فلزی (همجوشی بستر پودر لیزر، رسوب انرژی هدایت شده) دری را به روی طراحی سیلندر هوا و محرک با هندسه های داخلی غیرممکن از طریق ماشینکاری معمولی باز کرده است. منیفولدهای یکپارچه در بدنه سیلندر، کانالهای خنککننده منسجم برای کاربردهای با دمای بالا، و بخشهای ساختاری بهینهشده با توپولوژی که وزن را 20 تا 40 درصد بدون کاهش استحکام کاهش میدهند، از مرحله نمونه اولیه به تولید سری برای کاربردهای اتوماسیون تخصصی در حال حرکت هستند. زمان سرب برای بدنه سیلندر کاملا سفارشی از 12 تا 16 هفته (سفارشی ماشینکاری سنتی) به 3 تا 5 هفته برای انواع ساخته شده با مواد افزودنی کاهش می یابد.
رباتیک نرم و محرک های پنوماتیک سازگار
برای کارهای اتوماسیون شامل قطعات کار ظریف، نامنظم یا با هندسه متغیر - جابجایی محصولات تازه، دستکاری نساجی، مونتاژ قطعات الکترونیکی شکننده - سیلندرهای هوای سفت و سخت سنتی با محرکهای پنوماتیک نرم ساخته شده از مواد الاستومری تکمیل میشوند. این محرکهای نوع زیر یا تقویتشده با فیبر، حرکات چنگ زدن یا خمشی را در فشار کم (زیر 0.1 مگاپاسکال) با انطباق ذاتی ایجاد میکنند که از آسیب قطعه کار جلوگیری میکند. آنها مرز جدیدی را در محرک پنوماتیکی نشان می دهند که کاتالوگ های سیلندر استاندارد هنوز به طور کامل به آن رسیدگی نمی کنند، اما به طور فزاینده ای در اسناد الزامات سیستم های اتوماسیون نسل بعدی ظاهر می شود.
نظارت بر وضعیت تعبیه شده در سطح سیلندر
همگرایی فناوری حسگر MEMS، پروتکلهای ارتباطی IO-Link و محاسبات لبه، مجموعههای سیلندر هوا را با مبدلهای فشار داخلی، سنسورهای دما، و مانیتورهای لرزش تولید میکند که دادههای سلامت بلادرنگ را به سیستمهای کنترل کارخانه گزارش میدهند. این سیلندرهای هوشمند بهجای تکیه بر حسگرهای موقعیت انتهایی، پروفایلهای فشار داخلی را کنترل میکنند، رفتار بالشتک غیرعادی را تشخیص میدهند و دادههای شمارش چرخه را در حافظه غیرفرار جمعآوری میکنند که در طول چرخه نیرو ادامه مییابد. این سیلندر به طور موثر سابقه خدمات خود را مستند می کند - قابلیتی که تیم های تعمیر و نگهداری در امکانات با زمان بالا اکنون به جای یک گزینه برتر، معیار انتخاب را در نظر می گیرند.