

I. اصل هسته: چگونه هوای فشرده به توان مکانیکی تبدیل می شود؟
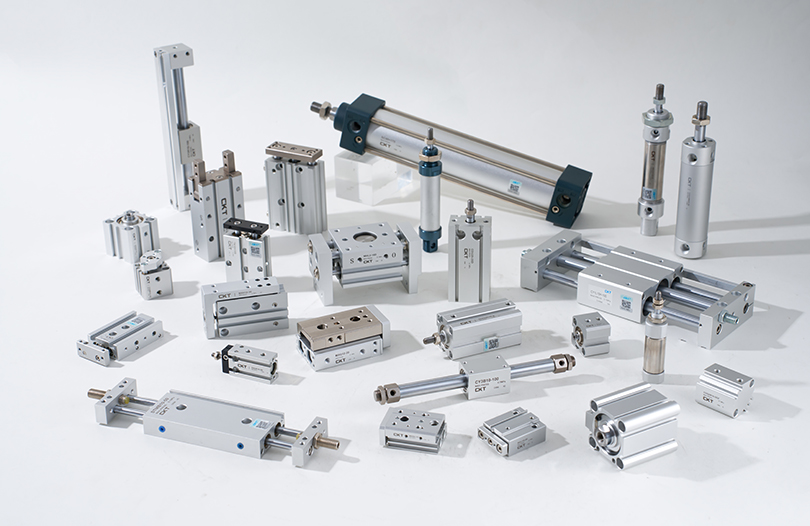
به عنوان محرک اصلی در سیستم های پنوماتیکی، سیلندر هوا پنوماتیک برای تبدیل انرژی به ترکیبی دقیق از مکانیک سیالات و ساختار مکانیکی تکیه می کنند. یک تجزیه و تحلیل دقیق باید سه جنبه کلیدی را پوشش دهد: ویژگی های تامین هوا، جزئیات ساختاری و اصول مزیت.
از منظر اصول تامین هوا، هوای فشرده صنعتی نیاز به عملیات خشک کردن، فیلتراسیون و تثبیت فشار دارد. به طور معمول، نقطه شبنم فشار باید زیر 20- درجه سانتیگراد باشد و اندازه ذرات ناخالصی های جامد باید کمتر از 5μm باشد تا از آسیب به اجزای داخلی سیلندر جلوگیری شود. هنگامی که هوای فشرده تصفیه شده از طریق یک شیر برقی وارد محفظه سیلندر می شود، ابتدا از سوراخ ورودی هوا در درپوش انتهایی عبور می کند و سپس از طریق یک آستین بافر (در برخی مدل ها مجهز شده) به طور مساوی در هر دو طرف پیستون توزیع می شود تا از فشار پایداری که بر روی صفحه انتهایی پیستون عمل می کند اطمینان حاصل شود.
با در نظر گرفتن یک استوانه دو اثره با یک میله پیستون به عنوان مثال، دیواره داخلی بشکه سیلندر تحت تراش دقیق قرار می گیرد و به زبری سطح Ra 0.2-0.4μm می رسد. با مهر و موم های ترکیبی (معمولاً حلقه های راهنمای حلقه های U پلی اورتان) روی پیستون برای رسیدن به آب بندی دو طرفه کار می کند. حلقه های راهنما که عمدتا از پلی تترا فلوئورواتیلن (PTFE) ساخته شده اند، نه تنها اصطکاک مستقیم بین پیستون و لوله سیلندر را کاهش می دهند، بلکه هم محوری پیستون را تضمین می کنند و از انحراف میله پیستون جلوگیری می کنند. هنگامی که هوای فشرده وارد محفظه بدون میله می شود، فشار گاز پیستون را به سمت محفظه میله می راند، در حالی که گاز موجود در محفظه میله از طریق سوراخ اگزوز تخلیه می شود. در طول فرآیند اگزوز، برخی از مدل ها از صدا خفه کن برای کاهش نویز استفاده می کنند (معمولاً صدا را از 85 دسی بل به زیر 65 دسی بل کاهش می دهد). برعکس، هنگامی که هوا وارد محفظه میله می شود، پیستون در جهت مخالف حرکت می کند و یک چرخه رفت و برگشتی را تکمیل می کند.
از نظر راندمان تبدیل انرژی، راندمان مکانیکی سیلندر عمدتاً تحت تأثیر اصطکاک مهر و موم و تراکم پذیری گاز است. در شرایط ایده آل، راندمان تبدیل از انرژی فشار به انرژی مکانیکی می تواند به 95٪ برسد. با این حال، در کاربردهای عملی، به دلیل تلفات اصطکاک مهر و موم (تقریباً 5٪ -10٪) و نشت گاز (تقریباً 2٪ -5٪)، راندمان واقعی معمولاً بین 70٪ - 90٪ حفظ می شود. با این وجود، در مقایسه با سیستمهای هیدرولیک، سیلندرهای پنوماتیکی به مدارهای پیچیده مانند مخازن نفت و خطوط لوله نیاز ندارند، که در نتیجه مسیر انتقال انرژی کوتاهتر و سرعت واکنش سریعتر است. زمان تأخیر از تامین هوا تا حرکت میله پیستون را می توان در عرض 0.02-0.05 ثانیه کنترل کرد، که آنها را به ویژه برای سناریوهای عملیاتی با فرکانس بالا مناسب می کند (به عنوان مثال، مرتب سازی قطعات الکترونیکی، که می تواند 30-50 چرخه در دقیقه را کامل کند).
مزایای سازگاری محیطی آنها نیز شایسته تاکید است: هوای فشرده به خودی خود غیر سمی و بی بو است و حتی اگر نشتی رخ دهد، قطعه کار یا محیط را آلوده نمی کند. بنابراین، آنها به طور گسترده در صنعت بسته بندی مواد غذایی (به عنوان مثال، ماشین های قالب گیری شکلات) و صنعت آماده سازی دارویی (به عنوان مثال، تجهیزات پر کردن واکسن) استفاده می شوند. در مقایسه با محرکهای الکتریکی، سیلندرهای پنوماتیک در محیطهای مرطوب (مانند تجهیزات کارواش) و محیطهای گرد و غبار (مانند تجهیزات غربالگری سنگ معدن) دوام بیشتری دارند و نگرانیها در مورد آسیب رطوبت موتور یا ورود گرد و غبار به سیمپیچها که باعث خرابی میشود را از بین میبرند. علاوه بر این، سیلندرهای پنوماتیک مقاومت اضافه بار قوی تری دارند. هنگامی که بار از مقدار نامی تجاوز می کند، میله پیستون بدون سوختن مانند موتور از حرکت می ایستد. عملکرد عادی را می توان به سادگی با کاهش بار بازیابی کرد و در نتیجه هزینه های تعمیر و نگهداری کاهش یافت.
II. تجزیه و تحلیل نوع: کدام نوع سیلندر برای سناریوهای مختلف مناسب است؟
طبقه بندی انواع سیلندر بر اساس تطبیق عمیق طراحی سازه، پارامترهای عملکرد و الزامات سناریو است. هر نوع دارای منطق کاربردی و مرزهای عملکرد منحصر به فرد خود است:
1. نوع حرکت خطی: انتخاب اساسی برای سناریوهای معمولی
سیلندرهای تک اثره: علاوه بر نوع متداول برگشت فنری، انواع بازگشت گرانشی (مناسب برای سناریوهای نصب به صورت عمودی به سمت پایین، مانند باز شدن دروازه سیلو) و انواع برگشت فشار هوا (دستیابی به برگشت از طریق مدار هوای کم فشار دیگر، مناسب برای فضاهای باریکی که فنرها قابل نصب نیستند) وجود دارد. ویژگی ساختاری آنها این است که تنها یک ورودی هوا برای کنترل مورد نیاز است که باعث صرفه جویی در تعداد شیرهای برقی می شود و هزینه آنها 15٪ -20٪ کمتر از سیلندرهای دو کاره است. با این حال، محدود به روش بازگشت، نیروی برگشت آنها معمولا کمتر از نیروی رانش است (نیروی برگشت انواع فنر برگشتی تقریباً 30 تا 50 درصد نیروی رانش است) و ضربه نباید خیلی طولانی باشد (معمولاً بیش از 300 میلی متر نیست، در غیر این صورت فنر مستعد شکست خستگی است). در کاربردهای عملی، مانند تعیین موقعیت مواد روی خطوط مونتاژ، رانش سیلندرهای تک اثره را می توان با تنظیم فشار هوا (معمولاً 0.3-0.5 مگا پاسکال) کنترل کرد تا از خرد شدن قطعات جلوگیری شود، و می توان از کلیدهای مغناطیسی برای تشخیص دقیق قرار گرفتن پیستون در محل استفاده کرد.
سیلندرهای دو کاره: بر اساس روش نصب می توان آنها را به انواع استاندارد (فلنج جلو، فلنج عقب، پایه پایه، پایه بند و غیره) و انواع فشرده (طراحی سیلندر یکپارچه و کلاهک انتهایی، کاهش طول 20 تا 30 درصد) تقسیم کرد. هر دو طرف پیستون می توانند فشار را تحمل کنند و تفاوت بین نیروی رانش و کشش عمدتاً از سطح مقطع میله پیستون نشات می گیرد (مساحت موثر نیرو محفظه میله برابر است با ناحیه تحمل نیروی مؤثر محفظه بدون میله منهای سطح مقطع میله پیستون). با در نظر گرفتن یک سیلندر با قطر سوراخ 50 میلی متر و قطر میله پیستون 20 میلی متر به عنوان مثال، رانش محفظه بدون میله تقریباً 980 نیوتن و نیروی کشش محفظه میله تقریباً 750 نیوتن است. بنابراین در سناریوهای بلند کردن عمودی با بارهای سنگین، اولویت باید به جهت تحمل نیرو محفظه بدون میله داده شود. در خطوط تولید خودکار، سیلندرهای دو عملکرد اغلب به همراه دستگاه های هدایت کننده (به عنوان مثال، راهنماهای خطی) برای بهبود دقت حرکت استفاده می شوند. به عنوان مثال، در تجهیزات سفت کردن پیچ در خطوط مونتاژ قطعات خودرو، سیلندر محور سفت کننده را به سمت بالا و پایین حرکت می دهد و به دقت موقعیت یابی ± 0.1 میلی متر دست می یابد.
سیلندرهای مینیاتوری/ نازک: سیلندرهای مینیاتوری (با قطر سوراخهایی مانند 6 میلیمتر، 8 میلیمتر، 10 میلیمتر) معمولاً دارای بشکههای استوانهای از فولاد ضد زنگ هستند و میلههای پیستون برای مقاومت در برابر ضربههای جزئی، تحت پوشش کروم سخت قرار میگیرند (ضخامت آبکاری 5-10 میکرومتر). در مونتاژ ماژولهای دوربین تلفن همراه، سیلندرهای مینیاتوری برای موقعیتیابی در سطح میکرونی نیاز به فشار دادن اجزای لنز دارند، بنابراین الزامات زیادی برای پایداری حرکت سیلندر وجود دارد. آنها معمولاً به دریچههای دریچه گاز (مثلاً دریچههای سوزنی) برای کنترل سرعت در عرض 50-100 میلیمتر بر ثانیه مجهز هستند. سیلندرهای نازک (با قطر سوراخهای 20 تا 100 میلیمتر) دارای کلاهکهای انتهایی هستند که از طریق مهر زنی تولید میشوند و وزن آنها را تا 40 درصد در مقایسه با انواع استاندارد کاهش میدهند و برای نصب در فضاهای باریک مانند بین غلتکهای ماشین چاپ و زیر برجکهای ماشین ابزار CNC مناسب هستند. برخی از سیلندرهای نازک شیارهای نصب سوئیچ مغناطیسی را نیز یکپارچه می کنند و نیاز به براکت های اضافی را از بین می برند و در زمان نصب صرفه جویی می کنند. آنها یک ساختار دو مهر و موم (نمد ثانویه مهر و موم اولیه)، با نرخ نشت کنترل شده زیر 5 میلی لیتر در دقیقه (در شرایط استاندارد) اتخاذ می کنند.
2. سیلندرهای بدون میله: راه حل بهینه شده در فضا برای سناریوهای ضربه طولانی
فناوری هسته سیلندرهای بدون میله جفت شده مکانیکی در سیستم آب بندی نهفته است. یک نوار آب بندی دولایه (نوار آب بندی پلی اورتان داخلی و نوار ضد گرد و غبار لاستیکی نیتریل بیرونی) در شکاف روی بشکه سیلندر استفاده می شود. نوار آب بندی توسط یک بلوک فشار آب بندی روی درپوش انتهایی ثابت می شود تا از نشت گاز اطمینان حاصل شود. اتصال بین لغزنده و پیستون از مواد آلیاژی با استحکام بالا (به عنوان مثال آلیاژ آلومینیوم 6061-T6) با عملیات آنودیزاسیون (ضخامت فیلم اکسید 10-15 میکرومتر) ساخته شده است که مقاومت سایش را بیش از 3 برابر افزایش می دهد. در حین کار، لغزنده باید همراه با یک ریل راهنما (به عنوان مثال، یاتاقان خطی داخلی) حرکت کند تا از آسیب به نوار آب بندی ناشی از بارهای خارج از مرکز جلوگیری شود. حداکثر بار خارج از مرکز مجاز معمولاً 10 تا 15 درصد بار نامی است. به عنوان مثال، در خط انتقال شاسی خط مونتاژ خودرو، یک سیلندر بدون میله با کوپلینگ مکانیکی باید شاسی با وزن 50 کیلوگرم را به حرکت درآورد تا با حرکتی تا 5 متر حرکت کند. در این مورد، یک ریل راهنما تقویت شده باید انتخاب شود و سرعت باید در 0.8-1.2 متر بر ثانیه کنترل شود تا از لرزش تجهیزات ناشی از اینرسی بیش از حد جلوگیری شود.
حلقه های مغناطیسی سیلندرهای بدون میله مغناطیسی از مواد مغناطیسی با مقاومت بالا نئودیمیم-آهن-بور با محصول انرژی مغناطیسی 35-40MGOe ساخته شده اند. حرکت همزمان از طریق جاذبه مغناطیسی بین حلقه مغناطیسی داخلی روی پیستون و حلقه مغناطیسی بیرونی روی بدنه متحرک خارجی به دست می آید. برای اطمینان از نیروی مغناطیسی پایدار، شکاف بین حلقههای مغناطیسی داخلی و خارجی باید در 0.5-1 میلیمتر کنترل شود و مواد بشکه سیلندر باید غیر مغناطیسی باشد (به عنوان مثال، آلیاژ آلومینیوم، فولاد ضد زنگ 304). مزیت آنها در ساختار بدون میله نهفته است که عملکرد آب بندی بهتری را با نشتی تقریباً صفر ارائه می دهد و آنها را برای سناریوهایی با الزامات تمیزی بالا (به عنوان مثال، انتقال ویفر نیمه هادی) مناسب می کند. با این حال، ظرفیت بار آنها توسط نیروی مغناطیسی محدود می شود، معمولا با حداکثر بار بیش از 30 کیلوگرم، و آنها برای سناریوهای شروع توقف با فرکانس بالا مناسب نیستند (در غیر این صورت، حلقه مغناطیسی مستعد مغناطیس زدایی است).
3. سیلندرهای چرخشی: محرک های تخصصی برای حرکت چرخشی
سیلندرهای چرخشی Rack-and-Pinion: قفسه و پیستون به عنوان یک واحد یکپارچه طراحی شده اند و پروفیل دندانه رک عمدتاً در پیچ است (ماژول 1-3). این دستگاه با چرخ دنده های بسیار دقیق (دقت انتقال تا درجه 5) کار می کند تا از خطای زاویه چرخش کمتر از ± 0.5 درجه اطمینان حاصل کند. برخی از مدلها مجهز به پیچهای تنظیم زاویه هستند که امکان تنظیم دقیق زاویه چرخش را در ± 5 درجه فراهم میکند تا شرایط دقیق موقعیتیابی را برآورده کند. در سناریوهای کنترل سوپاپ (به عنوان مثال، شیرهای خط لوله در تصفیه خانه های آب)، سیلندرهای چرخشی رک و پینیون می توانند با تنظیم فشار هوا (معمولاً 0.4-0.6 مگا پاسکال) سرعت چرخش را کنترل کنند و با کمک یک میلیون سنسور چرخه عمر بیشتر از یک میلیون سنسور چرخه موقعیت، باز، بسته شدن و نگه داشتن موقعیت میانی دریچه را به دست آورند.
سیلندرهای روتاری تیپ پره ای: پره و روتور توسط یک کلید به هم متصل می شوند و برای جلوگیری از نشت گاز از یک طرف به طرف دیگر، باید آب بند (معمولاً مهر و موم های ترکیبی PTFE لاستیکی نیتریل) در دو طرف پره نصب شود. دیواره داخلی استاتور به ماشینکاری دقیق نیاز دارد تا از شکاف آب بندی 0.02-0.05 میلی متر بین استاتور و پره اطمینان حاصل شود. در غیر این صورت بازده به میزان قابل توجهی کاهش می یابد. زاویه چرخش سیلندرهای چرخشی پره ای معمولاً زوایای ثابتی مانند 90 درجه، 180 درجه و 270 درجه است. برای کنترل زاویه دلخواه، یک کنترل کننده زاویه مورد نیاز است. به دلیل محدودیتهای ساختاری، گشتاور خروجی آنها کوچک است (به عنوان مثال، یک سیلندر پرهای با قطر سوراخ 40 میلیمتر دارای حداکثر گشتاور تقریباً 5 نیوتن متر است)، بنابراین بیشتر برای چرخش وسایل نور (به عنوان مثال، بستن قطعات کار کوچک) استفاده میشود. برای اطمینان از عملکرد آب بندی باید به طور منظم (معمولاً هر 3-6 ماه) تعویض شوند.
4. انواع تخصصی برای محیط های شدید: طراحی تطبیقی برای شرایط سخت
در محیط های با دمای بالا (به عنوان مثال، تجهیزات جابجایی شمش فولادی در صنعت متالورژی، با دمای عملیاتی 200 تا 300 درجه سانتی گراد)، سیلندرها باید از مواد مقاوم در برابر دمای بالا استفاده کنند: بشکه سیلندر از فولاد ضد زنگ 316 لیتری ساخته شده است (که می تواند دماهای زیر 300 درجه سانتیگراد را تحمل کند) -20 درجه سانتیگراد تا 200 درجه سانتیگراد، با مقاومت کوتاه مدت تا 250 درجه سانتیگراد)، و سطح میله پیستون با سرامیک پوشش داده شده است (سختی تا HV1000 یا بالاتر، مقاومت در برابر سایش را تا 5 برابر افزایش می دهد). علاوه بر این، برای جلوگیری از انتقال حرارت به مهر و موم ها که باعث پیری می شود، باید سینک های حرارتی در درپوش های انتهایی اضافه شوند.
در محیط های خورنده (به عنوان مثال، تجهیزات مهندسی دریایی در تماس با نمک آب دریا)، سیلندرها نیاز به عملیات ضد خوردگی جامع دارند: بشکه سیلندر از فولاد ضد زنگ 316 لیتری با عملیات غیرفعال سازی ساخته شده است، میله پیستون از فولاد ضد زنگ 316 لیتری ساخته شده است یا تحت درمان با ضخامت کروم 20-3 با آبکاری انتها قرار می گیرد. پیستون ها و سایر اجزاء همه از فولاد ضد زنگ ساخته شده اند و مهر و موم ها از لاستیک فلوئورو یا لاستیک پرفلورواتر با مقاومت در برابر خوردگی قوی ساخته شده اند. برخی از مدل ها همچنین فیلترهای ضد خوردگی را در درگاه های هوا نصب می کنند تا از ورود گازهای خورنده به داخل سیلندر جلوگیری شود.
در محیطهای اتاق تمیز (مثلاً تولید تراشههای نیمهرسانا، نیازمند تمیزی کلاس 1 ISO)، سیلندرها باید الزامات انتشار ذرات کم و فراریت کم را داشته باشند: لوله سیلندر و میله پیستون از فولاد ضد زنگ 316 لیتری با پرداخت دقیق (از زبری سطح - 0.2st) ساخته شدهاند. اجزای غیر فلزی مانند مهر و موم و حلقه های راهنما از مواد کم انتشار ذرات مانند PTFE یا پلی اتیلن اصلاح شده ساخته شده اند و برای حذف مواد فرار تحت تمیز کردن در دمای بالا قرار می گیرند. سطح سیلندر تحت درمان ضد الکتریسیته ساکن قرار می گیرد تا از جذب استاتیک گرد و غبار جلوگیری شود. علاوه بر این، اگزوز سیلندرهای مخصوص اتاق تمیز باید با یک فیلتر هوای ذرات با راندمان بالا (HEPA) تصفیه شود تا از آلودگی محیط اتاق تمیز با گاز خروجی جلوگیری شود.
III. راهنمای انتخاب: تطبیق دقیق نیازها از طریق پارامترهای پنج بعدی
انتخاب سیلندر به طور مستقیم ثبات و کارایی تجهیزات را تعیین می کند. لازم است به طور سیستماتیک ابعاد هسته مانند بار، فشار و ضربه همراه با مراحل عملیات عملی در نظر گرفته شود:
1. محاسبه بار: روشن کردن نیروی رانش/کشش مورد نیاز
ابتدا نوع بار را آنالیز کنید (حرکت افقی، بلند کردن عمودی و غیره). برای بارهای افقی باید ضریب اصطکاک (معمولاً 0.1-0.3) در نظر گرفته شود و برای بارهای عمودی باید شتاب گرانشی در نظر گرفته شود. منطق محاسبه برای رانش واقعی این است: رانش واقعی = فشار کاری واقعی × مساحت موثر پیستون × ضریب بازده.
در میان آنها، فشار کاری واقعی باید افت فشار هوا را در نظر بگیرد (به عنوان مثال، برای طول خط لوله 10 متر و قطر 8 میلی متر، افت فشار تقریباً 0.02-0.05 مگاپاسکال است)، بنابراین فشار کاری واقعی معمولاً 5٪ -10٪ کمتر از فشار هوا است. برای ناحیه موثر پیستون، در مورد سیلندر تک پیستون میله ای، مساحت موثر محفظه بدون میله، سطح مقطع داخلی بشکه سیلندر است و مساحت موثر محفظه میله، سطح مقطع لوله سیلندر منهای سطح مقطع میله پیستون است. ضریب راندمان به دقت سیلندر بستگی دارد: 0.7-0.8 برای سیلندرهای معمولی و 0.8-0.9 برای سیلندرهای با دقت بالا (به عنوان مثال، سیلندرهای هدایت شونده).
در نظر گرفتن سناریوی فشار شیبدار در 30 درجه به عنوان مثال: وزن قطعه کار 50 کیلوگرم است، لغزش روی ریل راهنما (ضریب اصطکاک 0.15)، با شتاب 0.8 متر بر ثانیه در طول مرحله شتاب، و فشار هوا 0.6 مگا پاسکال (فشار کاری 55 مگا پاسکال واقعی). ابتدا نیروی بار کل را محاسبه کنید: مولفه گرانش در جهت شیب = 50 کیلوگرم × 9.8 متر بر ثانیه مربع × sin30 ° ≈ 245N. نیروی اصطکاک = 50 کیلوگرم × 9.8 متر بر ثانیه × cos30 ° × 0.15 ≈ 63.6N. نیروی اینرسی = 50 کیلوگرم × 0.8 متر بر ثانیه = 40 نیوتن؛ نیروی بار کل = مجموع این سه قسمت، تقریباً 348.6 نیوتن. اگر از محفظه بدون میله برای تحمل نیرو استفاده شود و ضریب راندمان 0.8 باشد، مساحت موثر پیستون = نیروی بار کل / (فشار کاری واقعی × ضریب راندمان)، تقریباً 7.97×10^-4 متر مربع محاسبه می شود. قطر سوراخ را می توان از ناحیه موثر بدست آورد که تقریباً 31.6 میلی متر است. در عمل، قطر سوراخ استاندارد 40 میلی متر باید انتخاب شود (سری های قطر سوراخ استاندارد: 12، 16، 20، 25، 32، 40، 50، 63، 80، 100 میلی متر و غیره). در این زمان، رانش واقعی = 0.55 مگاپاسکال × مساحت موثر محفظه بدون میله برای قطر سوراخ 40 میلی متر × ضریب بازده 0.8، تقریباً 552 نیوتن. ضریب ایمنی (نسبت نیروی رانش واقعی به کل نیروی بار) تقریباً 1.58 است که نیاز ضریب ایمنی 1.5-2 را برآورده می کند.
2. سکته مغزی و بافر: از ضربه حرکت اجتناب کنید
انتخاب ضربه باید فاصله حرکت واقعی تجهیزات و حاشیه ایمنی را در نظر بگیرد. علاوه بر حاشیه معمولی 5 تا 10 درصد، فاکتورهای زیر نیز باید در نظر گرفته شود: اگر سیلندر برای فشار دادن قطعه کار به موقعیت مشخصی استفاده میشود، باید فضای تنظیمی برای خطاهای موقعیتیابی قطعه کار (معمولاً 10-5 میلیمتر) در نظر گرفته شود. اگر برای بستن قطعات کار استفاده می شود، باید فضای جبرانی برای انحرافات اندازه قطعه کار (معمولاً 3-5 میلی متر) در نظر گرفته شود. برای سیلندرهای کورس بلند (300 میلی متر)، باید توجه ویژه ای به استحکام میله پیستون شود تا از خمش تحت بار جلوگیری شود. به طور کلی، نسبت قطر سوراخ به کورس باید در 1:10 کنترل شود (به عنوان مثال، قطر سوراخ 40 میلی متر با حداکثر ضربه 400 میلی متر). اگر از این نسبت فراتر رفت، یک میله پیستون ضخیم شده (به عنوان مثال، افزایش قطر میله پیستون از 16 میلی متر به 20 میلی متر) یا یک وسیله هدایت کننده (به عنوان مثال، سیلندر دو شفت، سیلندر هدایت شونده) باید انتخاب شود.
انتخاب سیستم بافر به سرعت حرکت، وزن بار و الزامات دقت تجهیزات بستگی دارد: زمانی که سرعت ≤0.3m/s و بار ≤50kg باشد، می توان از بافر لاستیکی استفاده کرد (ساختار ساده، هزینه کم)، اما اثر بافر محدود است و آن را برای سناریوهای غیر حساس به ضربه (e) مناسب می کند. هنگامی که سرعت 0.3-0.8 متر بر ثانیه و بار 50-200 کیلوگرم است، بافر قابل تنظیم مورد نیاز است (بافر قابل تنظیم مورد نیاز است) - با نصب یک دریچه گاز روی محفظه بافر برای تنظیم سرعت اگزوز به دست می آید. این امکان تنظیم انعطاف پذیر نیروی بافر را بر اساس شرایط کاری واقعی فراهم می کند و آن را برای اکثر سناریوهای صنعتی (به عنوان مثال، قرار دادن قطعه کار در خطوط مونتاژ) مناسب می کند. هنگامی که سرعت از 0.8 متر بر ثانیه و بار از 200 کیلوگرم فراتر می رود، یک کمک فنر هیدرولیک (به طور مستقل در انتهای حرکت سیلندر نصب شده) ضروری است. ظرفیت بافر بالایی دارد و میتواند شتاب ضربه را از 10 متر بر ثانیه به کمتر از 2 متر بر ثانیه کاهش دهد، که آن را برای سناریوهای با سرعت بالا و بار سنگین (مانند جابجایی قطعه کار بزرگ) ایدهآل میکند.
علاوه بر این، نگهداری از سیستم بافر نیاز به توجه دارد: محفظه بافر بافر قابل تنظیم باید به طور منظم (هر 3-6 ماه) تمیز شود تا از مسدود شدن سوراخ اگزوز توسط ناخالصی ها جلوگیری شود که باعث خرابی بافر می شود. لنت های بافر لاستیکی باید به صورت دوره ای (هر 1-2 ماه) بازرسی شوند. اگر پیری یا تغییر شکل یافت شود، باید فوراً تعویض شوند تا از افزایش صدای ضربه و خطر آسیب به تجهیزات جلوگیری شود.
3. نصب و شناسایی: تطبیق با ساختار تجهیزات
انتخاب روش نصب باید به طور جامع طرح فضایی تجهیزات، جهت نیرو، و الزامات دقت حرکت را در نظر بگیرد:
نصب فلنج: به فلنج جلو (نصب شده در انتهای جلوی سیلندر) و فلنج عقب (نصب شده در انتهای عقب سیلندر) تقسیم می شود. برای اتصال فلنج به تجهیزات باید از پیچهای با استحکام بالا (مثلاً درجه 8.8 یا بالاتر) استفاده شود و باید از عمودگرایی بین سطح فلنج و محور سیلندر اطمینان حاصل شود (خطای عمود ≤0.1 میلیمتر بر متر). این روش برای سناریوهایی با بارهای ثابت و الزامات دقت حرکت بالا (به عنوان مثال، گیره توسط وسایل ماشین ابزار) مناسب است.
نصب تراننیون: شامل خرطوم های چشم ماهی (با اجازه دادن یک زاویه چرخش مشخص، معمولاً 5± درجه) و خرطوم هایی با یاتاقان های کروی (زاویه چرخش تا 10± درجه). در حین نصب، فاصله مناسب بین سوراخ تراننیون و شفت اتصال تجهیزات باید تضمین شود (معمولاً 0.05-0.1 میلی متر) تا از حرکت ناپایدار ناشی از فاصله زیاد جلوگیری شود. برای سناریوهایی که بار دارای نوسان جزئی است (به عنوان مثال، فشار دادن دستگاه ها بر روی نوار نقاله های شیبدار) مناسب است.
پایه پا: شامل پایههای پای جلو، پایههای پای عقب و پایههای پایه دوبل. اتصال بین پایه پا و تجهیزات باید محکم باشد تا از شل شدن زیر بار جلوگیری شود. با توجه به اینکه نقاط پشتیبانی پایه پایه از محور سیلندر دور هستند، مقاومت نیروی جانبی آن ضعیف است (بار جانبی معمولاً از 10٪ بار نامی تجاوز نمی کند). برای سناریوهای بار سبک با جهت حرکت ثابت (مانند هل دادن قطعات کار کوچک) مناسب است.
نصب محوری: سیلندر از طریق یک پین محوری به براکت تجهیزات ثابت میشود و به سیلندر اجازه میدهد تا حول پایه پیوت بچرخد (زاویه چرخش معمولاً 15 درجه است). تناسب بین پین محور و سوراخ سیلندر باید از یک تناسب انتقالی (مانند H7/g6) استفاده کند، که آن را برای سناریوهایی که بار زاویه نوسان زیادی دارد (مانند مکانیسمهای چرخش مواد) مناسب میکند.
برای تشخیص موقعیت، علاوه بر سوئیچ های مغناطیسی رایج، سوئیچ های محدود و حسگرهای فوتوالکتریک نیز وجود دارد: سوئیچ های مغناطیسی موقعیت پیستون را با سنجش حلقه مغناطیسی روی پیستون، با سرعت پاسخ سریع (≤1 میلی ثانیه) تشخیص می دهند. در حین نصب، باید به دقت تراز با حلقه مغناطیسی توجه شود (انحراف ≤1 میلی متر). در غیر این صورت، شکست تشخیص ممکن است رخ دهد. سوئیچهای حد توسط تماس مکانیکی راهاندازی میشوند و قابلیت اطمینان بالا اما سرعت پاسخ آهسته (≥10 میلیثانیه) را ارائه میدهند و آنها را برای سناریوهایی با سرعت پاسخ پایین (مانند حفاظت از موقعیت محدودیت تجهیزات) مناسب میسازد. سنسورهای فوتوالکتریک با تشخیص سیگنال مسدود کننده پیستون یا لغزنده موقعیت یابی را به دست می آورند که نیازی به تماس با بدنه سیلندر ندارند و آنها را برای محیط های خورنده یا با دمای بالا مناسب می کند. با این حال، لازم است اطمینان حاصل شود که تداخل نور قوی در منطقه تشخیص وجود ندارد.
4. کنترل سرعت: مطابق با شرایط کاری مورد نیاز
سرعت سیلندر عمدتاً توسط دریچه گاز ورودی هوا یا گاز خروجی کنترل می شود و سناریوهای کاربردی و منطق تنظیم این دو روش به طور قابل توجهی متفاوت است:
دریچه گاز ورودی هوا شامل نصب یک سوپاپ دریچه گاز در ورودی هوای سیلندر برای کنترل سرعت کشش یا جمع شدن میله پیستون با محدود کردن جریان ورودی است. این روش دارای مزیت تنظیم ساده است و برای سناریوهایی با نیازهای پایین برای پایداری سرعت (به عنوان مثال، فشار دادن مواد معمولی) مناسب است. با این حال، هنگامی که بار تغییر می کند، سرعت به طور قابل توجهی نوسان می کند (محدوده نوسان تا 20±٪). به عنوان مثال، هنگامی که وزن قطعه کار رانده شده از 10 کیلوگرم به 20 کیلوگرم افزایش می یابد، در صورت استفاده از دریچه گاز ورودی هوا، سرعت ممکن است از 150 میلی متر بر ثانیه به کمتر از 100 میلی متر بر ثانیه کاهش یابد که بر چرخه تولید تأثیر می گذارد.
گاز اگزوز شامل نصب یک سوپاپ دریچه گاز در درگاه اگزوز سیلندر برای تنظیم غیر مستقیم سرعت حرکت با کنترل سرعت اگزوز است. از آنجایی که دریچه گاز خروجی اگزوز فشار معینی را در داخل سیلندر حفظ می کند، به طور موثری نوسانات سرعت ناشی از تغییرات بار را سرکوب می کند (محدوده نوسان را می توان در ± 5٪ کنترل کرد، و آن را برای سناریوهایی با نیازهای بالا برای پایداری سرعت مناسب تر می کند (به عنوان مثال، تراز بخشی در مونتاژ دقیق). در هنگام تنظیم واقعی، باید به موقعیت نصب دریچه گاز اگزوز توجه شود: برای سیلندرهای دو اثره، سوپاپ های دریچه گاز باید در درگاه های خروجی هر دو محفظه بدون میله و محفظه میله نصب شوند تا به طور مستقل سرعت های کشش و جمع شدن را تنظیم کنند.
علاوه بر این، سرعت سیلندر نیز تحت تأثیر نرخ جریان هوا و قطر خط لوله است. هنگامی که طول خط لوله از 10 متر بیشتر شود، قطر خط لوله باید به طور مناسب افزایش یابد (به عنوان مثال، از 8 میلی متر به 10 میلی متر) تا از کاهش سرعت به دلیل سرعت جریان ناکافی جلوگیری شود. اگر حرکت با سرعت فوق العاده بالا (1 متر بر ثانیه) مورد نیاز است، یک شیر برقی با جریان بزرگ (قطر سوراخ ≥15 میلی متر) باید انتخاب شود که با یک خط لوله کوتاه (≤5 متر) ترکیب شود تا مقاومت جریان گاز کاهش یابد.
5. تطبیق لوازم جانبی: اطمینان از عملکرد یکنواخت سیستم
انتخاب منطقی لوازم جانبی مستقیماً بر پایداری عملیاتی و عمر مفید سیلندر تأثیر می گذارد و لوازم جانبی کلیدی مانند خطوط لوله، شیرهای برقی و اتصالات باید یکی یکی در نظر گرفته شوند:
برای خطوط لوله، مواد باید بر اساس فشار کاری و دمای محیط انتخاب شوند: خطوط لوله پلی یورتان را می توان برای سناریوهای با دمای معمولی و فشار پایین (فشار ≤1MPa، دمای -5 درجه سانتیگراد تا 60 درجه سانتیگراد) به دلیل انعطاف پذیری خوب و وزن سبک آنها استفاده کرد که آنها را برای سناریوهای حرکتی با خم شدن مکرر بازوها (به عنوان مثال) مناسب می کند. خطوط لوله نایلونی به دلیل مقاومت در برابر پیری بهتر باید برای سناریوهای دمای متوسط (دمای 20- تا 120 درجه سانتیگراد) استفاده شود. خطوط لوله پلی تترا فلوئورواتیلن برای محیط های خورنده مناسب هستند زیرا می توانند اسیدها و قلیایی های قوی را تحمل کنند. قطر خط لوله باید با رابط سیلندر مطابقت داشته باشد. مشخصات رابط مشترک سیلندر شامل G1/8، G1/4 و G3/8 است که به ترتیب مربوط به قطر خط لوله 6 میلی متر، 8 میلی متر و 10 میلی متر است. استفاده از قطر خط لوله با اندازه کمتر منجر به جریان ناکافی و کاهش سرعت سیلندر می شود.
سوپاپهای برقی اجزای اصلی برای کنترل حرکت سیلندر هستند و باید بر اساس نوع سیلندر و الزامات حرکت انتخاب شوند: سیلندرهای تکاثر به دریچههای برقی 2/3 جهته (کنترل ورودی و خروجی هوا) نیاز دارند، در حالی که سیلندرهای دو طرفه به دریچههای برقی بدون هوای 5/2 جهته برای ورودی و خروجی رومی نیاز دارند. اتاق ها). مشخصات ولتاژ شیر برقی باید با منبع تغذیه تجهیزات مطابقت داشته باشد (مشخصات رایج شامل DC24V و AC220V)، و زمان پاسخ باید ≤10ms باشد تا الزامات حرکت با فرکانس بالا برآورده شود. علاوه بر این، در محیط های گرد و غبار یا مرطوب، شیرهای برقی با سطح حفاظت IP65 یا بالاتر باید انتخاب شوند تا از آسیب به اجزای داخلی جلوگیری شود.
اتصال دهنده ها برای اتصال خطوط لوله به سیلندرها و شیرهای برقی مورد استفاده قرار می گیرند و مدل هایی مطابق با قطر خط لوله و مشخصات رابط باید انتخاب شوند: اتصالات اتصال سریع امکان نصب آسان را فراهم می کنند و برای سناریوهایی که نیاز به جداسازی مکرر دارند (به عنوان مثال، مراحل راه اندازی تجهیزات) مناسب هستند. اتصالات فشاری عملکرد آب بندی بهتری را ارائه می دهند و برای سناریوهایی که نیاز به عملکرد پایدار طولانی مدت دارند (مانند تجهیزات خط تولید) مناسب هستند. در محیطهایی با ارتعاشهای زیاد (مانند ماشینابزار)، باید از رابطهایی با مهرههای قفلکننده برای جلوگیری از شل شدن و نشتی استفاده کرد.
IV. نکات نگهداری: چگونه عمر مفید سیلندرهای پنوماتیکی را افزایش دهیم؟
تعمیر و نگهداری علمی می تواند به طور قابل توجهی قابلیت اطمینان سیلندر را بهبود بخشد و بروز خرابی ها را کاهش دهد. هسته در چهار جنبه کلیدی نهفته است: تصفیه هوا، حفاظت از مهر و موم، بازرسی منظم و تشخیص عیب. در زیر روش های عملی مفصل آورده شده است:
1. تصفیه هوا: کاهش سایش داخلی
رطوبت، روغن و ناخالصیهای هوای فشرده از عوامل اصلی سایش داخلی سیلندرها و پیری آببندها هستند. یک سیستم تصفیه سه مرحله ای برای دستیابی به فیلتراسیون کارآمد مورد نیاز است:
فیلتراسیون اولیه (پیش فیلتراسیون): یک فیلتر خط اصلی در خروجی کمپرسور هوا با دقت فیلتر 5-10 میکرومتر نصب می شود که عمدتاً برای حذف ناخالصی های ذرات بزرگ (مانند زنگ زدگی، گرد و غبار) از هوا و جداسازی بخشی از آب مایع و روغن استفاده می شود. دریچه تخلیه باید به طور مرتب (هر 1-2 هفته) برای تخلیه آب باز شود. در محیط های با رطوبت بالا (مانند فصول بارانی در مناطق جنوبی)، دفعات تخلیه باید افزایش یابد (1-2 بار در روز) تا از تجمع آب در داخل فیلتر جلوگیری شود.
فیلتراسیون ثانویه (فیلتراسیون دقیق): یک فیلتر دقیق در مدار تامین هوای سیلندر با دقت فیلتراسیون 1-5μm برای حذف بیشتر ناخالصی های ریز و مه روغن نصب شده است. عنصر فیلتر فیلتر دقیق باید به طور منظم (هر 3-6 ماه) تعویض شود. در محیط های پر گرد و غبار (به عنوان مثال، کارگاه های فرآوری سنگ معدن)، چرخه جایگزینی باید کوتاه شود (هر 1-2 ماه). هنگام تعویض، ابتدا باید جریان هوا را قطع کرد و فشار داخل فیلتر را کاهش داد تا از ورود ناخالصی ها به مدار پایین دست جلوگیری شود.
فیلتراسیون سوم (تصفیه مه روغن): برای سیلندرهای روانکاری بدون روغن (که در برخی از تجهیزات صنایع غذایی و دارویی استفاده می شود)، یک جداکننده غبار روغن باید بعد از فیلتر دقیق با دقت فیلتراسیون 0.01 میکرومتر نصب شود تا غبار روغن از هوا حذف شود و اطمینان حاصل شود که محتوای روغن هوا وارد هوا می شود. ≤0.01mg/m³. المنت فیلتر جداکننده مه روغن باید هر 6-12 ماه تعویض شود و برای نظارت بر وضعیت گرفتگی عنصر فیلتر باید از گیج فشار دیفرانسیل استفاده شود. اگر فشار دیفرانسیل از 0.1 مگاپاسکال بیشتر شود، عنصر فیلتر باید فوراً تعویض شود.
علاوه بر این، فشار شیر کاهنده فشار باید به طور پایدار در محدوده فشار کاری نامی سیلندر (معمولاً 0.4-0.6MPa) تنظیم شود تا از آسیب رساندن به مهر و موم های ناشی از عملکرد فشار بیش از حد جلوگیری شود. اگر تجهیزات برای مدت طولانی (بیش از 1 ماه) بیکار باشند، باید جریان هوا را قطع کرد و هوای فشرده داخل سیلندر را تخلیه کرد تا از خوردگی داخلی جلوگیری شود.
2. حفاظت از مهر و موم: مسدود کردن خطرات خارجی
مهر و موم اجزای کلیدی برای جلوگیری از نشت گاز و اطمینان از عملکرد طبیعی سیلندر هستند. اقدامات حفاظتی هدفمند باید بر اساس سناریوی برنامه انجام شود:
بازرسی روزانه: سطح میله پیستون سیلندر باید هر هفته از نظر خراشیدگی یا خوردگی بازرسی شود. اگر لکه های زنگ زدگی یا خراش روی سطح میله پیستون مشاهده شد، باید فوراً به آرامی با کاغذ سنباده ریز (800 تا 1000 گریت) جلا داده شوند و سپس برای جلوگیری از آسیب رساندن به مهر و موم ها، باید از گریس مخصوص (مثلاً گریس مبتنی بر لیتیوم) استفاده شود. در همان زمان، بررسی کنید که آیا نشتی در اتصال بین درپوش انتهایی سیلندر و بشکه سیلندر وجود دارد یا خیر. در صورت مشاهده نشتی، پیچ های اتصال را ببندید (گشتاور باید مطابق با الزامات دستی سیلندر باشد تا از تغییر شکل لوله سیلندر ناشی از سفت شدن بیش از حد جلوگیری شود). اگر پس از سفت کردن همچنان نشتی وجود داشت، واشر درپوش انتهایی را تعویض کنید.
تعویض مهر و موم: هنگامی که سیلندر نشتی را افزایش داد (بیش از 10 میلی لیتر در دقیقه)، سرعت حرکت را به میزان قابل توجهی کاهش داد یا میله پیستون را گیر کرد، آب بندی ها باید به سرعت تعویض شوند. قبل از تعویض، سیلندر باید جدا شود و اجزایی مانند لوله سیلندر و پیستون باید تمیز شوند (با اتانول بی آب یا نفت سفید تمیز شوند؛ از حلال های خورنده باید اجتناب شود). هنگام تعویض، مهر و موم های مطابق با مدل اصلی باید انتخاب شوند (به تطابق مواد، به عنوان مثال، مهر و موم های فلوئوروبربر برای سناریوهای دمای بالا باید توجه شود)، و مقدار کمی گریس باید در هنگام نصب روی سطح آب بند اعمال شود تا مقاومت نصب کاهش یابد و از آسیب آب بند جلوگیری شود.
محافظت در برابر گرد و غبار: در محیط های پر گرد و غبار (مانند کارگاه های نجاری، کارخانه های فرآوری سیمان)، یک پوشش گرد و غبار (به عنوان مثال، پوشش گرد و غبار تلسکوپی، پوشش گرد و غبار تاشو) باید در انتهای کشیده میله پیستون سیلندر نصب شود تا از ورود گرد و غبار به داخل سیلندر جلوگیری شود. پوشش گرد و غبار باید به طور منظم (هر 2-4 هفته) بازرسی شود. در صورت مشاهده آسیب، باید فوراً تعویض شود تا از ورود گرد و غبار به لوله سیلندر از طریق میله پیستون و تشدید سایش داخلی جلوگیری شود.
3. بازرسی منظم: عیب یابی به موقع
بازرسی منظم وسیله مهمی برای جلوگیری از خرابی سیلندر است. سیستم های بازرسی ماهانه، سه ماهه و سالانه باید با موارد و استانداردهای بازرسی روشن ایجاد شود:
بازرسی ماهانه: روی بررسی وضعیت عملکرد سیلندر تمرکز کنید، از جمله اینکه آیا حرکت یکنواخت است، آیا نویز غیرعادی وجود دارد (به عنوان مثال، صدای نشت "خش خش"، صدای برخورد مکانیکی "ترک")، و اینکه آیا میله پیستون به آرامی حرکت می کند (بدون گیر کردن یا انحراف). در همان زمان، دقت تشخیص سوئیچ مغناطیسی را با فشار دادن دستی پیستون و مشاهده اینکه آیا سوئیچ مغناطیسی می تواند موقعیت پیستون را به دقت تشخیص دهد، بررسی کنید. در صورت بروز خطا در تشخیص، موقعیت نصب کلید مغناطیسی را تنظیم کنید یا کلید را تعویض کنید.
بازرسی سه ماهه: اجزای کلیدی سیلندر شامل پیستون، میله پیستون و حلقه راهنما را جدا کرده و بازرسی کنید. بررسی کنید که آیا روی سطح پیستون ساییده شده است (اگر مقدار سایش بیش از 0.1 میلی متر باشد، پیستون باید تعویض شود)، خطای صافی میله پیستون (در صورتی که خطا بیش از 0.1 میلی متر بر متر باشد، میله پیستون باید کالیبره شود یا تعویض شود)، و سایش رینگ راهنما (رینگ راهنما باید جایگزین شود اگر فاصله از 0.2 میلی متر بیشتر شود). علاوه بر این، زبری سطح دیواره داخلی بشکه سیلندر را بررسی کنید. در صورت مشاهده خراش یا زنگ زدگی آشکار، لوله سیلندر باید با ابزارهای سنگ شکن تعمیر یا تعویض شود.
بازرسی سالانه: عملکرد کلی سیلندر را آزمایش کنید، از جمله آزمایش نیروی رانش/کشش (نیروی خروجی واقعی را با دینامومتر اندازهگیری کنید؛ اگر انحراف از مقدار نامی بیش از 10٪ باشد، علت را بررسی کنید، مانند سایش آببند یا فشار ناکافی هوا)، آزمایش نشتی (اگر میزان فشار استاندارد سیلندر را جایگزین کرد، اندازهگیری کنید. ارزش)، و آزمایش عمر مفید (شبیه سازی شرایط کاری واقعی و عملکرد مداوم برای بیش از 100000 چرخه برای مشاهده اینکه آیا سیلندر خراب است). در عین حال، پیچ های اتصال و اتصالات سیلندر را کاملا سفت کنید تا از شل شدن ناشی از لرزش طولانی مدت جلوگیری کنید.
4. تشخیص خطا: مکان یابی و وضوح سریع
هنگامی که یک سیلندر خراب می شود، عیب یابی باید از اصل "اول خارجی، دوم داخلی؛ اول ساده، دوم پیچیده" پیروی کند. در زیر عیوب متداول و راه حل آنها آورده شده است:
عیب 1: سیلندر به کندی حرکت می کند یا اصلاً حرکت نمی کند
علل احتمالی: ① فشار ناکافی هوا (تنظیم نامناسب دریچه کاهنده فشار یا خرابی کمپرسور هوا). ② خط لوله مسدود یا کم اندازه (خط لوله مسدود شده توسط ناخالصی ها یا قطر خط لوله که الزامات را برآورده نمی کند). ③ خرابی شیر برقی (فرسودگی سیم پیچ یا گیر کردن هسته شیر). ④ مهر و موم پیری (نشت ناشی از کاسه نمدهای پیستون).
راه حل: ① فشار هوا را بررسی کنید، شیر کاهنده فشار را با فشار نامی تنظیم کنید و در صورت خرابی کمپرسور هوا را تعمیر یا تعویض کنید. ② خط لوله را جدا کرده و قسمت مسدود شده را با هوای فشرده خارج کنید. اگر قطر خط لوله کافی نیست، خط لوله را با قطر بزرگتر جایگزین کنید. ③ ولتاژ سیم پیچ شیر برقی را بررسی کنید، در صورت سوختن سیم پیچ آن را تعویض کنید و در صورت گرفتگی هسته شیر را جدا کرده و تمیز کنید. ④ سیلندر را جدا کرده و مهر و موم های پیر شده را جایگزین کنید.
عیب 2: نشتی شدید سیلندر
علل احتمالی: ① آسیب دیده واشر درپوش انتهایی (پیچ و مهره شل یا واشر قدیمی). ② مهر و موم میله پیستون فرسوده (سطح میله پیستون خراشیده یا مهر و موم پیری)؛ ③ سیلندر سیلندر و مهر و موم های پیستون آسیب دیده (پیستون فرسوده یا مهر و موم پیری). ④ اتصالات شل (اتصالات شل شده ناشی از لرزش).
راه حل: ① پیچ های درپوش انتهایی را ببندید و در صورت کهنه شدن واشر آن را تعویض کنید. ② سطح میله پیستون خراشیده را تعمیر کنید و مهر و موم میله پیستون را جایگزین کنید. ③ پیستون و مهر و موم پیستون را تعویض کنید. ④ کانکتورها را سفت کنید و در صورت آسیب دیدن آنها را تعویض کنید.
عیب 3: صدای غیر عادی در حین کار سیلندر
علل احتمالی: ① انحراف میله پیستون (نصب نامناسب یا فرسوده شدن حلقه راهنما). ② سیستم بافر ناموفق (تنظیم نامناسب پیچ های بافر یا مهر و موم های بافر فرسوده)؛ ③ ناخالصی های داخل بشکه سیلندر (ناخالصی های وارد شده به بشکه سیلندر به دلیل تصفیه ناکافی هوا). ④ تاثیر کموتاسیون شیر برقی (سرعت پاسخ سریع شیر برقی یا بدون دستگاه بافر).
راه حل ها: ① موقعیت نصب سیلندر را اصلاح کنید و حلقه راهنمای فرسوده را جایگزین کنید. ② پیچ های بافر را دوباره تنظیم کنید و در صورت ساییده شدن، مهر و موم های بافر را تعویض کنید. ③ بشکه سیلندر را تمیز کنید و تصفیه هوا را افزایش دهید. ④ یک شیر گاز در خروجی شیر برقی نصب کنید تا سرعت جریان گاز را کاهش دهید، یا یک شیر برقی با عملکرد بافر انتخاب کنید.
عیب 4: خرابی تشخیص سوئیچ مغناطیسی
علل احتمالی: ① موقعیت نصب نامناسب سوئیچ مغناطیسی (همتراز با حلقه مغناطیسی روی پیستون نیست). ② مغناطیس زدایی حلقه مغناطیسی (قدرت مغناطیسی حلقه مغناطیسی به دلیل شروع توقف فرکانس بالا یا محیط با دمای بالا کاهش می یابد). ③ خرابی سوئیچ مغناطیسی (فرسودگی سیم پیچ یا آسیب اجزای تشخیص). ④ عوامل تداخل (میدان مغناطیسی قوی یا تداخل تجهیزات با فرکانس بالا در نزدیکی).
راه حل: ① موقعیت نصب سوئیچ مغناطیسی را برای اطمینان از همسویی با حلقه مغناطیسی تنظیم کنید. ② حلقه مغناطیسی غیر مغناطیسی را جایگزین کنید. ③ سوئیچ مغناطیسی را تعویض کنید. ④ از میدان های مغناطیسی قوی یا تجهیزات با فرکانس بالا دور نگه دارید یا یک سوئیچ مغناطیسی ضد تداخل انتخاب کنید.
V. تجزیه و تحلیل عمیق سناریوهای کاربردی رایج: راه حل های عملی بر اساس شرایط کاری
استفاده از سیلندرهای پنوماتیک در صنایع مختلف نیازمند طراحی بهینه بر اساس شرایط کاری خاص است. انتخاب، نصب، راه اندازی و تنظیمات پارامتر سیلندرها در سناریوها به طور قابل توجهی متفاوت است. در زیر یک جدول خلاصه از پارامترهای کاربردی اصلی برای چهار صنعت معمولی، به دنبال راهحلهای عملی دقیق آمده است:
| حوزه صنعت | نیاز اصلی | نوع سیلندر توصیه شده | پارامترهای کلیدی مورد نیاز | نصب و نگهداری |
| تولید الکترونیک | دقت بالا لرزش کم | سیلندرهای مینیاتوری هدایت شونده، اتاق تمیز | سوراخ 12-25 میلی متر، دقت تکرار ± 0.02 میلی متر، تمیزی ISO کلاس 5 | نصب: کالیبراسیون موازی لیزر (≤0.01mm/m)، لوله کشی PTFE نگهداری: تمیز کردن ماهانه سطح، چک مهر و موم سه ماهه |
| خودروسازی | بار بالا عمر طولانی خدمات | روتاری سنگین، رک اند پینیون | سوراخ 80-125 میلی متر، گشتاور ≥50N·m، قدرت ≥800MPa | نصب: اتصال پین رولپلاک (ترخیص ≤0.03 میلی متر)، راهنماهای تقویت شده نگهداری: روانکاری میله در هر شیفت، تمیز کردن بافر هفتگی |
| بسته بندی مواد غذایی | تمیز کردن آسان بدون آلودگی | فولاد ضد زنگ با روکش ضد چسب | بدنه SUS316L، Ra ≤0.8μm، مهر و موم FDA | نصب: دور از مسیر محصول، لوله های غذایی (تعویض سه ماهه) نگهداری: آزمایش میکروبی ماهانه، بررسی انطباق شش ماهه |
| لجستیک و انبارداری | سرعت بالا قابلیت اطمینان بالا | سیلندرهای با سرعت بالا و نازک | قطر سوراخ 32-63 میلی متر، سرعت 30-50 چرخه در دقیقه، مقاومت در برابر خستگی ≥1 میلیون چرخه | نصب: اتصالات شناور (3± درجه)، دریچه های خروجی سریع نگهداری: بررسی سایش ماهانه خط، بهینه سازی زمان بندی فصلی |
1. صنعت ساخت الکترونیک: کنترل دقیق برای سناریوهای مونتاژ دقیق
در سناریوهای دقیقی مانند جوشکاری مادربرد تلفن همراه و بسته بندی تراشه، سیلندرها باید به موقعیت در سطح میکرون و حرکت پایدار دست یابند، با الزامات اصلی "لرزش کم با دقت بالا":
انطباق انتخاب: سیلندرهای هدایتشونده مینیاتوری (به عنوان مثال، قطر سوراخ 12 میلیمتر تا 25 میلیمتر) با ساختار محور دوگانه را در اولویت قرار دهید، با دستیابی به دقت موقعیتیابی مجدد 0.02 میلیمتر برای جلوگیری از انحراف موقعیت ناشی از بارهای خارج از مرکز در سیلندرهای تک محور. برای جابجایی تراشه، سیلندرهای مخصوص اتاق تمیز (کلاس ISO 5 یا بالاتر) با پوشش های کم انتشار ذرات باید انتخاب شوند تا از آلودگی گرد و غبار پین های تراشه جلوگیری شود.
نصب و راه اندازی: در حین نصب، از یک ابزار تراز لیزری برای کالیبره کردن موازی بین محور سیلندر و میز کار (خطای ≤0.01mm/m) استفاده کنید تا از آسیب نیروهای جانبی به اجزای دقیق جلوگیری شود. خطوط لوله PTFE (قطر داخلی 4mm-6mm) باید برای کاهش تاثیر ضربان جریان هوا بر ثبات حرکت استفاده شود. در همین حال، یک تنظیم کننده فشار دقیق (دقت ± 0.005MPa) باید در ورودی هوای سیلندر نصب شود تا فشار کاری را در 0.3-0.4MPa تثبیت کند و از انحرافات جوشکاری ناشی از نوسانات فشار جلوگیری کند.
بهینهسازی پارامتر: از گاز خروجی اگزوز برای کنترل سرعت، تنظیم سرعت روی 30-50 میلیمتر بر ثانیه از طریق دریچه میکرو دریچه گاز و تطبیق با پدهای بافر انعطافپذیر (سختی 50-60 Shore A) استفاده کنید تا از جابجایی تراشه ناشی از ضربه انتهای ضربه جلوگیری شود. در ایستگاههای جوشکاری، میتوان یک سنسور فشار در انتهای میله پیستون سیلندر نصب کرد تا فشار تماس را در زمان واقعی کنترل کند (معمولاً در 5-10N کنترل میشود)، و در صورت غیرعادی بودن فشار، سیستم بلافاصله خاموش میشود تا تراشه را از آسیب فشار محافظت کند.
2. صنعت خودروسازی: تضمین پایداری برای سناریوهای حمل بار سنگین
در سناریوهایی مانند جوشکاری بدنه خودرو و مونتاژ شاسی، سیلندرها باید بارهای سنگین (50 تا 200 کیلوگرم) را تحمل کنند و به طور مکرر کار کنند، با الزامات اصلی "عمر طولانی با بار بالا":
انطباق انتخاب: سیلندرهای سنگین (قطر سوراخ 80 تا 125 میلی متر) با میله های پیستون ساخته شده از فولاد 45# با روکش کروم (ضخامت آبکاری 20-30 میکرومتر) و مقاومت فشاری ≥800 مگاپاسکال را برای جلوگیری از خم شدن میله پیستون تحت بارهای سنگین طولانی مدت انتخاب کنید. برای چرخاندن بدنه (مثلاً چرخش و جابجایی 90 درجه)، سیلندرهای چرخشی رک و پینیون (گشتاور ≥50N·m) باید با ترمزهای الکترومغناطیسی هماهنگ شوند تا از سر خوردن بدنه هنگام قطع برق جلوگیری شود.
نصب و راه اندازی: براکت های نصب باید از صفحات فولادی Q235 با ضخامت ≥10 میلی متر جوش داده شوند تا از استحکام باربری اطمینان حاصل شود. برای جلوگیری از انحرافات حرکتی ناشی از شل شدن پیچها، اتصال بین سیلندر و براکت باید از پیچهای پین رولپلاک (با فاصله مناسب ≤0.03 میلیمتر) استفاده شود. در خطوط نقاله شاسی، سیلندرهای بدون میله باید به ریل های راهنما تقویت شده (ظرفیت باربری ≥ 300 کیلوگرم) مجهز شوند و بلوک های محدود باید در دو سر ریل های راهنما نصب شوند تا از برخورد لغزنده به کلاهک انتهایی به دلیل عبور بیش از حد جلوگیری شود.
بهینه سازی تعمیر و نگهداری: وضعیت روانکاری سطح میله پیستون را در هر جابجایی (8 ساعت) بررسی کنید، از گریس با دمای بالا (مقاومت در دمای -30 تا 150 درجه سانتیگراد) برای کاهش سایش استفاده کنید. درپوش انتهای سیلندر را هر هفته از هم جدا کنید تا ناخالصی های موجود در محفظه بافر را تمیز کنید و برای جلوگیری از آسیب ضربه ناشی از خرابی بافر، درزگیرهای بافر قدیمی (معمولاً پلی اورتان) را جایگزین کنید.
3. صنعت بسته بندی مواد غذایی: طراحی انطباق برای سناریوهای بهداشتی
در سناریوهایی مانند پر کردن مواد غذایی و آب بندی بسته بندی، سیلندرها باید استانداردهای بهداشتی را رعایت کنند (به عنوان مثال، گواهی FDA)، با الزامات اصلی "تمیز کردن آسان بدون آلودگی":
انطباق انتخاب: سیلندرهای فولادی ضد زنگ (مواد بشکه سیلندر SUS316L) با سطح صیقلی (زبری Ra ≤0.8μm) را برای جلوگیری از چسبندگی بقایای مواد غذایی انتخاب کنید. مهر و موم باید از فلورو لاستیک درجه غذایی (منطبق با FDA 21 CFR قسمت 177) ساخته شود تا از انتشار مواد مضر جلوگیری شود. برای پر کردن سس، سیلندرهای دارای پوشش ضد چسب (مثلاً پوشش تفلون) باید انتخاب شوند تا باقیمانده سس کاهش یابد.
نصب و راه اندازی: سیلندرها باید دور از مسیرهای انتقال مواد غذایی نصب شوند تا از آلودگی مواد غذایی توسط هوای فشرده نشتی جلوگیری شود. خطوط لوله باید از لوله های سیلیکونی درجه مواد غذایی (قطر داخلی 8 تا 10 میلی متر) استفاده کنند که هر سه ماه یکبار برای جلوگیری از انتشار ذرات به دلیل پیری تعویض شوند. در ایستگاه های سوخت، اتصالات اتصال سریع باید برای اتصال بین سیلندر و شیر پرکننده به منظور تسهیل جداسازی و تمیز کردن استفاده شود. پس از هر تمیز کردن، باید از هوای فشرده برای خشک کردن فضای داخلی سیلندر استفاده شود تا از زنگ زدگی ناشی از رطوبت باقیمانده جلوگیری شود.
تست انطباق: آزمایش میکروبی روی سطح سیلندر ماهانه انجام دهید (تعداد کل باکتری ≤10CFU/cm²). اگر آزمایش ناموفق بود، آن را با مواد ضدعفونی کننده مناسب غذایی (مثلاً محلول هیپوکلریت سدیم) خیس کنید و تمیز کنید، سپس با آب خالص بشویید. به یک سازمان شخص ثالث واگذار کنید تا آزمایش انطباق مواد را به صورت شش ماهه انجام دهد تا از مطابقت با استانداردهای مواد در تماس با غذا اطمینان حاصل شود.
4. صنعت لجستیک و انبارداری: عملیات کارآمد برای مرتب سازی و مدیریت سناریوها
در سناریوهایی مانند مرتبسازی سریع و انباشتن قفسه، سیلندرها باید به حرکت با فرکانس بالا (30-50 چرخه در دقیقه) با الزامات اصلی "قابلیت اطمینان بالا با سرعت بالا" دست یابند:
انطباق انتخاب: سیلندرهای پرسرعت (قطر سوراخ 32-63 میلی متر) را با پیستون های ساخته شده از آلیاژ آلومینیوم سبک وزن (تراکم 2.7 گرم بر سانتی متر³) برای کاهش نیروی اینرسی انتخاب کنید. مهر و موم ها باید از پلی اورتان با اصطکاک کم (ضریب اصطکاک ≤0.1) ساخته شوند تا از عملکرد صاف تحت حرکت با فرکانس بالا اطمینان حاصل شود. برای مرتب سازی نوار نقاله ها، باید سیلندرهای نازک (ارتفاع ≤40 میلی متر) برای صرفه جویی در فضای نصب انتخاب شوند و سوپاپ های اگزوز سریع باید برای کاهش 50٪ زمان خروجی اگزوز و بهبود سرعت حرکت مطابقت داده شوند.
نصب و راه اندازی: اتصال بین سیلندر و مکانیسم مرتب سازی باید از اتصالات شناور برای جبران خطاهای نصب (اجازه انحراف زاویه ای 3± درجه) و جلوگیری از گیر کردن ناشی از نیروهای جانبی استفاده شود. خطوط لوله باید از لوله های پلی اورتان پرفشار (فشار کاری ≤1.2MPa) با مقاومت خستگی بیش از 1 میلیون سیکل برای جلوگیری از پارگی به دلیل خمش با فرکانس بالا استفاده کنند. در ایستگاههای انباشته، سنسورهای موقعیت (زمان پاسخ 1 میلیثانیه) باید روی سیلندر نصب شوند تا موقعیت پیستون را در زمان واقعی بازگردانند و با سیستم کنترل پشتهکن برای اطمینان از انباشتگی دقیق تعامل داشته باشند.
بهینه سازی کارایی: توالی حرکت سیلندر را از طریق برنامه نویسی PLC بهینه کنید. به عنوان مثال، در سناریوهای مرتب سازی، ورودی هوای سیلندر را 0.1 ثانیه قبل باز کنید تا تاخیر حرکت را کاهش دهید. در همان زمان، سوپاپ های دریچه گاز صدا خفه کن را در درگاه اگزوز سیلندر نصب کنید تا از سرعت در حین کنترل نویز زیر 70 دسی بل، مطابق با استانداردهای صدای کارگاه اطمینان حاصل کنید.
VI. مهارتهای عیبیابی اضطراری: روشهای عملی برای بازیابی سریع تولید
خرابی ناگهانی سیلندر در طول تولید می تواند باعث توقف خط تولید شود. تسلط بر مهارت های عیب یابی اضطراری می تواند زمان تشخیص و تعمیر عیب را به میزان قابل توجهی کوتاه کند. در زیر یک جدول خلاصهای از خطاهای رایج و راهحلهای مربوطه بههمراه عملیاتهای دقیق ارائه شده است:
| نوع خطا | علل شایع | اقدامات رسیدگی اضطراری | توصیه های درمانی بعدی | اقدامات احتیاطی |
| نشتی بندر هوایی | اتصالات شل، خطوط لوله آسیب دیده | اتصالات (15-20N·m) را محکم کنید و با نوار تفلون بپیچید. خطوط لوله آسیب دیده را قطع کنید و دوباره وصل کنید | خطوط لوله قدیمی را جایگزین کنید، به طور مرتب سفتی اتصالات را بررسی کنید | نوار تفلون پیچیده شده در همان جهت چرخش نخ، عمق درج خط لوله ≥10mm |
| نشت کلاهک پایانی | پیچ های شل، مهر و موم های آسیب دیده | پیچ ها را به صورت مورب محکم کنید، ورق های مسی نازک را اضافه کنید. درزگیر با دمای بالا بمالید (در 30 دقیقه خوب می شود) | مهر و موم را تعویض کنید، سایش شیار مهر و موم سیلندر را بررسی کنید | درزگیر باید در برابر درجه حرارت بالا مقاوم باشد، قبل از عمل آوری هوا وجود نداشته باشد |
| گیر کردن میله پیستون | حلقه های راهنما فرسوده، شفت های راهنما خم شده | گریس مبتنی بر لیتیوم را اعمال کنید و مکررا فشار دهید. شفت های راهنما را کمی صاف کنید (≤0.1 میلی متر در هر زمان) | حلقه های راهنما را تعویض کنید، در صورت خمیدگی شدید شفت های راهنما را تعویض کنید | در هنگام صاف کردن، نیروی یکنواخت اعمال کنید، از آسیب بیش از حد به قطعات جلوگیری کنید |
| چسباندن پیستون | ناخالصی در بشکه سیلندر، مهر و موم تغییر شکل یافته | بشکه سیلندر را با اتانول بی آب پاک کنید، به طور موقت آب بندی را برای استفاده معکوس کنید | بشکه سیلندر را کاملا تمیز کنید، مهر و موم های تغییر شکل یافته را جایگزین کنید | از حلال های خورنده اجتناب کنید، پس از تمیز کردن کاملا خشک کنید |
| وقفه در تامین هوا | خرابی کمپرسور هوا، مسدود شدن خطوط لوله | به کمپرسور هوای پشتیبان بروید، از هوای بطری شده برای تامین موقت استفاده کنید. خطوط لوله پاکسازی معکوس | تعمیر کمپرسورهای هوا، تعویض خطوط لوله مسدود شده | فشار هوای بطری روی 0.5 مگا پاسکال تنظیم شده است، از پرسنل دور شوید |
| خرابی شیر برقی | هسته شیر گیر کرده، کویل های سوخته | هسته شیر را تمیز کنید، با شیر برقی پشتیبان جایگزین کنید. کنترل از طریق دریچه هوای دستی | کویل های شیر برقی را تعمیر کنید، به طور مرتب هسته های شیر را تمیز کنید | نظارت پرسنل اختصاصی در هنگام کنترل دستی، از عملکرد نادرست جلوگیری کنید |
| خرابی سوئیچ مغناطیسی | مغناطیس زدایی حلقه مغناطیسی، خرابی سوئیچ | ورق های مغناطیسی قوی را وصل کنید، درپوش های مکانیکی را نصب کنید. کنترل تاخیر PLC | حلقه ها و کلیدهای مغناطیسی را جایگزین کنید، موقعیت های تشخیص را کالیبره کنید | زمان تاخیر مطابق با سرعت واقعی حرکت است، از سفر بیش از حد خودداری کنید |
1. خطاهای نشت ناگهانی: آب بندی موقت و تعویض سریع
هنگامی که سیلندرها دچار نشتی درگاه هوا (مانند شل شدن اتصالات) یا نشتی درپوش انتهایی (مثلاً درزگیرهای آسیب دیده) می شوند، اگر قطعات به دلیل محدودیت های تولید نمی توانند فوراً تعویض شوند، می توان اقدامات موقتی را برای از سرگیری تولید انجام داد:
اضطراری نشت درگاه هوا: اگر اتصالات شل هستند، آنها را با یک آچار محکم کنید (گشتاور همانطور که در دفترچه راهنما مشخص شده است، معمولاً 15-20N·m). اگر پس از سفت شدن نشتی ادامه داشت، نوار تفلون را بپیچید (3-5 دور، در همان جهت چرخش نخ) و دوباره سفت کنید. اگر خطوط لوله آسیب دیدند، از اتصالات اتصال سریع برای قطع بخش آسیب دیده استفاده کنید و خط لوله را مجدداً وصل کنید (از عمق ورودی ≥10 میلی متر اطمینان حاصل کنید) تا به طور موقت جریان هوا بازیابی شود. کل خط لوله را در طول وقفه های تولید تعویض کنید.
اضطراری نشتی درپوش انتهایی: اگر پیچهای درپوش انتهایی شل هستند، از آچار گشتاور برای سفت کردن آنها به ترتیب مورب استفاده کنید (انحراف گشتاور ≤5٪). اگر نشتی ادامه داشت، یک ورق مسی نازک (ضخامت 0.1-0.2 میلی متر) را بین درپوش انتهایی و بشکه سیلندر قرار دهید تا آب بندی بهتر شود. اگر مهر و موم آسیب دیده است و قطعات یدکی در دسترس نیست، درزگیر با دمای بالا (مانند درزگیر سیلیکونی) را در شیار درزگیر بمالید و پس از خشک شدن درزگیر به طور موقت استفاده را از سر بگیرید (تقریباً 30 دقیقه). در زمان وقفه های تولید فوراً مهر و موم ها را تعویض کنید.
2. خطاهای گیر کردن حرکت: روانکاری موقت و تمیز کردن ناخالصی
هنگامی که سیلندرها دچار گیر کردن میله پیستون (به عنوان مثال، حلقه های راهنما فرسوده) یا چسبندگی پیستون (به عنوان مثال، ناخالصی در بشکه سیلندر) می شوند، درمان موقت می تواند حرکت را بازگرداند و از توقف طولانی مدت خط تولید جلوگیری کند:
اضطراری گیر کردن میله پیستون: ابتدا جریان هوا را قطع کرده و میله پیستون را به صورت دستی فشار دهید. اگر مقاومت قابل توجهی احساس شد، مقدار کمی گریس روان کننده (مثلاً گریس مبتنی بر لیتیوم) را روی سطح میله پیستون بمالید و میله پیستون را به طور مکرر (10 تا 20 بار) فشار دهید تا رینگ های راهنما روان شوند. اگر گیر کردن ادامه داشت، بررسی کنید که آیا شفت راهنما خم شده است. اگر کمی خم شد، از یک ابزار صاف کننده استفاده کنید تا آن را به آرامی صاف کنید (≤0.1 میلی متر در هر تنظیم) تا به طور موقت حرکت را بازیابی کنید و بعداً شفت راهنما را جایگزین کنید.
اضطراری چسبندگی پیستون: جریان هوا را قطع کنید، درپوش انتهای سیلندر را جدا کنید و دیواره داخلی لوله سیلندر را با چراغ قوه بررسی کنید. اگر ناخالصیها (مثلاً برادههای فلزی) یافت شد، دیواره داخلی را با یک پارچه نرم آغشته به اتانول بدون آب پاک کنید (از خراشیدن بشکه سیلندر خودداری کنید). در همان زمان، بررسی کنید که آیا مهر و موم پیستون آسیب دیده است. اگر مهر و موم ها تغییر شکل داده باشند، می توان آنها را به طور موقت معکوس کرد (فقط برای استفاده اضطراری؛ استفاده طولانی مدت نیاز به تعویض دارد)، سپس سیلندر را دوباره جمع کنید تا به طور موقت تولید از سر گرفته شود.
3. خطاهای بدون حرکت: تشخیص سریع و راه حل های جایگزین
هنگامی که سیلندرها به طور کامل حرکت نمی کنند (مثلاً خرابی دریچه برقی یا قطع شدن هوا)، سریعاً نقطه عیب را پیدا کنید. اگر تعمیر فوری امکان پذیر نباشد، می توان از راه حل های جایگزین برای حفظ تولید استفاده کرد:
اضطراری قطع تامین هوا: بررسی کنید که آیا کمپرسور هوا خاموش است یا خیر. اگر کمپرسور هوا خراب شد، به یک کمپرسور هوای پشتیبان (در صورت وجود) بروید یا از هوای فشرده بطری شده (فشار تنظیم شده روی 0.5MPa) برای تامین موقت استفاده کنید. اگر خطوط لوله مسدود شده اند، خط لوله را در جهت معکوس (از انتهای سیلندر تا انتهای شیر برقی) با هوای فشرده تمیز کنید تا انسداد برطرف شود و جریان هوا بازیابی شود.
اضطراری خرابی شیر برقی: شیر برقی را جدا کرده و بررسی کنید که آیا هسته شیر گیر کرده است. اگر گیر کرد، هسته شیر را با اتانول بی آب تمیز کنید (از حلال های خورنده اجتناب کنید). اگر شیر پس از نصب مجدد باز هم از کار افتاد، به طور موقت آن را با یک شیر برقی پشتیبان تعویض کنید (از ولتاژ ثابت و قطر سوراخ اطمینان حاصل کنید). اگر شیر برقی پشتیبان در دسترس نیست، برای سیلندرهای دو اثره، یک سوپاپ هوا (مثلاً شیر توپی) را برای کنترل ورودی و خروجی هوا به طور دستی راه اندازی کنید و به طور موقت حرکت اولیه را تا رفع عیب حفظ کنید.
4. اضطراری نقص سوئیچ مغناطیسی: تشخیص موقت و موقعیتیابی جایگزین
هنگامی که سوئیچ های مغناطیسی موقعیت پیستون را تشخیص نمی دهند (به عنوان مثال، مغناطیس زدایی حلقه مغناطیسی یا خرابی کلید)، می توان از روش های تشخیص موقت برای اطمینان از ایمنی تولید استفاده کرد:
اضطراری مغناطیسی زدایی حلقه مغناطیسی: یک صفحه مغناطیسی قوی (مثلاً ورق مغناطیسی نئودیمیم-آهن-بور) را به موقعیت مربوط به پیستون وصل کنید تا قدرت میدان مغناطیسی را افزایش داده و به طور موقت عملکرد تشخیص سوئیچ مغناطیسی را بازیابی کنید. اگر ورق مغناطیسی ناکارآمد است، یک درپوش مکانیکی را در انتهای حرکت سیلندر نصب کنید، و یک سوئیچ محدود را از طریق درپوش فعال کنید تا کلید مغناطیسی را برای تشخیص موقعیت جایگزین کنید، و از ضربه بیش از حد پیستون جلوگیری کنید.
اضطراری خرابی سوئیچ: با یک سوئیچ مغناطیسی پشتیبان جایگزین کنید (از مدل سازگار مطمئن شوید). اگر سوئیچ پشتیبان در دسترس نیست، کنترل تأخیر را از طریق برنامه PLC (تنظیم تأخیرها بر اساس زمان حرکت سیلندر، به عنوان مثال، 1 ثانیه برای افزایش، 0.8 ثانیه برای پس زدن) تنظیم کنید تا به طور موقت تشخیص موقعیت جایگزین شود. در همان زمان، پرسنل را برای نظارت در محل ترتیب دهید تا از آسیب تجهیزات ناشی از حرکت غیرعادی جلوگیری شود.
VII. باورهای غلط رایج در نصب و راه اندازی سیلندر پنوماتیک: خطرات و روش های اجتناب
عملکرد نامناسب در هنگام نصب و راه اندازی سیلندر می تواند منجر به کوتاه شدن عمر سرویس، خرابی های مکرر عملیاتی و حتی خطرات ایمنی تجهیزات شود. در زیر شش تصور اشتباه رایج وجود دارد که با موارد عملی برای برجسته کردن خطرات تحلیل شده و راهحلهای عملی اجتناب ارائه شده است:
1. نادیده گرفتن هم محوری در حین نصب، تراز اجباری که باعث آسیب بار خارج از مرکز می شود
تصور غلط رایج: در هنگام نصب سیلندر، هم محوری بین میله پیستون و بار کالیبره نشده است. سیلندر مستقیماً با پیچ و مهره ثابت می شود یا به دلیل دقت ناکافی براکت تجهیزات، محور سیلندر از جهت حرکت بار منحرف می شود (بیش از 0.5 میلی متر بر متر). به عنوان مثال، در یک کارخانه الکترونیک، انحراف جوشکاری براکت باعث خطای هم محوری 1.2mm/m در هنگام نصب یک سیلندر تراشه می شود. پس از 1 هفته کارکرد، میله پیستون به میزان قابل توجهی خم شد و مهر و موم ها فرسوده و نشتی داشتند.
تجزیه و تحلیل خطر: انحراف هم محوری باعث می شود که سیلندر نیروهای جانبی را تحمل کند و اصطکاک بین میله پیستون و حلقه راهنما را افزایش می دهد. مهر و موم ها به طور ناهموار فشرده می شوند که منجر به افزایش 3-5 برابری نشت در مقایسه با شرایط عادی می شود. در موارد شدید، ممکن است میله پیستون خم شود و لوله سیلندر خراشیده شود و عمر مفید آن به 1/3 سطح عادی کاهش یابد.
روش های اجتناب:
قبل از نصب، از یک آشکارساز هم محوری لیزری برای کالیبره کردن محور سیلندر و جهت حرکت بار استفاده کنید و از انحراف ≤0.1mm/m اطمینان حاصل کنید. اگر دقت براکت تجهیزات کافی نیست، گیره های تنظیم (ضخامت 0.1-0.5 میلی متر) را بین سیلندر و براکت اضافه کنید و به تدریج تا زمانی که کواکسیال شوند، دقیق تنظیم کنید.
برای سیلندرهای کورس بلند (500 میلی متر)، یک بلبرینگ راهنما در انتهای میله پیستون نصب کنید تا نیروهای جانبی توزیع شود. اگر بار دارای نوسان جزئی است، یک روش نصب برش با یاتاقان های کروی را انتخاب کنید که امکان جبران زاویه ای 5± درجه را فراهم می کند.
2. انتخاب تصادفی خطوط لوله، قطرهای نامتناسب بر عملکرد حرکت
تصور غلط رایج: فرض بر این است که خطوط لوله فقط به منظور تامین هوا خدمت می کنند، بنابراین خطوط لوله با قطر کمتر یا مواد نامناسب به طور تصادفی انتخاب می شوند. به عنوان مثال، یک کارخانه قطعات خودرو، خط لوله 10 میلیمتری یک سیلندر با قطر سوراخ 80 میلیمتری را با یک سیلندر 6 میلیمتری جایگزین کرد که در نتیجه سرعت گسترش سیلندر از 200 میلیمتر بر ثانیه به 80 میلیمتر بر ثانیه کاهش یافت که نتوانست چرخه تولید را برآورده کند. کارخانه دیگری از خطوط لوله پلی یورتان معمولی در محیطی با دمای بالا (150 درجه سانتیگراد) استفاده کرد و خطوط لوله پس از 3 ساعت نرم و پاره شد و باعث قطع شدن هوا شد.
تجزیه و تحلیل خطر: قطر کمتر خط لوله منجر به جریان هوای ناکافی می شود و سرعت حرکت سیلندر را کاهش می دهد (به ازای هر 1 میلی متر کاهش در قطر، سرعت تقریباً 30-20٪ کاهش می یابد). در عین حال، مقاومت جریان هوا را افزایش می دهد و اختلاف فشار بین دو سر سیلندر را افزایش می دهد و باعث ایجاد گیر کردن حرکت می شود. مواد نامناسب پیری و پارگی خط لوله را تسریع میکنند و حتی ممکن است مواد مضری را برای آلودگی محیط زیست آزاد کنند (به عنوان مثال، خطوط لوله لاستیکی معمولی در کارگاههای مواد غذایی، نرمکنندهها را آزاد میکنند).
روش های اجتناب:
قطر خط لوله را بر اساس نیازهای قطر سوراخ سیلندر و سرعت حرکت تعیین کنید، با مراجعه به فرمول: قطر خط لوله (mm) ≈ قطر سوراخ سیلندر (mm) × 0.12 (به عنوان مثال، قطر سوراخ 80 میلی متر مربوط به قطر خط لوله 10 میلی متر است). در صورت نیاز به سرعت بالا (300 میلی متر در ثانیه)، قطر را می توان به طور مناسب افزایش داد (به عنوان مثال، یک سیلندر با قطر سوراخ 80 میلی متر از یک خط لوله 12 میلی متری استفاده می کند).
مواد خط لوله را با توجه به دمای محیط انتخاب کنید: خطوط لوله پلی اورتان برای دمای معمولی (10- تا 60 درجه سانتیگراد)، خطوط لوله نایلونی برای دمای متوسط (20- تا 120 درجه سانتیگراد)، خطوط لوله پلی تترا فلوئورواتیلن برای دمای بالا (30- تا 200 درجه سانتیگراد)، و لوله های فولادی زنگ نزن برای محیط های راه راه فولادی.
3. تنظیم فشار کور، عملکرد بیش از حد فشار یا فشار ناکافی
تصور اشتباه رایج: در طول راه اندازی، فشار هوای هوا بالاتر از فشار نامی سیلندر تنظیم می شود (به عنوان مثال، تنظیم از 0.6MPa تا 0.8MPa) به دنبال سرعت حرکت. یا فشار کمتر از 0.2 مگاپاسکال برای "صرفه جویی در انرژی" کاهش می یابد و در نتیجه قادر به فشار دادن بار نیست. به عنوان مثال، یک خط مرتبسازی لجستیک فشار سیلندر را روی 0.9 مگاپاسکال تنظیم کرد و پس از 1 ماه، تغییر شکل پلاستیکی دیواره داخلی سیلندر مشاهده شد که مهر و مومها کاملاً از کار افتادند. کارخانه دیگری فشار را به 0.15 مگاپاسکال کاهش داد و باعث شد که سیلندر قادر به فشار دادن بار 20 کیلوگرمی نباشد و مرتب کننده مرتباً خاموش شود.
تجزیه و تحلیل خطر: عملیات فشار بیش از حد باعث می شود که فشار داخلی سیلندر از حد تحمل طراحی فراتر رود و منجر به انبساط و تغییر شکل بشکه سیلندر، آسیب شیار مهر و موم انتهایی و افزایش شدید نشتی شود. در همان زمان، میله پیستون فشار بیش از حد را تحمل می کند. اگر بار گیر کرده باشد، میله پیستون مستعد شکستگی است. فشار ناکافی باعث می شود که نیروی خروجی سیلندر نتواند الزامات بار را برآورده کند و باعث رکود حرکت یا حتی "خزیدن" (سرعت ناهموار) می شود که بر دقت تولید تأثیر می گذارد.
روش های اجتناب:
قبل از راه اندازی، برای تأیید محدوده فشار کاری نامی (معمولاً 0.4-0.6MPa) به دفترچه راهنمای سیلندر مراجعه کنید و فشار را از طریق یک تنظیم کننده فشار دقیق روی 80-90٪ مقدار نامی تنظیم کنید (به عنوان مثال، تنظیم 0.5MPa برای 0.6MPa نامی). این امر نیروی خروجی کافی را تضمین می کند و در عین حال از آسیب بیش از حد فشار جلوگیری می کند.
در صورت نیاز به تنظیم فشار، باید با محاسبه بار ترکیب شود: حداقل فشار مؤثر (کمترین فشاری که می تواند بار را فشار دهد و حرکت پایدار را تضمین کند) را از طریق آزمایش واقعی تعیین کنید و بر این اساس یک حاشیه 10 تا 15 درصد برای تنظیم فشار نهایی اضافه کنید. به عنوان مثال، اگر حداقل فشار موثر برای هل دادن یک بار افقی 20 کیلوگرمی 0.3 مگاپاسکال آزمایش شود، فشار نهایی 0.33-0.35MPa تنظیم می شود.
4. تنظیم نادرست بافر، ضربه پایان ضربه یا بافر بیش از حد
تصور اشتباه رایج: در هنگام تنظیم بافر، یا پیچ بافر کاملاً بسته می شود (بدون بافر) یا حداکثر سفت می شود (بافر بیش از حد). به عنوان مثال، یک کارخانه الکترونیک هنگام راهاندازی سیلندر مونتاژ تراشه، بافر را خاموش کرد و در نتیجه نیروی ضربهای 50 نیوتن بر روی میله پیستون ایجاد کرد و تراشهها اغلب ترک میخوردند. کارخانه دیگری بافر را به حداکثر سفت کرد و زمان گسترش سیلندر را از 0.5 ثانیه به 2 ثانیه افزایش داد که بر راندمان مونتاژ تأثیر گذاشت.
تجزیه و تحلیل خطر: هیچ بافری باعث می شود که سیلندر در انتهای ضربه با سرعت بالایی به کلاهک انتهایی برخورد کند، با نیروی ضربه ای 5-8 برابر بیشتر از حد معمول. این نه تنها به اجزای داخلی (به عنوان مثال، مهر و موم بافر، درپوش های انتهایی) آسیب می رساند، بلکه لرزش را به بدنه تجهیزات منتقل می کند و بر دقت اجزای دقیق اطراف (مانند سنسورها، موتورهای سروو) تأثیر می گذارد. بافر بیش از حد، تخلیه هوا از محفظه بافر را مسدود می کند، به طور قابل توجهی سرعت حرکت سیلندر را کاهش می دهد و حتی باعث ایجاد "رکود" می شود که از تکمیل حرکت مورد نظر جلوگیری می کند.
روش های اجتناب:
در طول تنظیم اولیه، پیچ بافر را تا حداکثر سفت کنید، سپس آن را با 1.5-2 دور باز کنید. در این مرحله، نیروی بافر متوسط است. سپس میله پیستون را به صورت دستی فشار دهید تا ضربه پایان ضربه را احساس کنید. اگر ضربه آشکار است، پیچ بافر را به تدریج ببندید (هر بار 1/4 دور) تا ضربه از بین برود و حرکت صاف شود.
برای سیلندرهای پرسرعت (سرعت 500 میلی متر بر ثانیه) یا سیلندرهای با بار سنگین (بار 100 کیلوگرم)، باید از کمک فنر هیدرولیک خارجی استفاده شود. با تنظیم دستگیره میرایی کمک فنر، سرعت سیلندر در پایان حرکت را می توان از 500 میلی متر بر ثانیه به کمتر از 50 میلی متر بر ثانیه کاهش داد و نیروی ضربه را در 10 نیوتن کنترل کرد.
5. انحراف موقعیت نصب سوئیچ مغناطیسی، خطای تشخیص
تصور اشتباه رایج: هنگام نصب کلیدهای مغناطیسی، موقعیت فقط با چشم غیرمسلح و بدون تنظیم بر اساس ضربه واقعی پیستون ارزیابی می شود، یا شکاف با دیواره سیلندر بیش از 5 میلی متر است. به عنوان مثال، یک کارخانه بسته بندی کلید مغناطیسی را در وسط حرکت سیلندر نصب کرد، اما پیستون واقعی به دلیل مقاومت در برابر بار نمی توانست به آن موقعیت برسد و در نتیجه سوئیچ هرگز سیگنالی دریافت نکرد. کارخانه دیگری در حین نصب شکاف 8 میلیمتری داشت و سوئیچ اغلب «تشخیص نادرست» را تجربه میکرد (هنگامی که پیستون وجود نداشت، سیگنال را راهاندازی میکرد).
تجزیه و تحلیل خطر: انحراف موقعیت سوئیچ مغناطیسی از تشخیص دقیق حرکت سیلندر جلوگیری می کند و سیستم کنترل تجهیزات نمی تواند تعیین کند که سیلندر در جای خود قرار دارد یا خیر. این ممکن است منجر به "عملکرد نادرست" (به عنوان مثال، جابجایی قطعه کار بدون بستن آن) یا "خاموش شدن" شود (سیلندر در جای خود قرار دارد اما سوئیچ آن را تشخیص نمی دهد)، و بازده تولید را تا بیش از 30٪ کاهش می دهد. شکاف های بیش از حد قدرت میدان مغناطیسی دریافت شده توسط سوئیچ را کاهش می دهد، حساسیت تشخیص را کاهش می دهد و در نتیجه نرخ تشخیص کاذب تا 20٪ را به همراه دارد که به طور جدی بر پایداری تجهیزات تأثیر می گذارد.
روش های اجتناب:
قبل از نصب، پیستون را به صورت دستی به موقعیتی فشار دهید که باید تشخیص داده شود (به عنوان مثال، انتهای امتداد، انتهای پسکش)، موقعیت مربوطه را روی دیواره بیرونی سیلندر علامتگذاری کنید، سپس کلید مغناطیسی را محکم روی موقعیت علامتگذاری شده نصب کنید، و از فاصله 1 میلیمتری بین کلید و دیواره سیلندر اطمینان حاصل کنید.
پس از نصب، یک آزمایش دینامیکی انجام دهید: سیلندر را به طور مداوم به مدت 100 چرخه اجرا کنید و مشاهده کنید که آیا سوئیچ هر بار به طور دقیق فعال می شود یا خیر. اگر تشخیص از دست رفته رخ داد، موقعیت سوئیچ را به دقت تنظیم کنید (هر بار 0.5 میلی متر حرکت کنید) تا زمانی که تشخیص پایدار شود. اگر باز هم تشخیص مفقودی وجود داشت، بررسی کنید که آیا رینگ مغناطیسی پیستون مغناطیسی شده است یا خیر و در صورت لزوم آن را تعویض کنید.
6. رد شدن از تست حفظ فشار پس از راه اندازی، نادیده گرفتن نشت احتمالی
تصور اشتباه رایج: پس از راه اندازی سیلندر، سیلندر تا زمانی که حرکت عادی است مورد استفاده قرار می گیرد و هیچ آزمایش حفظ فشار انجام نمی شود و در نتیجه نشت احتمالی تشخیص داده نمی شود. به عنوان مثال، یک کارخانه داروسازی پس از راه اندازی یک سیلندر پرکننده، آزمایش حفظ فشار را انجام نداد. پس از 3 روز، نشتی جزئی درپوش انتهایی پیدا شد و هوای فشرده در داروی مایع مخلوط شد و باعث شد کل دسته محصولات از بین بروند. کارخانه دیگری نشتی پنهان در یک سیلندر بدون میله داشت که در عرض 1 ماه 20 درصد هوای فشرده بیشتری مصرف کرد و هزینه انرژی را افزایش داد.
تجزیه و تحلیل خطر: تشخیص نشت احتمالی (نشتی 5 میلیلیتر در دقیقه) در یک دوره کوتاه دشوار است، اما عملیات طولانیمدت باعث هدر رفتن هوا میشود (هر سیلندر نشتکننده تقریباً سالانه 500 مترمربع هوای فشرده مصرف میکند). در عین حال، محیط را آلوده می کند (به عنوان مثال، هوای نشت شده در صنایع غذایی و دارویی محصولات را آلوده می کند). اگر نشت در نزدیکی قطعات الکتریکی رخ دهد، ممکن است باعث اتصال کوتاه الکتریکی و حوادث ایمنی نیز شود.
روش های اجتناب:
پس از راه اندازی، آزمایش حفظ فشار را انجام دهید: شیر ورودی هوای سیلندر را ببندید، فشار داخلی را در 80٪ فشار نامی نگه دارید، آب صابون را به تمام قسمت های مهر و موم شده سیلندر (درپوش های انتهایی، دریچه های هوا، اتصال دهنده ها) بمالید و به مدت 10 دقیقه رعایت کنید. اگر هیچ حباب ظاهر نشد، نشتی وجود ندارد. اگر حباب ظاهر شد، محل نشتی را علامت بزنید و آن را تعمیر کنید.
برای سیلندرها در موقعیت های کلیدی (به عنوان مثال، پر کردن آسپتیک، مونتاژ دقیق)، یک آزمایش حفظ فشار باید ماهانه انجام شود. برای سیلندرها در موقعیت های معمولی، آزمایش باید هر سه ماه یکبار انجام شود. سوابق آزمایشی را برای شناسایی و رسیدگی سریع به مسائل احتمالی نشت ایجاد کنید.