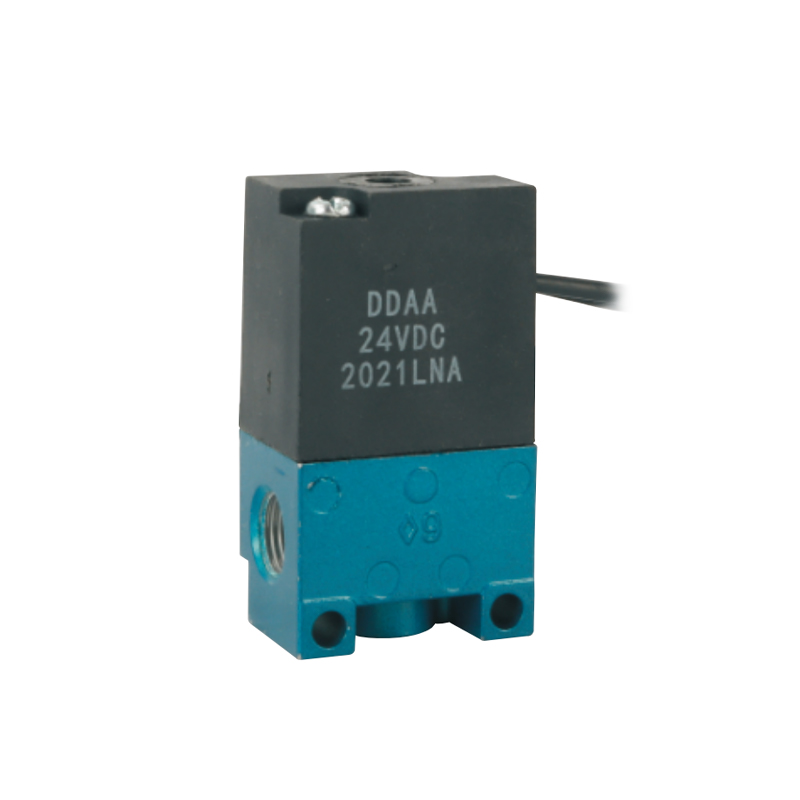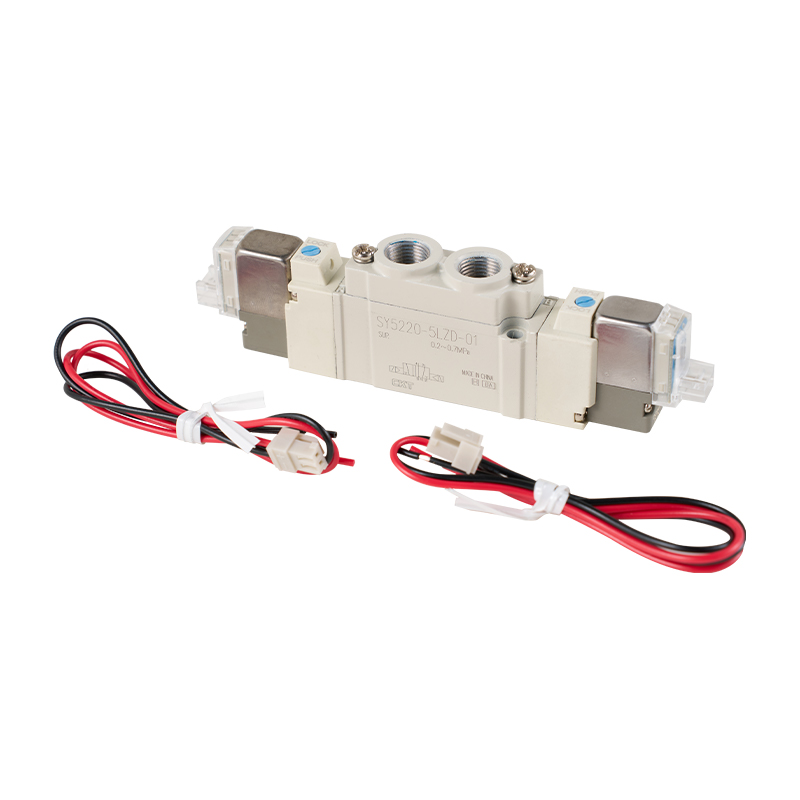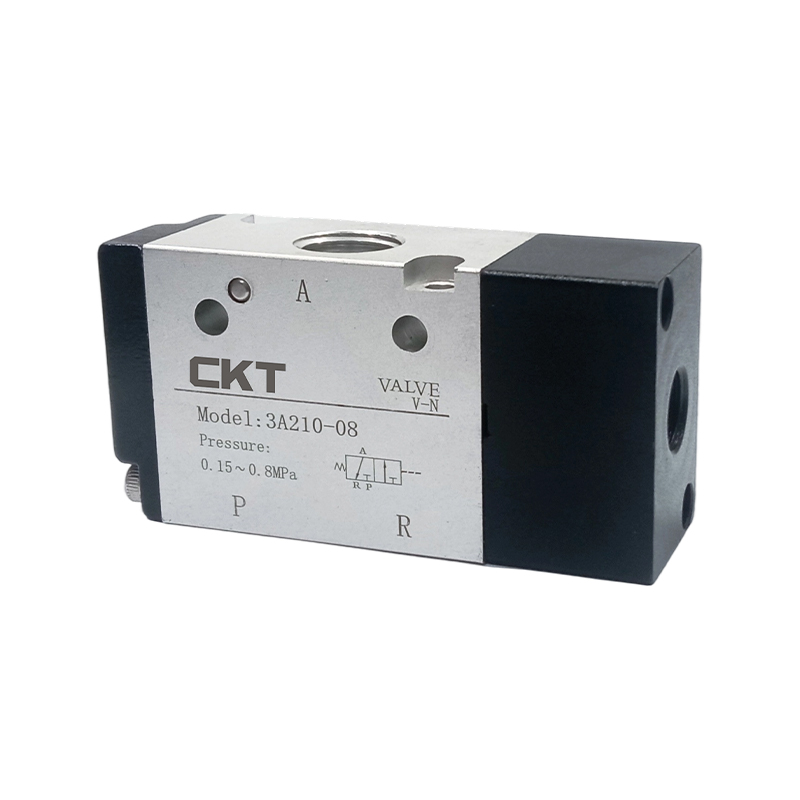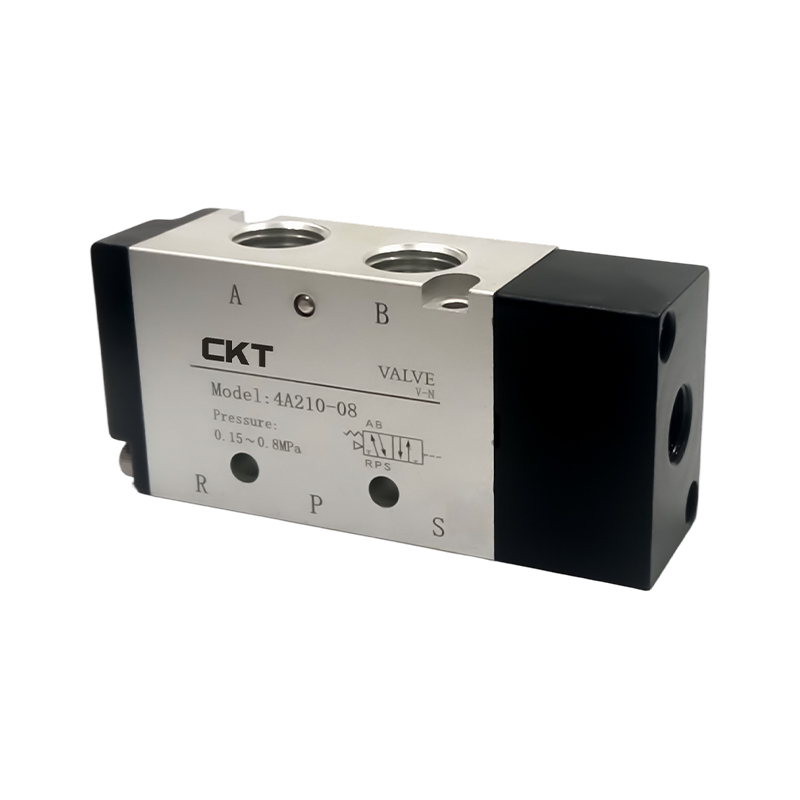


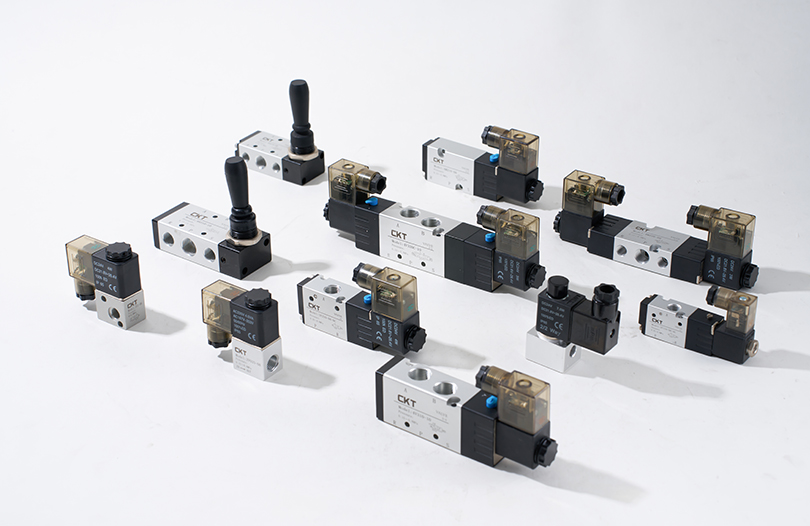
در زمینه های صنعتی مانند پتروشیمی، تصفیه آب و تولید انرژی، دریچه های فرآیند مانند "دریچه هایی در رگ های خونی" عمل می کنند و هر جریان مایع را تنظیم می کنند. داده های صنعت نشان می دهد که در یک سیستم تولید صنعتی کامل، تعداد شیرهای فرآیندی می تواند به صدها یا حتی هزاران برسد. وضعیت عملیاتی آنها مستقیماً بر راندمان تولید تأثیر می گذارد (شکست دریچه ها می تواند راندمان تولید را بیش از 30٪ کاهش دهد) و ایمنی (تقریباً 40٪ از حوادث ایمنی صنعتی مربوط به نشت یا خرابی شیر است). با این حال، اکثر پزشکان هنوز آنها را فقط به عنوان "ابزار تعویض" درک می کنند، و منطق فنی پیچیده و ضروریات عملیات و نگهداری پشت آنها را نادیده می گیرند. این مقاله به طور جامع دانش اصلی شیرهای فرآیند را از منظر تعریف، انواع، انتخاب، نصب، جابجایی اضطراری و بازرسی روزانه تجزیه و تحلیل میکند و راهنمایی عملی برای تولید صنعتی ارائه میکند.
I. شیرهای فرآیند دقیقاً چیست؟ آنها چه نقشی در فرآیندهای صنعتی دارند؟
برای درک واقعی دریچههای فرآیند، ابتدا باید از درک تک بعدی «سوئیچها» فراتر برویم و آنها را از سه بعد تفسیر کنیم: اصل کار، عملکردهای اصلی و ارزش صنعتی. از یک تعریف حرفه ای، شیرهای فرآیندی دستگاه های کنترل سیال هستند که به طور خاص برای کنترل فرآیند صنعتی طراحی شده اند. در مقایسه با شیرهای خانگی (مانند شیرهای شیری)، آنها نه تنها می توانند عملکرد اصلی روشن-خاموش را درک کنند، بلکه می توانند پارامترهای کلیدی مانند جریان سیال، فشار و دما را به دقت تنظیم کنند. آنها همچنین باید با شرایط کاری پیچیده در سناریوهای صنعتی مانند دمای بالا، فشار بالا، خوردگی قوی و ویسکوزیته بالا سازگار شوند. مکانیسم کار هسته آنها تغییر سطح مقطع موثر کانال سیال از طریق حرکت اجزای متحرک داخلی (مانند هستههای سوپاپ، دروازهها و توپها) است و در نتیجه به طور فعال در فرآیند انتقال سیال مداخله میکند.
در فرآیندهای صنعتی، شیرهای فرآیند "نقش های متعدد" را ایفا می کنند و هر نقش مستقیماً بر ثبات و ایمنی تولید تأثیر می گذارد:
"تنظیم کننده جریان" دقیق: در تولید مواد شیمیایی خوب، سنتز یک واسطه دارویی خاص نیاز به کنترل دقیق نسبت دو ماده خام دارد (به عنوان مثال، نسبت ماده خام A به ماده خام B باید در 1:2.5 حفظ شود). در این زمان، دو شیر فرآیندی با دقت بالا به ترتیب برای کنترل جریان خوراک دو ماده خام مورد نیاز است. اگر دقت تنظیم شیر ناکافی باشد، حتی انحراف جریان تنها 5 درصد ممکن است منجر به واکنش ناکافی و افزایش تولید ناخالصی شود که نه تنها بر خلوص محصول تأثیر می گذارد (احتمالاً از 99.5٪ به زیر 95٪ کاهش می یابد، بلکه هزینه جداسازی و خالص سازی بعدی را نیز افزایش می دهد. مثال دیگر در فرآیند تغلیظ آب میوه در صنایع فرآوری مواد غذایی است. شیرهای فرآیندی برای کنترل جریان آب غلیظ مورد نیاز هستند تا اطمینان حاصل شود که سرعت جریان آب غلیظ وارد شده به تجهیزات استریلیزاسیون پایدار است. این امر از استریل شدن ناقص به دلیل سرعت جریان بیش از حد سریع یا گرم شدن بیش از حد موضعی تجهیزات و خراب شدن آب به دلیل سرعت جریان بسیار آهسته جلوگیری می کند.
"Safety Guardian" قابل اعتماد: علاوه بر شیرهای ایمنی رایج، چندین "اعضای ایمنی" در خانواده Process Valve وجود دارد. به عنوان مثال، در خطوط لوله انتقال گاز طبیعی، یک "شیر قطع اضطراری" (نوعی شیر فرآیند) به طور مداوم فشار و جریان خط لوله را کنترل می کند. هنگامی که پارگی خط لوله (افت فشار ناگهانی) یا نشتی (جریان غیرعادی) تشخیص داده می شود، می تواند به طور خودکار ظرف 0.5 ثانیه بسته شود تا از نشت مقدار زیادی گاز طبیعی که باعث انفجار نشود، جلوگیری می کند. در سیستم راکتور شرکت های شیمیایی، یک "شیر سرریز" نیز نصب شده است. هنگامی که سطح مایع مواد در راکتور از ارتفاع ایمن فراتر رود، دریچه سرریز به طور خودکار باز می شود تا مواد اضافی را در مخزن ذخیره سازی تخلیه کند و از حوادث آتش سوزی یا خوردگی ناشی از سرریز مواد جلوگیری کند.
«تعویض کننده فرآیند» انعطاف پذیر: تولید صنعتی مدرن اغلب به تولید انعطاف پذیر «چند محصولی، چند دسته ای» نیاز دارد و شیرهای فرآیند اجزای اصلی برای تحقق سوئیچینگ فرآیند هستند. با در نظر گرفتن یک کارگاه نقاشی خودرو به عنوان مثال، رنگ های مختلف رنگ باید از طریق همان مجموعه خطوط لوله به تفنگ اسپری منتقل شوند. در این زمان، از طریق سوئیچینگ هماهنگ گروهی از شیرهای فرآیند، می توان فرآیند "هدایت خط لوله رنگ قرمز → تمیز کردن خط لوله پس از پاشش → تغییر به هدایت خط لوله رنگ آبی" را تحقق بخشید. نیازی به کشیدن خطوط لوله مجزا برای هر رنگ نیست که هزینه تجهیزات و اشغال فضای کارگاه را بسیار کاهش می دهد. در سیستم برج تقطیر پتروشیمیها، فراکسیونهای مختلفی مانند بنزین، گازوئیل و نفت سفید تقطیر شده را میتوان به ترتیب با سوئیچینگ دریچههای فرآیندی مختلف وارد مخازن ذخیرهسازی کرد و تولید مداوم و خودکار را محقق کرد.
II. انواع رایج شیرهای فرآیندی چیست؟ تفاوت در سناریوهای کاربردی آنها چیست؟
طبقه بندی انواع Process Valve "خودسرانه" نیست، بلکه بر اساس الزامات مختلف برای کنترل سیال در سناریوهای صنعتی (مانند سرعت سوئیچینگ، دقت تنظیم، الزامات آب بندی و سازگاری با شرایط کاری) طراحی شده است. انواع متداول نه تنها شامل شیرهای دروازه، شیرهای توپی، دریچه های گلوب و شیرهای ایمنی، بلکه شیرهای پروانه ای، شیرهای چک، شیرهای دیافراگمی و غیره هستند. اختلاط کورکورانه و تطبیق آنها به راحتی می تواند منجر به خرابی تجهیزات شود.
1. شیرهای دروازه: چرا اغلب در سناریوهای "کاملا بسته" یا "کاملا باز" استفاده می شود؟
طراحی ساختاری شیرهای دروازه، نقاط قوت و ضعف آنها را مشخص می کند. اجزای اصلی آنها شامل یک دروازه (معمولا مستطیل یا گوه ای شکل)، یک میل سوپاپ و یک صندلی سوپاپ است. در حین کار، چرخش میل سوپاپ دروازه را به سمت بالا بردن عمودی هدایت می کند. هنگامی که گیت به طور کامل بلند می شود، سیال می تواند بدون مانع در امتداد یک کانال مستقیم، با ضریب مقاومت جریان بسیار پایین (معمولا کمتر از 0.1)، بسیار کمتر از سایر انواع شیرها جریان یابد. هنگامی که دروازه به طور کامل پایین می آید، برای رسیدن به آب بندی، نزدیک به صندلی سوپاپ قرار می گیرد.
از نظر سناریوهای قابل اجرا، "میدان های سودمند" شیرهای دروازه ای در خطوط لوله با قطر بزرگ متمرکز شده اند که نیاز به حفظ وضعیت خاموش برای مدت طولانی دارند و هیچ الزامی برای تنظیم جریان ندارند:
خطوط لوله اصلی انتقال آب در آبفا: قطر خط لوله اصلی آبرسانی از آبفای شهری به محدوده شهری معمولاً بیش از 1 متر است و نیاز به تامین آب به صورت 24 ساعته دارد. ویژگی مقاومت جریان کم شیرهای دروازه می تواند مصرف انرژی پمپ های آب را کاهش دهد (اگر مقاومت جریان بیش از حد زیاد باشد، پمپ آب برای حفظ فشار آب نیاز به انجام کارهای اضافی دارد). در عین حال، در حالت کاملا باز طولانی مدت، هیچ اصطکاک نسبی بین دروازه و صندلی سوپاپ وجود ندارد و عمر مفید آن می تواند به بیش از 10 سال برسد.
هدرهای بخار در نیروگاه های بزرگ: در نیروگاه های حرارتی، بخار با دمای بالا و فشار بالا (دمای تا 540 درجه سانتی گراد، فشار تا 16 مگاپاسکال) تولید شده توسط بویلرها از طریق هدرهای بخار به توربین های مختلف توزیع می شود. قطر هدرهای بخار معمولاً 0.8-1.5 متر است و باید برای مدت طولانی کاملاً باز بماند. مقاومت در برابر دمای بالا و فشار بالا (مواد بدنه شیر عمدتاً فولاد آلیاژی کروم-مولیبدن است) و مزایای مقاومت در برابر جریان پایین شیرهای دروازه کاملاً با این سناریو سازگار است.
با این حال، "ضعف" شیرهای دروازه نیز بسیار مشهود است: اول، در هنگام تنظیم جریان، اگر دروازه در حالت نیمه باز باشد، سیال باعث "فرسایش دریچه ای" شدید در سطح آب بندی دروازه می شود (سرعت جریان می تواند 3-5 برابر در حالت کاملا باز باشد) که باعث سایش سطح آب بندی و در مدت کوتاهی نشت می شود. ثانیاً، اگر ناخالصیهای ذرات (مانند سرباره جوشکاری که در طول جوشکاری خط لوله باقی میماند و رسوب در سیال) بین دروازه و صندلی شیر وارد شود، دروازه نمیتواند کاملاً بسته شود و بر اثر آببندی تأثیر بگذارد. بنابراین، شیرهای دروازه ای نباید در سناریوهایی استفاده شوند که نیاز به تنظیم جریان مکرر دارند (مانند تغذیه راکتور در صنایع شیمیایی) یا سناریوهایی که سیال دارای محتوای جامد بالایی است (مانند حمل و نقل باطله در معادن).
2. شیرهای توپی: چرا آنها اولین انتخاب در سناریوهای سوئیچینگ سریع هستند؟
طراحی ساختاری شیرهای توپی بر روی "سرعت و آب بندی" تمرکز دارد. هسته دریچه آنها یک توپ با سوراخ در مرکز است (قطر سوراخ برابر یا کمی کوچکتر از قطر داخلی خط لوله است). صندلی های آب بندی (بیشتر از پلی تترا فلوئورواتیلن یا فلز) در دو طرف توپ نصب می شوند. در حین کار، میل سوپاپ توپ را به سمت چرخش سوق می دهد. هنگامی که سوراخ توپ با محور خط لوله تراز می شود، دریچه کاملاً باز است. پس از چرخش 90 درجه، توپ به طور کامل خط لوله را مسدود می کند و دریچه کاملاً بسته می شود.
این ساختار به شیرهای توپی دارای سه مزیت اصلی است و آنها را به "اولین انتخاب" در سناریوهای سوئیچینگ سریع تبدیل می کند:
سرعت سوئیچ بسیار سریع: شیرهای دروازه سنتی برای باز یا بسته شدن نیاز به چرخش چندین بار میل سوپاپ دارند (مثلاً یک شیر دروازه با قطر 100 میلی متر باید 10 تا 15 بار بچرخد)، در حالی که شیرهای توپی فقط باید 90 درجه بچرخند (حدود 1 تا 2 ثانیه برای عملیات دستی و می توان برای مدت کوتاهی 1 تا 2 ثانیه کار کرد). که می تواند به طور موثر خطرات تصادف را در سناریوهای اضطراری کاهش دهد. به عنوان مثال، در خط لوله خروجی یک مخزن ذخیره نفت، اگر افت غیرطبیعی سطح مایع (نشتی احتمالی) مخزن ذخیره سازی تشخیص داده شود، شیر توپی برقی می تواند فوراً بسته شود تا از مقدار زیادی نشت نفت خام جلوگیری شود. در خطوط لوله انتقال LNG (گاز طبیعی مایع)، مشخصه سوئیچینگ سریع شیرهای توپی تضمین میکند که وقتی فشار سیستم نوسان میکند، میتوان سیال را به موقع قطع کرد تا از نشت سیال در دمای پایین از انجماد تجهیزات یا پرسنل جلوگیری شود.
عملکرد عالی آب بندی: یک مهر و موم تماس خطی بین توپ و نشیمنگاه آب بندی وجود دارد (تماس سطحی برای برخی از شیرهای توپی فشار بالا)، و مواد صندلی آب بندی دارای خاصیت ارتجاعی و مقاومت در برابر سایش است که می تواند به طور موثر با تغییرات فشار سیال سازگار شود. حتی در شرایط کاری کم فشار (به عنوان مثال، 0.1MPa)، "نشت صفر" را می توان به دست آورد. بنابراین، شیرهای توپی به طور گسترده در سناریوهایی با الزامات آببندی بالا، مانند خطوط لوله انتقال حلال در صنایع شیمیایی (حلالها عمدتاً مواد قابل اشتعال، انفجاری یا سمی هستند و نشت میتواند باعث بروز حوادث ایمنی شود) و خطوط لوله انتقال داروی مایع در صنعت داروسازی (داروهای مایع نیاز به ناخالصی بالا یا خارج از آن ندارند) استفاده میشود.
مقاومت قوی در برابر آلودگی: سطح توپ صاف است و در حین چرخش اثر «خود تمیز شوندگی» دارد. ناخالصی های ذرات ریز در مایع به راحتی به سطح توپ نمی چسبند. بنابراین، در سناریوهایی که سیال حاوی مقدار کمی ناخالصی است (مانند انتقال گاز شهری، که ممکن است حاوی گرد و غبار باشد)، میزان خرابی شیرهای توپی بسیار کمتر از شیرهای دروازه ای است.
با این حال، شیرهای توپی نیز محدودیت های خود را دارند: شیرهای توپی معمولی (مانند شیرهای توپی شناور) دقت تنظیم پایینی دارند. در صورت استفاده در سناریوهایی که نیاز به کنترل دقیق جریان دارند (مانند دستگاه های واکنش آزمایشگاهی)، نوسانات جریان زیادی رخ می دهد. اگرچه شیرهای توپی قابل تنظیم (مانند شیرهای توپی با پورت V) می توانند تنظیم جریان را درک کنند، اما هزینه بالایی دارند و برای سیالات با ویسکوزیته بالا (مانند آسفالت و شربت) مناسب نیستند، زیرا سیالات با ویسکوزیته بالا به سطح توپ می چسبند و بر انعطاف پذیری سوئیچینگ شیر تأثیر می گذارند.
3. شیرهای گلوب: چه مزایایی در سناریوهای تنظیم جریان دارند؟
طراحی ساختاری شیرهای گلوب بر "تنظیم دقیق" تمرکز دارد. هسته سوپاپ آنها دیسکی شکل (یا سوزنی شکل) است و نشیمنگاه دریچه حلقوی است. در حین کار، میل سوپاپ، هسته سوپاپ را به سمت بالا و پایین حرکت می دهد تا در امتداد محور نشیمنگاه سوپاپ حرکت کند و شکاف بین هسته سوپاپ و نشیمنگاه سوپاپ را برای تنظیم جریان سیال تغییر دهد. در مقایسه با شیرهای توپی و دریچههای دروازه، کانال جریان دریچههای گلوب به شکل Z است و مقاومت جریان نسبتاً بزرگ در صورت باز بودن کامل است. با این حال، این "مزیت" برای تنظیم دقیق به "مزیت" تبدیل می شود - هنگامی که سیال در کانال جریان "Z" شکل جریان می یابد، نرخ جریان با ثبات تر تغییر می کند، که برای کنترل جریان از طریق حرکت جزئی هسته شیر راحت است.
مزیت تنظیم دقیق شیرهای گلوب به طور کامل در سناریوهای زیر منعکس می شود:
کنترل تغذیه راکتورهای شیمیایی: در سنتز یک ماده پلیمری خاص، یک آغازگر (مانند پراکسید) باید به آرامی به راکتور اضافه شود. مقدار آغازگر اضافه شده باید بین 0.1% و 0.5% کل ماده به شدت کنترل شود و میزان افزودن باید یکنواخت باشد (افزودن بیش از حد سریع باعث واکنش های خشونت آمیز و افزایش ناگهانی دما می شود؛ اضافه کردن بیش از حد آهسته زمان واکنش را طولانی تر می کند). در این زمان، از طریق بلند کردن جزئی هسته شیر کره (به عنوان مثال، محدوده بلند کردن 0.1 میلی متر)، سرعت جریان آغازگر را می توان در محدوده 0.5-1 لیتر در ساعت کنترل کرد تا از واکنش پایدار اطمینان حاصل شود.
سیستمهای مایع دقیق در آزمایشگاهها: در آزمایشگاههای پایش محیطی، لازم است که معرفهای ردیابی (مانند محلولهای استاندارد با غلظت 0.01mol/L) به ابزارهای تشخیص از طریق سیستمهای سیال به طور دقیق منتقل شوند. در این زمان، دقت تنظیم دریچههای گلوب میتواند به ± 0.01 لیتر در ساعت برسد، که بسیار بیشتر از دریچههای توپی (± 0.1 لیتر در ساعت) است که میتواند به طور موثری از دقت دادههای تشخیص اطمینان حاصل کند.
تنظیم دما در سیستم های گرمایشی: در سیستم گرمایش مرکزی ساختمان های اداری بزرگ، یک شیر گلوب کوچک در ورودی آب رادیاتور در هر اتاق تعبیه شده است. با تنظیم درجه باز شدن شیر گلوب (به عنوان مثال، باز شدن 1/4 یا 1/2)، می توان سرعت جریان آب گرم ورودی به رادیاتور را کنترل کرد، در نتیجه دمای اتاق (از 18 درجه سانتیگراد تا 25 درجه سانتیگراد) را برای پاسخگویی به نیازهای دمایی مناطق مختلف تنظیم کرد.
با این حال، نقطه ضعف "مقاومت جریان بالا" شیرهای گلوب دامنه کاربرد آنها را نیز محدود می کند: در خطوط لوله با جریان بزرگ (مانند خطوط لوله آب خنک کننده با قطر بیش از 200 میلی متر)، اگر از شیرهای گلوب استفاده شود، افت فشار خط لوله بسیار زیاد خواهد بود (احتمالاً به بیش از 0.5 مگا پاسکال می رسد). نیروی پمپ آب اضافی برای حفظ سرعت جریان مورد نیاز است و در نتیجه انرژی هدر می رود. در عین حال، تماس سطحی بین هسته شیر و نشیمنگاه سوپاپ شیرهای گلوب وجود دارد که پس از استفاده طولانی مدت مستعد ساییدگی است. قطعات آب بندی (مانند مهر و موم های هسته سوپاپ) باید به طور مرتب تعویض شوند که در نتیجه هزینه های نگهداری نسبتاً بالایی دارد.
4. شیرهای ایمنی: "موانع ایمنی" سیستم های صنعتی - اصل کار آنها چیست؟
شیرهای ایمنی از نوع "ایمنی تخصصی" در میان شیرهای فرآیندی هستند. هدف از طراحی آنها جلوگیری از انفجار، پارگی و سایر حوادث ناشی از فشار بیش از حد مجاز سیستم های صنعتی است. بنابراین، اصل کار آنها دارای دو ویژگی است: "خودکار" و "قابلیت اطمینان". اجزای اصلی شیرهای ایمنی شامل یک هسته سوپاپ، یک صندلی سوپاپ، یک فنر (یا وزن) و یک مهره تنظیم است. فرآیند اصلی کار به شرح زیر است: در شرایط کاری معمولی، فشار فنر (یا وزن) هسته شیر را محکم روی صندلی سوپاپ فشار می دهد و دریچه بسته می شود. هنگامی که فشار سیستم از مقدار از پیش تعیین شده (یعنی "فشار تنظیم شده" شیر اطمینان بیشتر شود)، فشار سیال بر فشار فنر (یا وزن) برای بلند کردن هسته شیر غلبه می کند و شیر برای تخلیه مایع اضافی از طریق درگاه تخلیه باز می شود. هنگامی که فشار سیستم به "فشار مجدد" کاهش می یابد (معمولاً 5٪ - 10٪ کمتر از فشار تنظیم شده)، فشار فنر (یا وزن) هسته شیر را دوباره به صندلی سوپاپ فشار می دهد، دریچه بسته می شود و سیستم به عملکرد عادی باز می گردد.
با توجه به روش های مختلف رانندگی، سوپاپ های اطمینان را می توان به نوع فنری، وزنی، پیلوت و غیره تقسیم کرد و انواع مختلف سناریوهای کاربردی متفاوتی دارند:
شیرهای ایمنی فنری: ساختار ساده، اندازه کوچک و نصب آسان دارند. آنها برای اکثر سناریوهای صنعتی (مانند دیگهای بخار، مخازن تحت فشار و خطوط لوله تحت فشار) مناسب هستند. به عنوان مثال، در دیگ های بخار، فشار تنظیم شده دریچه های اطمینان فنری معمولاً 1.05-1.1 برابر فشار نامی دیگ تنظیم می شود (به عنوان مثال، برای دیگ بخار با فشار نامی 10MPa، فشار تنظیم شده روی 10.5MPa تنظیم می شود). هنگامی که فشار بخار در دیگ از 10.5 مگا پاسکال بیشتر شود، شیر اطمینان به طور خودکار باز می شود تا فشار آزاد شود و از انفجار دیگ به دلیل فشار بیش از حد جلوگیری می کند.
شیرهای ایمنی نوع وزن: آنها آب بندی را از طریق گرانش وزن متوجه می شوند، دقت تنظیم فشار بالایی دارند، اما اندازه بزرگی دارند و دارای الزامات سختگیرانه در زاویه نصب هستند (باید به صورت عمودی نصب شوند). آنها عمدتاً برای تجهیزات ثابت (مانند مخازن ذخیره سازی بزرگ و راکتورها) استفاده می شوند. به عنوان مثال، در بالای یک مخزن ذخیره روغن، یک شیر اطمینان از نوع وزن نصب شده است. هنگامی که فشار در مخزن ذخیره به دلیل تبخیر مواد افزایش می یابد و از فشار تنظیم شده بیشتر می شود، دریچه ایمنی برای تخلیه گاز فرار به اتمسفر (یا سیستم بازیابی) باز می شود و از تغییر شکل مخزن ذخیره جلوگیری می کند.
شیرهای ایمنی نوع پایلوت: از یک شیر اصلی و یک شیر پایلوت تشکیل شده است. شیر پایلوت وظیفه نظارت بر فشار سیستم را بر عهده دارد و شیر اصلی وظیفه کاهش فشار را بر عهده دارد. آنها دارای ویژگی های عمل حساس و عملکرد آب بندی خوب هستند و برای سناریوهای فشار بالا و جریان زیاد (مانند خطوط لوله بزرگ گاز طبیعی و خطوط لوله بخار اصلی نیروگاه های حرارتی) مناسب هستند. به عنوان مثال، در خطوط لوله گاز طبیعی در مسافت های طولانی، فشار تنظیم شده شیر اطمینان نوع پایلوت 1.08 برابر فشار طراحی خط لوله تنظیم می شود. هنگامی که فشار خط لوله به طور غیر عادی افزایش می یابد، ابتدا شیر پایلوت باز می شود و شیر اصلی برای باز شدن از طریق مدار روغن کنترلی (یا مدار گاز) فشار داده می شود تا فشار سریع کاهش یابد.
لازم به ذکر است که "فشار تنظیم" شیرهای اطمینان باید به طور حرفه ای کالیبره شده و به طور منظم (حداقل سالی یک بار) تأیید شود. اگر فشار تنظیم شده خیلی زیاد باشد، عملکرد حفاظتی ایمنی خود را از دست خواهد داد. اگر فشار تنظیم شده خیلی کم باشد، باعث می شود شیر اطمینان مکرر باز شود و در نتیجه باعث هدر رفتن مایعات و فرسودگی تجهیزات شود.
III. چگونه شیرهای فرآیند را به درستی نگهداری کنیم؟ کدام جزئیات تعمیر و نگهداری می تواند عمر سرویس آنها را افزایش دهد؟
عمر مفید دریچه های فرآیند نه تنها به کیفیت محصول بلکه به "پالایش" نگهداری روزانه نیز بستگی دارد. با توجه به آمار داده های تعمیر و نگهداری تجهیزات صنعتی، طول عمر شیرهای فرآیند با نگهداری خوب روزانه را می توان 30٪ -50٪ افزایش داد و میزان خرابی را می توان تا بیش از 60٪ کاهش داد. با این حال، بسیاری از شرکت ها درک اشتباهی از "ارزش دادن به نگهداری بر پیشگیری" در فرآیند تعمیر و نگهداری دارند. آنها فقط زمانی تعمیر و نگهداری را انجام می دهند که شیر دارای مشکلاتی مانند نشتی یا گیرکردن باشد، که نه تنها هزینه های تعمیر و نگهداری را افزایش می دهد، بلکه برنامه های تولید را نیز مختل می کند. در زیر، نکات کلیدی تعمیر و نگهداری شیرهای فرآیند را از سه بعد اصلی توضیح می دهیم: تمیز کردن، روغن کاری و تشخیص نشت.
1. تمیز کردن منظم: چرا باید از "آسیب رساندن" به شیرها از ناخالصی ها جلوگیری کرد؟
سیالات صنعتی اغلب حاوی ناخالصی های مختلفی مانند رسوب در روغن، مواد جامد معلق در فاضلاب، رسوب در بخار و ذرات جامد در مواد خام شیمیایی هستند. اگر این ناخالصی ها برای مدت طولانی در داخل شیر انباشته شوند، باعث "آسیب پیشرونده" به اجزای شیر می شوند:
پوشیدن سطوح آب بندی: ذرات ناخالصی می توانند در سطوح آب بندی هسته و نشیمن سوپاپ فرو رفته و باعث ایجاد خراش ها و سوراخ هایی شوند که به عملکرد آب بندی آسیب می زند و منجر به نشتی می شود. به عنوان مثال، در خط لوله انتقال لجن یک تصفیه خانه فاضلاب، ذرات ماسه در لجن با سیال جریان می یابد و به طور مداوم سطح آب بندی دروازه شیر دروازه را فرسایش می دهد. بدون تمیز کردن به موقع، آب بندی شیر دروازه در عرض 3-6 ماه از بین می رود و در نتیجه نشتی ایجاد می شود.
اجزای متحرک جمینگ: ناخالصی ها در شکاف های متحرک ساقه و هسته سوپاپ جمع می شوند و بلند شدن میل سوپاپ یا چرخش هسته را دشوار می کنند. در موارد شدید، دریچه ممکن است گیر کند و نتواند به طور معمول باز یا بسته شود. به عنوان مثال، در خط لوله انتقال دوغاب در صنایع شیمیایی، ذرات جامد در دوغاب به شکاف بین ساقه شیر و بدنه یک شیر توپی میچسبند. بدون تمیز کردن منظم، میل سوپاپ نمی تواند توپ را به چرخش سوق دهد و دریچه را از کار بیاندازد.
مسدود شدن کانال های جریان: برای شیرهای با قطر کوچک (به عنوان مثال، شیرهای گلوب با قطر کمتر از 15 میلی متر)، ذرات ناخالصی موجود در سیال ممکن است شکاف بین هسته شیر و نشیمنگاه را مسدود کند و از تنظیم جریان عادی شیر جلوگیری کند. به عنوان مثال، در خطوط لوله انتقال معرف آزمایشگاهی، ناخالصیهای ریز موجود در معرفها میتوانند شکاف هسته دریچههای گلوب را مسدود کنند و باعث افت ناگهانی جریان معرف و اختلال در آزمایشها شوند.
روش های تمیز کردن متمایز برای سناریوهای مختلف مورد نیاز است:
سناریوهایی با محتوای ناخالصی بالا (مانند حمل و نقل باطله معدن، تصفیه فاضلاب): قبل از ورودی شیر، یک «فیلتر نوع Y» یا «فیلتر سبد» نصب کنید. دیافراگم صفحه فیلتر باید بر اساس اندازه ذرات ناخالصی (معمولاً 0.1-1 میلی متر) انتخاب شود. هفته ای یک بار فیلتر را تمیز کنید (تخلیه فیلتر را باز کنید تا ناخالصی ها تخلیه شود) و فیلتر را جدا کنید تا صفحه نمایش را یک بار در ماه تمیز کنید (با آب پر فشار بشویید یا در مواد شوینده شیمیایی قرار دهید). علاوه بر این، شیر را هر 3 ماه یکبار جدا کنید تا اجزایی مانند هسته، نشیمنگاه و ساقه کاملاً تمیز شوند: برای اجزای فلزی، از یک برس سیمی (یا کاغذ سنباده) برای حذف ناخالصیهای سطحی و زنگ زدگی استفاده کنید، سپس با یک شوینده خنثی (مانند صابون ظرف رقیق) تمیز کنید. برای اجزای غیر فلزی (به عنوان مثال، مهر و موم PTFE)، با یک پارچه نرم پاک کنید تا از خراشیدن سطح با ابزار سخت جلوگیری کنید.
سناریوهایی با سیالات تمیز (مانند بخار، آب خالص، گاز طبیعی): جداسازی مکرر سوپاپ ضروری نیست، اما سطح خارجی شیر باید هر 6 ماه یکبار تمیز شود (گرد و غبار را با هوای فشرده پاک کنید و بدنه دریچه را با یک پارچه مرطوب پاک کنید). به طور مرتب بررسی کنید که آیا درگاه خروجی سوپاپ (به عنوان مثال، درگاه اگزوز یک سوپاپ ایمنی) مسدود شده است. اگر چنین است، آن را با یک سیم نازک (یا یک پین تمیزکننده اختصاصی) باز کنید.
2. تعمیر و نگهداری روغن کاری: کدام اجزا به روانکاری منظم نیاز دارند؟
اجزای متحرک از دریچه های فرآیند (به عنوان مثال، میل سوپاپ، یاتاقان ها، مکانیسم های انتقال دنده) در حین کار اصطکاک ایجاد می کنند. بدون روانکاری، سایش قطعات تسریع می شود، مقاومت عملیات افزایش می یابد و حتی ممکن است "تشنج" رخ دهد. بنابراین، هسته اصلی نگهداری روغن کاری «انتخاب روانکار مناسب، شناسایی نقاط روغن کاری مناسب و کنترل چرخه روانکاری» است.
(1) شناسایی قطعاتی که نیاز به روغن کاری دارند
ساقه سوپاپ: میل سوپاپ یک جزء کلیدی است که هسته و مکانیسم عملیاتی را به هم متصل می کند. سطح آن معمولا دارای نخ هایی (برای اتصال به هسته) یا سطح صاف (برای تطبیق با جعبه پرکننده) است. در حین کار دریچه، ساقه به بسته بندی در جعبه پرکننده ساییده می شود. بدون روانکاری، سایش بسته بندی تسریع می شود و منجر به نشت خارجی می شود. علاوه بر این، اگر رزوه های ساقه به دلیل اصطکاک زنگ بزنند، بلند کردن ساقه دشوار می شود و بر عملکرد سوپاپ تأثیر می گذارد.
یاتاقان ها: شیرهای با قطر بزرگ (به عنوان مثال، شیرهای دروازه ای و شیرهای توپی با قطر بیش از 300 میلی متر) مجهز به یاتاقان ها (بیشتر بلبرینگ های غلتشی یا کشویی) بین ساقه و بدنه هستند تا مقاومت چرخشی را کاهش دهند. در حین کار، اصطکاک بین حلقه های داخلی/خارجی بلبرینگ و عناصر نورد (یا سطوح لغزنده) رخ می دهد. روغن کاری ناکافی باعث گرم شدن بیش از حد و سایش یاتاقان و در موارد شدید "تشنج بلبرینگ" می شود که دریچه را از کار می اندازد.
مکانیزمهای انتقال دنده: محرکهای سوپاپ الکتریکی یا پنوماتیکی معمولاً شامل مکانیسمهای انتقال دنده (به عنوان مثال، چرخ دندههای خار، چرخدندههای مخروطی) برای انتقال نیرو از موتور یا سیلندر به میل سوپاپ هستند. بدون روانکاری در نقاط توری چرخ دنده، سایش سطح دندان تسریع میشود که منجر به "چسباندن دندان" (چسبندگی سطح فلز در دماهای بالا) یا "پوسته شدن دندان" میشود که کارایی انتقال نیرو را مختل میکند و ممکن است باعث خرابی محرک شود.
(2) چگونه روان کننده مناسب را انتخاب کنیم؟
انتخاب روانکار باید با شرایط عملیاتی شیر (دما، فشار، خواص سیال) و مواد سازنده مطابقت داشته باشد. تفاوت های قابل توجهی بین انواع روان کننده برای سناریوهای مختلف وجود دارد:
شرایط دمای بالا (درجه حرارت > 200 درجه سانتیگراد، به عنوان مثال، خطوط لوله بخار، خطوط لوله روغن داغ با دمای بالا): روان کننده های مقاوم در برابر دمای بالا مانند گریس دی سولفید مولیبدن (مقاوم در دمای تا 350 درجه سانتیگراد) و کلسیم (تا 5 سولفونات کلسیم تا 5 تا پیچیده مقاوم هستند) مورد نیاز است. این روان کننده ها در دماهای بالا تجزیه نمی شوند و از بین نمی روند و یک فیلم روان کننده پایدار روی سطوح اجزا تشکیل می دهند. به عنوان مثال، ساقه و یاتاقان شیرهای دروازه در هدرهای بخار باید با گریس دی سولفید مولیبدن پوشش داده شود تا از خرابی روانکار در دماهای بالا جلوگیری شود.
شرایط دمای پایین (دما <20- درجه سانتی گراد، به عنوان مثال، خطوط لوله LNG، خطوط لوله اتیلن گلیکول با دمای پایین): روان کننده های با نقطه انجماد پایین مانند گریس مبتنی بر PTFE (نقطه انجماد <60- درجه سانتی گراد) و گریس مبتنی بر سیلیکون (نقطه انجماد درجه سانتی گراد) < -4 ضروری هستند. روان کننده های معمولی در دماهای پایین جامد می شوند و روانی خود را از دست می دهند، در حالی که این روان کننده ها سیالیت خوبی را حفظ می کنند. به عنوان مثال، ساقه و نشیمنگاه آب بندی شیرهای توپی در خطوط لوله انتقال LNG باید با گریس مبتنی بر PTFE پوشش داده شود تا از عملکرد طبیعی شیر در دماهای پایین اطمینان حاصل شود.
شرایط خورنده (سیال ها اسیدها، قلیایی ها یا محلول های نمکی هستند، به عنوان مثال، خطوط لوله انتقال اسید-باز در صنایع شیمیایی): روان کننده های مقاوم در برابر خوردگی مانند گریس فلوروکربن (مقاوم در برابر اسیدهای قوی و قلیاها) و PEEK (پلی اتر کتون) بر پایه گراز مقاوم در برابر خوردگی مورد نیاز هستند. این روان کننده ها در برابر فرسایش سیال مقاومت می کنند، از واکنش های شیمیایی بین روان کننده و سیال جلوگیری می کنند و سطوح اجزا را از خوردگی محافظت می کنند. به عنوان مثال، ساقه دریچه های گلوب در خطوط لوله انتقال اسید هیدروکلریک باید با گریس فلوروکربن پوشانده شود تا از خوردگی ساقه توسط بخار اسید هیدروکلریک و آسیب به فیلم روان کننده جلوگیری شود.
شرایط عادی (درجه حرارت -20 درجه سانتیگراد تا 200 درجه سانتیگراد، سیالات عبارتند از آب، هوا، یا فرآورده های نفتی معمولی، به عنوان مثال، خطوط لوله آب لوله کشی، خطوط لوله روغن هیدرولیک): روان کننده های همه منظوره مانند گریس مبتنی بر لیتیوم (مناسب برای دماهای -20 درجه سانتیگراد تا -120 درجه سانتیگراد برای دمای بالاتر از 0 درجه سانتیگراد) و تا 60 درجه سانتیگراد) قابل استفاده است. این روان کننده ها مقرون به صرفه هستند و نیازهای روانکاری در اکثر شرایط کاری عادی را برآورده می کنند.
(3) چرخه های روانکاری و روش های عملیاتی
چرخه روغن کاری با فرکانس استفاده از شیر و شدت شرایط کار تعیین می شود. اصل "چرخه های کوتاه تر برای استفاده با فرکانس بالا و شرایط سخت" به طور کلی اعمال می شود:
سوپاپهای استفاده با فرکانس بالا (به عنوان مثال، شیرهای توپی و سوپاپهای کرهای بیش از ۵ بار در ساعت تعویض میشوند): میل و یاتاقانها را ماهی یکبار و مکانیسم انتقال دنده را هر ۲ ماه یکبار روغن کاری کنید.
شیرهای استفاده با فرکانس متوسط (مثلاً شیرهای دروازه و شیرهای برگشتی تقریباً 10 بار در روز تعویض میشوند): میل و یاتاقانها را هر 3 ماه یکبار و مکانیسم انتقال دنده را هر 6 ماه یکبار روغن کاری کنید.
سوپاپهای استفاده با فرکانس پایین (بهعنوان مثال، سوپاپهای ایمنی و شیرهای سرریز ۱ تا ۲ بار در ماه تعویض میشوند): میل و یاتاقانها را هر ۶ ماه یکبار و مکانیزم انتقال دنده را سالی یکبار روغن کاری کنید.
شیرها در شرایط سخت (دمای بالا، دمای پایین، محیطهای خورنده): چرخه روغنکاری را تا ۵۰٪ کوتاه کنید. به عنوان مثال، شیرها در شرایط دمای بالا به جای 3 ماه، هر 1.5 ماه یکبار نیاز به روغن کاری ساقه دارند.
عملیات روانکاری از فرآیند "تمیز کردن - پوشش - بازرسی" پیروی می کند:
تمیز کردن: قبل از روغن کاری، گرد و غبار و ناخالصی ها را از سطوح اجزاء با یک پارچه پاک کنید. اگر بقایای روان کننده قدیمی (سخت شده یا خراب شده) روی سطح باقی مانده است، آن را با یک حلال (مثلاً بنزین، الکل) تمیز کنید تا از مخلوط شدن روان کننده های قدیمی و جدید که کارایی روانکاری را مختل می کند، جلوگیری کنید.
پوشش: روان کننده را به طور یکنواخت روی سطوح اجزاء بمالید. مقدار روان کننده باید متوسط باشد - یک لایه به ضخامت 0.5 تا 1 میلی متر روی رزوه های ساقه بمالید (فقط به اندازه ای که نخ ها را بپوشاند)، 1/3-1/2 فضای داخلی بلبرینگ را پر کنید (روان کننده بیش از حد باعث گرم شدن بیش از حد یاتاقان می شود) و یک لایه ضخیم 0.2-0.3 میلی متری از پوشش یکنواخت سطح دندانه ها را روی دندانه قرار دهید.
بازرسی: پس از روغن کاری، شیر را 1-2 بار به صورت دستی یا الکتریکی کار کنید تا بررسی کنید که آیا عملکرد صاف است یا خیر. اگر مقاومت افزایش یافته یا صدای غیرعادی تشخیص داده شد، بررسی کنید که آیا روان کننده به طور یکنواخت اعمال می شود یا قطعات گیر کرده اند.
3. تشخیص نشت: چگونه نشت شیر را به موقع شناسایی کنیم؟
نشتی سوپاپ رایج ترین نوع خرابی است. عدم تشخیص به موقع نشت منجر به ضایعات سیال، آلودگی محیطی و حتی حوادث ایمنی (به عنوان مثال، انفجارهای ناشی از نشت مایعات قابل اشتعال و انفجاری) می شود. بنابراین، تشخیص نشت مستلزم ترکیبی از «تشخیص منظم» و «بازرسی روزانه» است که از روشهای متعدد برای اطمینان از عدم خطرات نشتی استفاده میکند.
(1) تشخیص نشت خارجی: بازرسی بصری نشت های خارجی
نشتی خارجی به نشت مایع از جعبه پر کردن شیر، اتصالات فلنج یا نقص بدنه به بیرون اشاره دارد. معمولاً با استفاده از سه روش می توان آن را تشخیص داد: بازرسی بصری، آزمایش آب صابون و آزمایش نشتی یاب.
بازرسی بصری: در طول بازرسی های روزانه، مشاهده کنید که آیا آثار مایع (به عنوان مثال، قطرات آب، لکه های روغن، کریستال ها) روی سطح خارجی شیر وجود دارد یا خیر. به عنوان مثال، اگر یک شیر دروازه در یک خط لوله آب لوله کشی از جعبه پرکننده نشت کند، قطرات آب در اطراف ساقه شیر تشکیل می شود. اگر یک شیر توپی در یک خط لوله مواد شیمیایی از اتصال فلنج نشت کند، کریستالهایی در اطراف سطح آببندی فلنج تشکیل میشوند (بعضی از مایعات شیمیایی هنگام قرار گرفتن در معرض هوا متبلور میشوند). توجه داشته باشید که بازرسی بصری برای تشخیص نشتی در شیرهای گاز (به عنوان مثال، شیرهای توپی گاز طبیعی) بی اثر است، بنابراین روش های دیگری مورد نیاز است.
تست آب صابون: برای دریچه های گاز یا شیر مایع با نشتی مشکوک، آب صابون (یا صابون ظرف رقیق شده) را به نقاط نشت احتمالی (جعبه پر کردن، سطح آب بندی فلنج، جوش های بدنه شیر) بمالید. اگر حباب تشکیل شود، نشتی وجود دارد و فراوانی تشکیل حباب میزان نشت را نشان می دهد. به عنوان مثال، هنگام آزمایش اتصال فلنجی یک شیر توپی خط لوله گاز طبیعی، اگر پس از استفاده از آب صابون، 5-10 حباب در هر ثانیه تشکیل شود، میزان نشتی بالا است و تعمیر و نگهداری اضطراری مورد نیاز است.
تست تشخیص نشت: برای سناریوهایی که نیاز به دقت بالا دارند (مانند دریچه های داروی مایع در صنعت داروسازی، دریچه های گاز در صنعت نیمه هادی)، نشت یاب های حرفه ای (مانند نشت یاب های اولتراسونیک، آشکارسازهای نشت هیدروژن) استفاده می شود. نشت یاب های التراسونیک سیگنال های اولتراسونیک تولید شده توسط نشت دریچه را تشخیص می دهند (نشت مایع باعث ایجاد ارتعاشات با فرکانس بالا می شود) و می توانند ریزنشت ها را شناسایی کنند (نرخ نشت <0.1 میلی لیتر در دقیقه). آشکارسازهای نشت هیدروژن نشت هیدروژن را تشخیص می دهند (مقدار کمی هیدروژن به دریچه تزریق می شود؛ تشخیص هیدروژن در خارج نشان دهنده نشتی است) و برای سناریوهایی با الزامات دقیق نرخ نشت مناسب هستند.
(2) تشخیص نشتی داخلی: بازرسی نشتی بین هسته شیر و صندلی
نشت داخلی به نشت مایع بین هسته شیر و نشیمنگاه اشاره دارد (سیال پس از بسته شدن دریچه به پایین دست به جریان خود ادامه می دهد). از آنجایی که نشت داخلی در داخل شیر رخ می دهد، مشاهده مستقیم آن دشوار است و نیاز به قضاوت با استفاده از روش های تشخیص جریان، تشخیص فشار و تشخیص دما دارد.
تشخیص جریان: پس از بستن شیر، یک فلومتر (به عنوان مثال، فلومتر توربین، فلومتر الکترومغناطیسی) در خط لوله پایین دست نصب کنید. اگر فلومتر جریان را نشان دهد (میزان نشت داخلی مجاز معمولاً کمتر از 0.1٪ جریان نامی است)، یک نشت داخلی وجود دارد. به عنوان مثال، پس از بستن شیر گلوب تغذیه یک راکتور شیمیایی، اگر فلومتر پایین دست دبی 0.5 لیتر در ساعت را نشان دهد (دبی نامی 100 لیتر در ساعت است)، میزان نشتی داخلی به 0.5 درصد می رسد، بیش از محدوده مجاز، و هسته و نشیمنگاه شیر نیاز به تعمیر و نگهداری دارند.
تشخیص فشار: پس از بستن شیر، فشار سنج را در خط لوله پایین دست نصب کرده و فشار اولیه را ثبت کنید. اگر فشار همچنان به افزایش خود ادامه دهد (نشان دهنده نشت مایع بالادست به پایین دست از طریق نشتی های داخلی) یا پس از بستن شیر اگزوز پایین دست حفظ نشود (نشان دهنده نشت مایع پایین دست به بالادست از طریق نشت های داخلی)، یک نشتی داخلی وجود دارد. به عنوان مثال، پس از بستن شیر دروازه در یک خط لوله بخار، فشار اولیه در خط لوله پایین دست 0 مگاپاسکال است و پس از 1 ساعت به 0.2 مگاپاسکال می رسد که نشان دهنده نشتی داخلی است و سطح آب بندی دروازه نیاز به بازرسی دارد.
تشخیص دما: برای شیرهایی که سیالات با دمای بالا یا دمای پایین را کنترل می کنند، می توان از تشخیص دما برای تعیین نشتی داخلی استفاده کرد. به عنوان مثال، پس از بستن یک شیر گلوب در یک خط لوله بخار، دمای خط لوله پایین دست باید به تدریج کاهش یابد. اگر دما بدون تغییر بماند یا به آرامی کاهش یابد، بخار با دمای بالا از طریق نشت های داخلی به پایین دست نشت می کند. پس از بستن یک شیر توپی در یک خط لوله LNG، دمای خط لوله پایین دست باید به تدریج افزایش یابد. اگر دما پایین بماند (به عنوان مثال، زیر 160- درجه سانتیگراد)، LNG دمای پایین از طریق نشت های داخلی به پایین دست نشت می کند.
(3) درمان نشتی: چگونه پس از تشخیص نشت واکنش نشان دهیم؟
پس از شناسایی نشت، اقدامات درمانی مناسب بر اساس نوع و میزان نشت انجام می شود:
نشتیهای خارجی جزئی (مثلاً تراوش جزئی از جعبه پرکننده بدون چکیدن آشکار): ابتدا پیچهای غده جعبه پرکننده را ببندید (برای جلوگیری از تغییر شکل ساقه به دلیل نیروی ناهموار در یک طرف، به طور یکنواخت سفت کنید). اگر نشت پس از سفت شدن متوقف شود، می توان از شیر ادامه داد. اگر نشتی ادامه داشت، شیر را ببندید تا بسته بندی جایگزین شود (نوع بسته بندی مناسب برای شرایط کار را انتخاب کنید).
نشتیهای خارجی شدید (مانند چکههای قابل توجه از اتصالات فلنج، ترک خوردگی بدنه شیر که باعث نشتی میشود): فوراً شیر را ببندید، شیرهای جداسازی را در بالادست و پایین دست شیر معیوب ببندید، مایع را از خط لوله تخلیه کنید، و سپس انجام دهید - اگر واشر سطح آببندی را تمیز کنید، آن را تعویض کنید. خراشیدگی، اگر چنین است، آن را آسیاب کرده و تعمیر کنید. شیر را برای ترک خوردگی بدنه شیر تعویض کنید (بررسی کنید که آیا مواد بدنه سوپاپ برای شرایط عملیاتی مناسب است تا از ترک خوردن مکرر جلوگیری شود).
نشتی های داخلی جزئی (نرخ نشت داخلی < 0.1٪ جریان نامی بدون تأثیر بر تولید): استفاده از شیر می تواند به طور موقت ادامه یابد، اما فرکانس بازرسی باید کوتاه شود (به عنوان مثال، از یک بار در روز به یک بار در هر 4 ساعت) تا در صورت افزایش نرخ نشت نظارت شود. اگر میزان نشتی به تدریج افزایش یافت، شیر را برای تعمیر و نگهداری ببندید (به عنوان مثال، هسته شیر و سطوح آب بندی نشیمنگاه را آسیاب کنید، یا هسته و نشیمنگاه را تعویض کنید).
نشتی های داخلی شدید (نرخ نشت داخلی > 0.5 درصد جریان نامی یا تأثیر بر ایمنی تولید): فوراً شیر را ببندید، آن را جدا کنید تا سایش هسته و نشیمنگاه را بررسی کنید. اگر سایش سطح آب بندی اندک است، آن را با آسیاب ترمیم کنید (از خمیر ساینده استفاده کنید و مراحل آسیاب خشن، آسیاب ریز و سنگ زنی دقیق را دنبال کنید). اگر سایش سطح آب بندی شدید است (عمق خراش > 0.2 میلی متر)، هسته یا نشیمنگاه را تعویض کنید.
IV. چه اشتباهاتی هنگام انتخاب شیرهای فرآیندی به راحتی مرتکب می شوند؟ چگونه از آنها دوری کنیم؟
در طول انتخاب شیرهای فرآیندی، بسیاری از شرکتها یا متخصصان به دلیل دانش ناقص دریچهها، تأکید بیش از حد بر یک شاخص واحد (مثلاً قیمت، قطر)، یا تکرار کورکورانه تجربه انتخاب از سناریوهای دیگر دچار اشتباهات انتخابی میشوند. این اشتباهات منجر به دریچه هایی می شود که نمی توانند الزامات عملیاتی را برآورده کنند، هزینه های تعویض تجهیزات را افزایش می دهند و به طور بالقوه باعث بروز حوادث تولید می شوند. در زیر سه اشتباه رایج و روشهای اجتنابی مربوطه آورده شده است تا به پزشکان در انتخاب دقیق دریچهها کمک کند.
1. اشتباه 1: تمرکز فقط بر قیمت و نادیده گرفتن تطابق مواد شیر با شرایط عملیاتی
برخی از خریداران هنگام انتخاب شیرها، قیمت را در اولویت قرار می دهند و گزینه های کم هزینه را انتخاب می کنند در حالی که سازگاری مواد شیر با شرایط عملیاتی (خواص سیال، دما، فشار) را نادیده می گیرند. به نظر می رسد این رویکرد "انتخاب بر مبنای قیمت" هزینه های تدارکات را کاهش می دهد، اما در واقع منجر به آسیب سریع سوپاپ به دلیل عدم تطابق مواد، افزایش هزینه های بعدی تعمیر و نگهداری و جایگزینی و حتی ایجاد حوادث ایمنی می شود.
مورد معمولی
یک شرکت شیمیایی شیرهای توپی معمولی فولاد کربنی (قیمت واحد تقریباً 800 یوان) را برای خط لوله ای که 30 درصد اسید هیدروکلریک (دمای 25 درجه سانتی گراد، فشار 0.8 مگاپاسکال) را انتقال می دهد، انتخاب کرد تا هزینه ها را کاهش دهد. فولاد کربنی نمی تواند در برابر خوردگی اسید کلریدریک مقاومت کند، بنابراین بدنه شیر در عرض 1 ماه سوراخ های خوردگی شدید ایجاد کرد که منجر به نشت اسید هیدروکلریک می شود. این امر باعث خوردگی کف کارگاه و آسیب به تجهیزات شد. بعداً، شرکت مجبور شد دریچهها را با شیرهای توپی فولاد ضد زنگ 316 لیتری مقاوم در برابر خوردگی (قیمت واحد تقریباً 3000 یوان) جایگزین کند و آسیبهای تجهیزات را جبران کند که در نتیجه هزینههای کل بسیار بیشتر از صرفهجویی اولیه در خرید خواهد بود.
روش اجتناب
هنگام انتخاب شیرها، «مناسب بودن مواد» را اولویت بندی کنید و بر اساس پارامترهای عملیاتی، بدنه، هسته و مواد آب بندی شیر را به طور دقیق انتخاب کنید:
مشخص کردن پارامترهای عملیاتی: اطلاعات دقیق در مورد نوع سیال (خورنده، قابل اشتعال، انفجاری، سمی)، غلظت (به عنوان مثال، 30٪ اسید هیدروکلریک، 98٪ اسید سولفوریک)، محدوده دما (به عنوان مثال، -10 درجه سانتیگراد تا 80 درجه سانتیگراد)، و فشار کاری (به عنوان مثال، 0.5MPa تا 0.5MPa) را ثبت کنید. این پارامترها اساس اصلی برای انتخاب مواد هستند.
مطابقت با خواص مواد: مواد بدنه شیر را بر اساس ویژگی های سیال انتخاب کنید - برای سیالات خورنده (اسیدها، قلیاها، محلول های نمک)، فولاد ضد زنگ (304، 316L)، هاستلو یا آلیاژ تیتانیوم را در اولویت قرار دهید. برای سیالات با دمای بالا (> 300 درجه سانتیگراد)، فولاد آلیاژی کروم-مولیبدن (15CrMo، 25CrMo) را انتخاب کنید. برای سیالات با دمای پایین (<-40 درجه سانتیگراد)، فولاد با دمای پایین (09MnNiD، 16MnD) را انتخاب کنید. برای سیالات معمولی (آب، هوا، روغن معدنی)، فولاد کربنی (فولاد Q235، 20#) قابل قبول است.
تأیید گواهینامه های مواد: اسناد گواهی مواد (مانند گزارش های آزمایش مواد، گواهی های بازرسی شخص ثالث) را از تأمین کنندگان شیر درخواست کنید تا مطمئن شوید که مواد واقعی سوپاپ با مشخصات اعلام شده مطابقت دارد. از برش دادن گوشه های تامین کنندگان خودداری کنید (به عنوان مثال استفاده از فولاد ضد زنگ 201 به جای فولاد ضد زنگ 304).
2. اشتباه 2: پیگیری کورکورانه قطرهای بزرگ و نادیده گرفتن الزامات جریان واقعی
برخی از پزشکان معتقدند که "قطرهای بزرگتر به معنای جریان کافی بیشتر است" و کورکورانه دریچه هایی بزرگتر از قطر خط لوله را انتخاب می کنند یا دریچه هایی با قطر بزرگ را بدون محاسبه جریان واقعی انتخاب می کنند. این نه تنها هزینه های تدارکات را افزایش می دهد (شیرهای با قطر بزرگ به مراتب گرانتر از شیرهای با قطر کوچک هستند) بلکه دقت تنظیم سوپاپ را کاهش می دهد و فرسایش سیال را تسریع می کند و عمر مفید شیر را کوتاه می کند.
مورد معمولی
یک کارخانه مواد غذایی یک شیر کرهای با قطر 80 میلیمتر را برای یک خط لوله انتقال آبمیوه (قطر خط لوله 50 میلیمتر، جریان واقعی 10 متر مکعب در ساعت) انتخاب کرد تا از جریان کافی اطمینان حاصل کند. در طول استفاده، شیر گلوب باید در حالت "باز شدن کوچک" (فقط 10٪ -20٪ باز) برای کنترل جریان باقی بماند. در این مرحله، سرعت جریان آب میوه به 5 متر بر ثانیه رسید (سرعت جریان طبیعی باید 1-2 متر بر ثانیه باشد). سیال با سرعت بالا باعث فرسایش شدید سطح آب بندی هسته شیر شد که منجر به نشت داخلی جدی در عرض 3 ماه شد. شیر دیگر نمی توانست جریان را به طور دقیق کنترل کند و باید با یک شیر گلوب با قطر 50 میلی متر جایگزین می شد.
روش اجتناب
هنگام انتخاب شیرها، قطر شیر مناسب را بر اساس نیازهای جریان واقعی و منحنی مشخصه جریان شیر محاسبه کنید تا از "استفاده از شیر بزرگ برای جریان کم" اجتناب کنید:
محاسبه جریان واقعی: حداکثر، معمولی و حداقل نرخ جریان خط لوله را بر اساس الزامات فرآیند تولید تعیین کنید. دبی معمولی معمولاً به عنوان مبنایی برای محاسبه قطر استفاده می شود. به عنوان مثال، برای خط لوله تغذیه یک راکتور شیمیایی، حداکثر سرعت جریان 15 متر مکعب در ساعت، سرعت جریان عادی 10 متر مکعب در ساعت و حداقل سرعت جریان 5 متر مکعب بر ساعت است. برای محاسبه قطر باید از دبی معمولی 10m³/h استفاده شود.
منحنیهای مشخصه جریان مرجع: تامینکنندگان شیر معمولاً منحنیهای مشخصه جریان را برای شیرهای با قطرهای مختلف ارائه میکنند (نشان دهنده رابطه بین باز شدن شیر و سرعت جریان). هنگام انتخاب قطر، اطمینان حاصل کنید که باز شدن دریچه مربوط به دبی معمولی بین 30 تا 70 درصد است - باز شدن زیر 30 درصد ممکن است باعث سایش سطح آب بندی به دلیل سرعت جریان بیش از حد شود. باز شدن بالای 70 درصد حاشیه تنظیم کافی برای مقابله با نوسانات جریان باقی نمی گذارد.
مطابقت با قطر خط لوله: مگر اینکه الزامات خاصی وجود داشته باشد (مثلاً نیاز به ذخایر جریان اضافی)، قطر شیر باید با قطر خط لوله مطابقت داشته باشد یا یک اندازه کوچکتر باشد (به عنوان مثال، برای یک خط لوله با قطر 50 میلی متر، یک شیر 40 یا 50 میلی متری را می توان انتخاب کرد) تا از مشکلات تنظیم ناشی از قطرهای بزرگ جلوگیری شود.
3. اشتباه 3: نادیده گرفتن عملکرد آب بندی و تمرکز فقط بر روی عملکردهای خاموش و تنظیم
برخی از پزشکان تنها بر روی این نکته تمرکز می کنند که آیا شیر می تواند در حین انتخاب به تنظیم روشن و خاموش یا جریان برسد، در حالی که اهمیت عملکرد آب بندی را نادیده می گیرد. به خصوص در حالات مربوط به سیالات قابل اشتعال، انفجاری، سمی یا با ارزش بالا، عملکرد ناکافی آب بندی می تواند منجر به عواقب جدی شود.
مورد معمولی
یک کارخانه داروسازی یک دریچه توپی با عملکرد آب بندی معمولی (کلاس نشتی ANSI کلاس IV، اجازه نشت داخلی جزئی) را برای خط لوله ای که داروی مایع بسیار سمی را حمل می کند (مورد استفاده در تولید داروهای سرطان، گران قیمت و سمی) انتخاب کرد. در حین استفاده، نشت داخلی شیر توپی باعث نشت مقدار کمی داروی مایع به خط لوله پایین دستی شد که در نتیجه نه تنها ماهانه تقریباً 50000 یوان به دلیل ضایعات دارویی مایع، بلکه آلودگی محیط کارگاهی ناشی از داروی مایع فرار را نیز متحمل شد. حتی کارمندان علائم مسمومیت خفیف را نیز داشتند. این مشکل تنها پس از تعویض شیر با یک شیر توپی کلاس VI ANSI (نشت صفر) حل شد.
روش اجتناب
در طول انتخاب، الزامات آب بندی شیر را بر اساس سطح خطر و ارزش سیال روشن کنید و از عملکرد آب بندی از سه بعد اطمینان حاصل کنید: کلاس آب بندی، ساختار آب بندی و مواد آب بندی:
تعیین کلاس آب بندی: کلاس آب بندی را بر اساس استانداردهای صنعت انتخاب کنید. استانداردهای کلاس آب بندی متداول عبارتند از ANSI (موسسه استاندارد ملی آمریکا) و ISO (سازمان بین المللی استاندارد). ANSI کلاس VI بالاترین کلاس آب بندی (نشت صفر) است و برای سیالات قابل اشتعال، انفجاری، سمی یا با ارزش بالا مناسب است. ANSI کلاس IV برای سیالات معمولی (آب، هوا) مناسب است.
سازههای آببندی مناسب را انتخاب کنید: ساختار آببندی را بر اساس الزامات آببندی انتخاب کنید - مهر و مومهای نرم (مواد آببندی: لاستیک، PTFE) عملکرد آببندی خوبی دارند (تا کلاس ANSI VI) اما مقاومت ضعیفی در دمای بالا و فشار بالا (مناسب برای دماهای <200 درجه سانتیگراد، فشارهای <2.5 مگاپیکسل) دارند. مهر و موم های سخت (مواد آب بندی: فلز، به عنوان مثال، فولاد ضد زنگ، کاربید سیمانی) مقاومت خوبی در برابر دمای بالا و فشار بالا دارند (مناسب برای دماهای > 300 درجه سانتی گراد، فشارهای >10 مگاپاسکال) اما عملکرد آب بندی کمی پایین تر دارند (معمولاً ANSI کلاس IV، که می تواند از طریق سنگ زنی به ANSI کلاس V ارتقا یابد).
بررسی عملکرد آببندی: از تامینکننده درخواست کنید تا گزارشهای آزمایش عملکرد آببندی شیر (مانند گزارشهای تست حباب، گزارشهای تست پوسیدگی فشار) را ارائه دهد. در صورت لزوم، آزمایشهای آببندی را در محل انجام دهید (مانند آزمایش آب صابون، آزمایش تشخیص نشت) تا اطمینان حاصل شود که عملکرد آببندی شیر مطابق با الزامات است.
V. اقدامات احتیاطی کلیدی برای نصب شیر فرآیند چیست؟ نصب نادرست چه مشکلاتی می تواند ایجاد کند؟
کیفیت نصب شیرهای فرآیند مستقیماً بر پایداری عملیاتی بعدی آنها تأثیر می گذارد. بسیاری از خرابیهای شیر نه از خود محصول بلکه از عملیات نصب غیراستاندارد ناشی میشود. نصب نادرست می تواند باعث گیر کردن سوپاپ، نشت آب بندی، کاهش عمر مفید و حتی حوادث ایمنی شود. بنابراین، تمرکز بر جزئیات کلیدی در هنگام نصب ضروری است.
1. آماده سازی قبل از نصب: مراحل بازرسی ضروری
آماده سازی قبل از نصب باید سه بعد را پوشش دهد: «خود شیر، محیط خط لوله و ابزار/مواد». حذف در هر پیوند می تواند خطرات پنهان را ایجاد کند:
بازرسی ظاهری سوپاپ و یکپارچگی قطعات (با نکات تست):
فراتر از بررسی های معمول برای ترک و تغییر شکل، از ابزارهای تخصصی برای آزمایش کمکی استفاده کنید - از یک ضخامت سنج اولتراسونیک برای بررسی ضخامت دیواره بدنه شیر استفاده کنید (انحراف ضخامت دیواره باید ≤5٪ از مقدار طراحی باشد؛ به عنوان مثال، برای ضخامت دیوار طراحی 10 میلی متر، ضخامت واقعی باید به 9-5 میلی متر کاهش یابد). ضخامت ناهموار دیوار؛ از یک سنج حسگر برای بررسی شکاف تناسب بین هسته شیر و نشیمنگاه (شکاف ≤0.05 میلی متر برای شیرهای معمولی، ≤0.02 میلی متر برای شیرهای دقیق) برای اطمینان از عملکرد آب بندی استفاده کنید. برای شیرهای الکتریکی، تست روشن/روشن حرکت باز/بستن محرک را انجام دهید (انحراف ضربه باید ≤±1٪ باشد؛ به عنوان مثال، برای کورس نامی 50 میلیمتر، ضربه واقعی باید 49.5-50.5 میلیمتر باشد) تا از ایجاد سکته نادرست از ایجاد انسداد ناقص دریچه جلوگیری شود. اگر اطلاعات پلاک شیر (مدل، کلاس فشار، مواد) با نقشههای طراحی مطابقت نداشت، شیر را حتی در صورت سالم بودن ظاهر آن به تامینکننده برگردانید تا از استفاده نادرست از شیر جلوگیری شود.
بازرسی پیش از درمان خط لوله (عملیات ویژه سناریو):
الزامات پیش تصفیه خط لوله بر اساس نوع سیال متفاوت است:
برای خطوط لوله ای که مایعات تمیز را حمل می کنند (مانند آب خالص، داروی مایع دارویی)، خط لوله را با آب خالص پرفشار (0.8-1.2MPa) به مدت 1-2 ساعت شستشو دهید، سپس آن را با هوای فشرده (0.5MPa) خشک کنید تا از عدم وجود ناخالصی های باقیمانده اطمینان حاصل کنید (با قرار دادن کاغذ صافی سفید برای بررسی خط لوله).
برای خطوط لوله که سیالات با دمای بالا را حمل می کنند (مانند بخار، روغن داغ با دمای بالا)، خط لوله را چربی زدایی کنید (دیواره داخلی را با تتراکلرید کربن یا اتانول پاک کنید) تا از کربن شدن گریس در دماهای بالا جلوگیری شود که می تواند به سطح آب بندی شیر بچسبد و بر آب بندی تأثیر بگذارد.
برای خطوط لوله که سیالات خورنده را انتقال می دهند (مانند اسید کلریدریک، اسید سولفوریک)، یکپارچگی لایه ضد خوردگی دیواره داخلی (به عنوان مثال، لایه های پلاستیکی با روکش لاستیکی) را بررسی کنید و از یک جرقه سنج (ولتاژ 15-30 کیلو ولت) برای تشخیص سوراخ ها (لایه پین هول و زنگ هشدار دهنده در لایه ضد کورهول استفاده کنید). لایه ضد خوردگی نیاز به تعمیر دارد).
در همین حال، انحراف موازی فلنج های خط لوله باید ≤0.1mm/m باشد. اگر انحراف خیلی زیاد است، از تراز فلنج برای تنظیم استفاده کنید تا از تراز اجباری در حین نصب جلوگیری کنید.
تهیه ابزار نصب و مواد کمکی (با استانداردهای انتخاب):
انتخاب ابزار باید دقیقاً با نوع شیر مطابقت داشته باشد:
برای شیرهای متصل به فلنج، یک آچار گشتاور (کلاس دقت ≥±3٪؛ به عنوان مثال، برای نصب شیر فلنجی DN100، PN1.6MPa، یک آچار گشتاور با محدوده 0-300N·m انتخاب کنید) و مقدار گشتاور را بر اساس مشخصات پیچ و مهره 2,2 درجه سانتیگراد بر اساس مشخصات پیچ و مهره M2,5 M2 بررسی کنید. گشتاور نامی برای پیچ و مهره های فولادی ضد زنگ 80-100 نیوتن متر است، به دلیل شکل پذیری خوب، گشتاور باید 10٪ - 15٪ به 72-85 N · m کاهش یابد.
برای شیرهای جوش داده شده (به عنوان مثال، شیرهای دروازه ای فشار قوی برای نیروگاه ها)، یک جوشکار TIG (محدوده تنظیم جریان 50-300A) تهیه کنید. میله جوش باید با مواد بدنه سوپاپ مطابقت داشته باشد (به عنوان مثال، از میله های جوش E5015-G برای بدنه شیر آلیاژی کروم مولیبدن استفاده کنید. قبل از جوشکاری، میله ها را در دمای 350 درجه سانتی گراد خشک کنید و برای 1-2 ساعت گرم نگه دارید تا از تخلخل در حین جوشکاری جلوگیری شود).
برای مواد کمکی، مواد واشر باید کاملاً با شرایط کار مطابقت داشته باشند: از واشرهای کامپوزیت گرافیت منعطف (مقاومت فشار ≤4.0MPa) برای دمای بیش از 400 درجه سانتیگراد، واشرهای PTFE (مقاوم در برابر اسید و قلیایی اما دمای ≤200 درجه سانتیگراد) برای سیالات خورنده، و نوارهای فلزی با نوارهای فلزی خورنده با واشرهای خورنده استفاده کنید. عملکرد آب بندی عالی) برای شرایط فشار بالا (> 10MPa).
2. مشخصات عملیات نصب: جزئیاتی که کیفیت نصب را تعیین می کند
فرآیند نصب باید از اصول "ترازبندی دقیق، حتی اعمال نیرو و نصب بدون استرس" پیروی کند. هر مرحله عملیات دارای استانداردهای فنی واضح است:
جهت نصب شیر: هرگز به صورت معکوس نصب نکنید (با روش هایی برای شناسایی شیرهایی که به راحتی اشتباه گرفته می شوند):
فراتر از دریچه هایی که با فلش های جهت جریان مشخص شده اند، برخی از شیرها به راحتی جهت نصب را اشتباه می گیرند و نیاز به شناسایی ویژه دارند:
شیرهای بازرسی: شیرهای بازرسی بالابر (بالابر دیسک های شیر به صورت عمودی) باید در خطوط لوله افقی با دیسک رو به بالا نصب شوند. سوپاپهای برگشتی نوسانی (دیسکهای سوپاپ در اطراف یک محور میچرخند) میتوانند در خطوط لوله افقی یا عمودی نصب شوند و جریان از جهتی که دیسک را باز میکند وارد میشود.
دریچههای دریچه گاز: با هستههای مخروطی یا سوزنی شکل، باید در جهت «کم به داخل، بالا خارج» نصب شوند (سیال از پایین هسته وارد شده و از بالا خارج میشود). نصب معکوس دقت تنظیم را بیش از 50٪ کاهش می دهد.
شیرهای کاهنده فشار: شیرهای کاهنده فشار که توسط پایلوت کار می کنند باید در جهت "فشار بالا در داخل، فشار کم" نصب شوند، با یک فشار سنج در سمت خروجی (محدوده 1.5-2 برابر فشار خروجی) برای جلوگیری از فشار بیش از حد خروجی نصب شود.
پس از نصب، جهت جریان را روی بدنه شیر با نشانگر علامت بزنید تا بعداً به راحتی بررسی و نگهداری شود.
تراز خط لوله و شیر: از نصب اجباری خودداری کنید (با نکات تنظیم انحراف):
هنگامی که انحراف محور بین خط لوله و شیر از 0.5 میلی متر بر متر بیشتر شد، با تغییر موقعیت پشتیبانی خط لوله، تنظیم کنید:
برای انحرافات کوچک (0.5-1 میلی متر بر متر)، پیچ های ثابت تکیه گاه خط لوله را باز کنید و به آرامی موقعیت خط لوله را با یک میله تنظیم کنید. برای هر 100 میلی متر طول تنظیم شده، انحراف باید در 0.1 میلی متر کنترل شود.
برای انحرافات بزرگ (> 1 میلی متر بر متر)، نوک خط لوله را تعویض کنید (طول مناسبی از خط لوله را برش دهید و دوباره جوش دهید) تا از دقت تراز اطمینان حاصل شود.
در حین نصب، از ابزار تراز لیزری (دقت ± 0.01mm/m) برای تشخیص انحراف محور و جلوگیری از خطاهای ناشی از قضاوت بصری استفاده کنید. در همین حال، یک شکاف انبساط مشخص را برای خطوط لوله در هر دو انتهای شیر رزرو کنید (به عنوان مثال، برای خطوط لوله با دمای بیش از 100 درجه سانتیگراد، برای هر 10 متر طول یک شکاف 10-15 میلی متری رزرو کنید) تا از انبساط/انقباض خط لوله به دلیل تغییرات دما از اعمال فشار اضافی روی شیر جلوگیری شود.
سفت کردن پیچ: اعمال یکنواخت نیرو کلیدی است (با فرآیند عملیات گام به گام):
سفت کردن پیچ فلنج به سه مرحله برای اطمینان از اعمال یکنواخت نیرو نیاز دارد:
سفت کردن اولیه: از آچار گشتاور برای سفت کردن پیچ ها به صورت مورب تا 30 درصد گشتاور نامی استفاده کنید (به عنوان مثال، برای گشتاور نامی 100 نیوتن متر، گشتاور اولیه 30 نیوتن متر است). در این مرحله، واشر شروع به تناسب با سطح آب بندی می کند.
سفت شدن متوسط: پس از یک فاصله زمانی 15-20 دقیقه (برای اینکه واشر کاملاً تغییر شکل دهد)، پیچ ها را به همان ترتیب تا 70 درصد گشتاور نامی (70 نیوتن متر) ببندید. برای بررسی شکاف فلنج (شکاف ≤0.05 میلی متر و توزیع یکنواخت) از یک سنج حسگر استفاده کنید.
سفت کردن نهایی: بعد از 15-20 دقیقه دیگر، پیچ ها را با گشتاور نامی (100N·m) ببندید. پس از سفت شدن نهایی، موقعیت های پیچ را علامت گذاری کنید (یک خط تراز روی پیچ و فلنج با رنگ بکشید) تا بازرسی از نظر شلی در طول گشت های بعدی تسهیل شود.
برای فلنج های با قطر بزرگ (بیش از 300 میلی متر)، تعداد چرخه های سفت کردن را (4-5 بار) افزایش دهید تا از فشرده سازی ناقص واشر و نشت بعدی جلوگیری شود.
3. پیامدهای رایج نصب نادرست: مشکلاتی که باید مراقب آنها بود (با تجزیه و تحلیل موارد تصادف)
عواقب نصب نادرست اغلب "تأخیر" است و ممکن است فقط 1-3 ماه پس از نصب ظاهر شود. هشدار اولیه ضروری است:
گیر کردن سوپاپ (با کیس و محلول):
یک پالایشگاه یک شیر دروازه ای DN200 با انحراف محور 1.2 میلی متر بر متر بین خط لوله و شیر نصب کرد. تراز اجباری باعث می شود که میل سوپاپ تنش خمشی را تحمل کند. پس از 2 ماه استفاده، شیر دروازه در حین باز کردن/بستن دچار گیر کرد و برای کار کردن به یک میله تقلب نیاز داشت. جداسازی مونتاژ نشان داد که میل سوپاپ خم شده است (درجه خمش 0.5 میلی متر بر متر) و هسته و نشیمنگاه سوپاپ به طور ناهموار فرسوده شده بودند. راه حل: میل شیر خم شده را تعویض کنید، دقت تراز خط لوله را با تراز فلنج تنظیم کنید و دوباره نصب کنید. پس از نصب مجدد، شیر دروازه دوباره به نرمی کار کرد.
نکته پیشگیری: پس از نصب، شیر را 3-5 بار به صورت دستی کار کنید تا گیر کردن را بررسی کنید. در صورت غیر طبیعی بودن، فوراً دقت تراز را بررسی کنید.
نشتی سطح آب بندی (با مراحل بررسی علت نشتی):
یک کارخانه مواد شیمیایی پس از نصب شیر گلوب DN150 دچار نشت مداوم در اتصال فلنج شد. در ابتدا نشتی جزئی بود اما بعد از 1 هفته نشت افزایش یافت. مراحل بررسی: 1. دوباره پیچ ها را با آچار گشتاور سفت کنید و متوجه شدید که برخی از پیچ ها فقط 50 درصد گشتاور نامی دارند (به دلیل سفت نشدن مورب در حین نصب). 2. فلنج را جدا کنید و فرورفتگی های ناهموار روی واشر پیدا کنید (عمیق در یک طرف، کم عمق از طرف دیگر). 3. سطح آب بندی فلنج را بررسی کنید و سرباره جوش باقیمانده را پیدا کنید (خط لوله تمیز نشده است). راه حل: سرباره جوش را از سطح آب بندی تمیز کنید، واشر را تعویض کنید و پیچ ها را مرحله به مرحله مطابق با گشتاور استاندارد سفت کنید. مشکل نشتی حل شد.
نکته پیشگیری: بلافاصله پس از نصب، آزمایش فشار را انجام دهید (فشار تست 1.2-1.5 برابر فشار کاری، 30 دقیقه بدون نشتی نگه دارید).
آسیب بدنه سوپاپ (با آزمایش تغییر عملکرد مواد):
یک نیروگاه یک شیر دروازه ای با دمای بالا و فشار بالا (مواد 12Cr1MoVG) را بدون اقدامات خنک کننده در حین جوشکاری نصب کرد (دمای جوش از 800 درجه سانتیگراد فراتر رفت و عملیات حرارتی پس از جوش انجام نشد)، که باعث خوردگی بین دانه ای در ناحیه جوش بدنه شیر شد. پس از 6 ماه استفاده، یک ترک در ناحیه جوش شده بدنه شیر ظاهر شد و بخار پرفشار نشت کرد. آزمایش نشان داد که سختی ناحیه جوش داده شده از 180HB به 120HB کاهش یافته است که به طور قابل توجهی چقرمگی مواد را کاهش می دهد. راه حل: بدنه شیر آسیب دیده را تعویض کنید، در حین جوشکاری از خنک کننده آب استفاده کنید (کنترل دمای جوش ≤600 درجه سانتیگراد)، و عملیات تنش زدایی را در دمای 250 درجه سانتیگراد به مدت 2 ساعت پس از جوشکاری انجام دهید تا از خوردگی بین دانه ای جلوگیری شود.
VI. چگونه می توان با خرابی شیرهای فرآیند در شرایط کاری مختلف مقابله کرد؟
مدیریت اضطراری خرابی شیر فرآیند باید از اصول "اول ایمنی، جداسازی سریع و به حداقل رساندن تلفات" پیروی کند. رویه های رسیدگی به طور قابل توجهی بسته به شرایط کاری متفاوت است و به برنامه های سناریو خاص نیاز دارد.
1. خرابی دریچه در خطوط لوله مایعات قابل اشتعال و انفجار: منابع خطر جداسازی را اولویت بندی کنید (با فرآیند عملیات دقیق)
مدیریت نادرست خرابی شیرها در خطوط لوله سیال قابل اشتعال و انفجار می تواند باعث انفجار شود. رعایت دقیق مراحل ضروری است:
مدیریت اضطراری نشتی (طبقه بندی بر اساس میزان نشت):
نشتیهای جزئی (نرخ نشتی کمتر از 5 میلی لیتر در دقیقه، بدون تبخیر گاز واضح): بلافاصله دریچههای عایق را در بالادست و پایین دست شیر ببندید (در حین کار دستکش ضد الکتریسیته ساکن بپوشید تا از ایجاد جرقههای ساکن در محل جلوگیری کنید)، فن خروجی ضد انفجار در محل را روشن کنید (حجم هوا 0m¥ تا استفاده 10¥) غلظت نشت (به عنوان مثال، غلظت نشت گاز طبیعی باید ≤0.5٪ LEL، یعنی 5٪ از حد پایین انفجار باشد). اگر غلظت به محدوده ایمن کاهش یافت، به طور موقت نقطه نشتی را با یک درزگیر اختصاصی (به عنوان مثال، درزگیر PTFE ضد انفجار) ببندید و تعمیر و نگهداری کامل را در طول وقفه های تولید برنامه ریزی کنید.
نشتی متوسط (نرخ نشت 5-50 میلی لیتر در دقیقه، تبخیر آشکار گاز): علاوه بر بستن دریچه های جداسازی و روشن کردن تهویه، یک منطقه هشدار (شعاع ≥10 متر) در اطراف محل ایجاد کنید تا ورود پرسنل غیرمجاز را ممنوع کنید. از ابزارهای ضد انفجار برای جدا کردن شیر (برای جلوگیری از جرقه ناشی از برخورد ابزار)، تعویض اجزای آب بندی و نصب مجدد استفاده کنید. پس از نصب، آزمایش هوابندی انجام دهید (فشار تست 1.1 برابر فشار کاری، 1 ساعت نگه دارید، نرخ نشت ≤0.1٪ در ساعت).
نشت های شدید (نرخ نشت بیش از 50 میلی لیتر در دقیقه، یا نزدیک شدن غلظت گاز به حد پایین تر انفجار): فوراً طرح واکنش اضطراری را فعال کنید، تمام پرسنل در محل را تخلیه کنید، منبع تغذیه اصلی سیستم را ببندید (برای جلوگیری از جرقه های ناشی از تجهیزات الکتریکی)، سیستم اسپرینکلر آتش سوزی کارخانه (برای کاهش دمای محیط و جلوگیری از آتش سوزی، تیم حرفه ای در تماس اضطراری) را روشن کنید. تیم های تعمیر و نگهداری ضد انفجار) برای جابجایی در محل. سعی نکنید به طور مستقل شیر را جدا کنید.
کنترل اضطراری پارازیت سوپاپ (با نکات تعویض خط لوله در حالت آماده به کار):
اگر شیر گیر کرد و بسته نشد، ظرف 3 دقیقه به خط لوله آماده به کار بروید:
شیر ورودی خط لوله آماده به کار را به سرعت باز کنید (برای اطمینان از باز شدن کامل، چرخ دستی را 2-3 دور در خلاف جهت عقربه های ساعت بچرخانید).
شیر خروجی خط لوله آماده به کار را به آرامی باز کنید (دومتر پایین دست را برای جلوگیری از ضربه خط لوله در اثر تغییرات ناگهانی جریان کنترل کنید).
شیر ورودی خط لوله معیوب را ببندید (اگر شیر ورودی نیز مسدود شده است، شیر جداسازی اصلی را بیشتر در بالادست ببندید).
شیر تخلیه خط لوله معیوب را باز کنید (به آرامی باز کنید تا مایع باقیمانده تخلیه شود و از خطرات مربوط به تجمع جلوگیری شود).
پس از تعویض، بررسی کنید که فشار و جریان خط لوله آماده به کار طبیعی است تا از تولید مداوم اطمینان حاصل شود.
2. خرابی سوپاپ در خطوط لوله سیالات با دمای بالا و فشار بالا: جلوگیری از سوختگی و آسیب به تجهیزات (با استانداردهای حفاظت و کاهش فشار)
نشت مایعات با دمای بالا و فشار بالا (دمای بیش از 200 درجه سانتیگراد، فشار > 1.6 مگاپاسکال) می تواند باعث سوختگی و ترکیدگی خط لوله شود. رسیدگی اضطراری باید حفاظت و کاهش فشار را در اولویت قرار دهد:
مدیریت اضطراری نشتی دریچه (با تجهیزات حفاظتی و روش های آب بندی موقت):
اپراتورها باید از تجهیزات حفاظتی کامل با دمای بالا استفاده کنند: دستکش های مقاوم در برابر حرارت (مقاومت در برابر حرارت ≥500 درجه سانتیگراد، به عنوان مثال، دستکش آرامید)، محافظ های صورت مقاوم در برابر حرارت (مقاومت در دمای شیشه محافظ ≥800 درجه سانتیگراد)، و لباس محافظ در دمای بالا (مانند پارچه آلومینیومی ≥ 0 درجه سانتیگراد، فویل آلومینیومی 60 درجه سانتیگراد). این مراحل را دنبال کنید:
شیرهای جداسازی بالادست و پایین دست را به آرامی ببندید (سرعت بسته شدن را به 10-15 ثانیه در هر دور کنترل کنید تا از چکش آب جلوگیری کنید - فشار چکش آب می تواند 3-5 برابر فشار معمولی باشد و به خطوط لوله آسیب برساند).
اگر نشتی در محل اتصال فلنج است، از یک گیره آب بندی فلنج اختصاصی (متشکل از یک قاب فولادی ضد زنگ و واشر گرافیتی، مقاومت فشاری ≤10MPa) برای آب بندی موقت استفاده کنید: گیره را در اطراف فلنج قرار دهید، پیچ ها را طوری تنظیم کنید که واشر را محکم روی سطح فلنج فشار دهید تا نشتی متوقف شود.
اگر بدنه سوپاپ ترک خورد و نشتی داشت (نرخ نشت زیاد)، فوراً شیر تخلیه فشار سیستم را باز کنید (میزان کاهش فشار را روی 0.1-0.2MPa/min کنترل کنید تا از تغییر شکل تجهیزات در اثر افت فشار ناگهانی جلوگیری کنید). هنگامی که فشار به زیر 0.1 مگا پاسکال رسید، شیر جداسازی اصلی را ببندید و بدنه شیر را تعویض کنید.
در حین جابجایی، از یک دماسنج مادون قرمز برای نظارت بر دمای بدنه شیر (برای جلوگیری از خرابی دنده محافظ در برابر گرمای بیش از حد) استفاده کنید. اگر دما از 600 درجه سانتیگراد بیشتر شد، قبل از ادامه، ابتدا بدنه شیر را (با هوای فشرده) تا زیر 300 درجه سانتیگراد خنک کنید.
مدیریت اضطراری خرابی سوپاپ ایمنی (با کاهش فشار دستی و فرآیند تعویض دریچه آماده به کار):
خرابی شیر اطمینان (باز یا بسته نشدن) یک خطر بزرگ در سیستم های فشار قوی است. این روند رسیدگی را دنبال کنید:
فوراً شیر کاهش فشار دستی را باز کنید (چرخ دستی را در جهت عقربههای ساعت بچرخانید تا به آرامی باز شود، نرخ کاهش فشار را برای کاهش فشار سیستم به میزان 0.5-1.0MPa در ساعت کنترل کنید) و فشار سنج را به دقت کنترل کنید تا از افت فشار بسیار پایین و ایجاد اختلال در تولید جلوگیری کنید.
دریچه های جداسازی در بالادست و پایین دست شیر اطمینان معیوب را ببندید (اگر شیر ایزوله یک شیر دروازه ای است، چرخ دستی را بچرخانید تا کاملا بسته شود و آن را قفل کنید تا از عملکرد تصادفی جلوگیری شود).
شیر ایمنی معیوب را جدا کنید (برای جلوگیری از آسیب رساندن به سطح آب بندی فلنج از آچار اختصاصی استفاده کنید) و یک شیر اطمینان کالیبره شده (با فشار تنظیم شده مشابه با فشار اصلی) نصب کنید.
شیرهای جداسازی در بالادست و پایین دست شیر ایمنی آماده به کار را به آرامی باز کنید، شیر فشار دستی را ببندید و بررسی کنید که فشار سیستم پایدار است (محدوده نوسانات عادی ≤±0.05MPa).
قبل از استفاده مجدد، شیر ایمنی معیوب را برای کالیبراسیون به یک موسسه حرفه ای ارسال کنید (سفتی فنر و سطح آب بندی هسته سوپاپ را بررسی کنید؛ فنرهای خسته را جایگزین کنید و سطوح آب بندی فرسوده را آسیاب کنید).
3. خرابی شیر در خطوط لوله مایع خورنده: جلوگیری از پخش شدن خوردگی (با استانداردهای خنثی سازی و تمیز کردن)
نشت سیالات خورنده می تواند باعث خوردگی تجهیزات و آلودگی خاک شود. رسیدگی اضطراری باید حفاظت، جمع آوری و خنثی سازی را در اولویت قرار دهد:
مدیریت اضطراری نشتی (با تجهیزات حفاظتی و مراحل خنثی سازی):
اپراتورها باید از لباس های محافظ مقاوم در برابر خوردگی استفاده کنند: دستکش های مقاوم در برابر اسید (مانند دستکش های لاستیکی نیتریل، مقاوم در برابر اسید هیدروکلریک غلیظ و اسید سولفوریک)، لباس های مقاوم در برابر خوردگی (مانند لباس PVC، مقاوم در برابر اکثر اسیدها و مواد قلیایی) و مواد شیمیایی بدون پاشش گاز. این مراحل را دنبال کنید:
شیرهای جداسازی بالادست و پایین دست را ببندید (برای جلوگیری از خوردگی ابزارهای فلزی از آچار پلاستیکی استفاده کنید).
مایع نشتشده را در یک ظرف مقاوم در برابر خوردگی (به عنوان مثال یک سطل پلی اتیلن با ظرفیت ≥50 لیتر) جمع آوری کنید. یک عامل خنثی کننده را از قبل به سطل اضافه کنید (مثلاً محلول کربنات سدیم را برای خنثی کردن اسید کلریدریک نشت شده به pH 6-8 اضافه کنید؛ اسید کلریدریک رقیق را برای خنثی کردن هیدروکسید سدیم نشت شده به PH 6-8 اضافه کنید) تا از تخلیه مستقیم جلوگیری شود.
ناحیه نشت شده را با آب فراوان بشویید (حجم آبکشی ≥10L/m²، زمان شستشو ≥5 دقیقه). آب شستشو را در یک مخزن اختصاصی تصفیه فاضلاب مقاوم در برابر خوردگی تخلیه کنید، نه مستقیماً در فاضلاب.
شیر معیوب را جدا کنید (سطح شیر را با آب بشویید تا خوردگی باقیمانده از بین برود)، هسته و نشیمن شیر را از نظر خوردگی بررسی کنید (به عنوان مثال، هسته های فولادی ضد زنگ را با هسته های Hastelloy جایگزین کنید)، قطعات آسیب دیده را جایگزین کنید و دوباره نصب کنید. پس از نصب، تست هوابندی انجام دهید (با نیتروژن، فشار تست 1.2 برابر فشار کاری، 30 دقیقه بدون نشتی نگه دارید).
VII. در بازرسی روزانه شیرهای فرآیندی باید روی چه مواردی تمرکز کرد؟ این چک لیست بازرسی را در دسترس داشته باشید
بازرسی های روزانه باید "جامع و کامل" باشد و "بازرسی بصری، تست ابزار و تایید عملیات" را برای شناسایی سریع خطرات ترکیب کند. در زیر یک چک لیست بازرسی دقیق با فرکانس و عمق تنظیم شده بر اساس اهمیت دریچه (دریچه های بحرانی در مقابل شیرهای عمومی) برای بهینه سازی تخصیص منابع وجود دارد.
1. استانداردهای بازرسی طبقه بندی شده بر اساس اهمیت سوپاپ
در سیستمهای صنعتی، شیرها بر اساس عملکرد به شیرهای حیاتی (به عنوان مثال، شیرهای تغذیه راکتور، شیرهای ایمنی هدر بخار، دریچههای جداسازی سیال قابل اشتعال) و دریچههای عمومی (به عنوان مثال، شیرهای دروازه آب خنککننده معمولی، دریچههای تخلیه) طبقهبندی میشوند. الزامات بازرسی آنها به طور قابل توجهی متفاوت است:
شیرهای بحرانی (فرکانس بازرسی: یک بار در روز، نظارت 24 ساعته برای برخی):
علاوه بر بررسیهای اولیه، «تست با دقت بالا» و «ضبط وضعیت» را اضافه کنید:
از فرستندههای فشار برای نظارت بر اختلاف فشار در زمان واقعی در سراسر شیر استفاده کنید (به عنوان مثال، برای شیرهای گلوب تغذیه راکتور، اختلاف فشار طبیعی باید ≤0.2MPa باشد؛ افزایش ناگهانی نشاندهنده انسداد احتمالی هسته شیر است) و دادههای فشار ساعتی را ثبت کنید.
برای شیرهای الکتریکی، از یک مولتی متر برای آزمایش جریان و ولتاژ محرک استفاده کنید (به عنوان مثال، برای جریان نامی 10 آمپر، نوسان جریان واقعی باید 0.5 ± آمپر باشد؛ جریان غیرعادی نشان دهنده خرابی موتور یا گیر کردن هسته شیر است).
یک بار در هفته یک "آزمایش آفلاین" انجام دهید: شیرهای جداسازی بالادست و پایین دست را ببندید، شیر را فشار دهید (فشار تست 1.1 برابر فشار کاری، 1 ساعت نگه دارید)، و عملکرد آب بندی را بررسی کنید.
برای ثبت فشار، جریان و احساس عملکرد در طول هر بازرسی، یک "پرونده سلامت شیر" ایجاد کنید. از تجزیه و تحلیل روند برای ارزیابی پیری دریچه استفاده کنید (به عنوان مثال، افزایش ماهانه 0.1 میلی لیتر در دقیقه در نشت سطح آب بندی نشان می دهد که مهر و موم های پیری نیاز به جایگزینی فعال دارند).
شیرهای عمومی (تکرار بازرسی: یک بار در هفته، بازرسی عمیق یک بار در ماه):
برای کاهش هزینههای غیرضروری تست، روی «تأیید عملکرد پایه» تمرکز کنید:
بدنه شیر را از نظر خوردگی یا نشتی آشکار بررسی کنید و بررسی کنید که دسته عملیات سالم است یا خیر.
شیر را یک بار در ماه (چرخه باز و بسته شدن کامل) به صورت دستی کار کنید تا گیر کردن را بررسی کنید. اگر مقاومت به طور قابل توجهی افزایش یابد، تعمیر و نگهداری روغن کاری را انجام دهید.
پیچهای فلنج را یکبار در هر ربع بازرسی کنید (از آچار برای چرخاندن آرام پیچها استفاده کنید؛ اگر پیچها بیش از 1/4 دور میچرخند، دوباره تا 80% گشتاور نامی محکم کنید).
برای شیرهایی که به ندرت استفاده می شوند (مثلاً شیرهای تخلیه)، آنها را یک بار در ماه (به مدت 5 تا 10 ثانیه) باز کنید تا از گیر کردن هسته شیر در اثر عدم فعالیت طولانی مدت جلوگیری کنید.
2. سوابق بازرسی و فرآیند رسیدگی به مشکل
بازرسی ها "تشریفات" نیستند - ضبط استاندارد و مدیریت حلقه بسته از حل و فصل به موقع خطر اطمینان می دهد:
موارد کلیدی سوابق بازرسی:
از ضبط "پشتیبان الکترونیکی کاغذ" استفاده کنید، از جمله:
اطلاعات اولیه: زمان بازرسی، بازرس، شماره شیر، محل، نوع و مشخصات.
داده های وضعیت: فشار (مقادیر بالادست و پایین دست)، دما (دمای سطح بدنه شیر)، نشتی (وجود/غیاب، میزان نشت)، و وضعیت عملکرد (صاف / گیر کرده).
ناهنجاریها: شرح دقیق ناهنجاریها (به عنوان مثال، "چکیدن در اتصال فلنج شیر FV-001، 1 قطره در هر 10 ثانیه") و مکانهای حاشیهنویسی (با عکسهای در محل).
بارگذاری سوابق به سیستم مدیریت تجهیزات در زمان واقعی برای بررسی از راه دور و قابلیت ردیابی توسط مدیران.
فرآیند رسیدگی به مشکل حلقه بسته:
بر اساس شدت مشکل، «حرکت طبقه بندی شده و اصلاح محدود به زمان» را اجرا کنید:
مشکلات اضطراری (به عنوان مثال، نشت شدید، عملیات جلوگیری از پارازیت):
فوراً سیستم را خاموش کنید و طرح اضطراری را فعال کنید (برای رسیدگی به وضعیت اضطراری به بخش VI مراجعه کنید).
به پرسنل تعمیر و نگهداری اطلاع دهید تا ظرف 2 ساعت برنامه تعمیر را تهیه کنند و ظرف 24 ساعت تعمیرات را کامل کنند.
قبل از شروع مجدد استفاده، تست های فشار و عملکرد را پس از تعمیر انجام دهید.
برای شناسایی دلایل اصلی (مانند نصب نادرست، عدم تطابق مواد) و جلوگیری از عود، یک "جلسه تجزیه و تحلیل شکست" برگزار کنید.
مسائل عمومی (به عنوان مثال، نشتی جزئی، افزایش مقاومت عملیات):
جزئیات را مستند کنید و یک طرح اصلاح ایجاد کنید (به عنوان مثال، "روغکاری کامل در عرض 3 روز")؛
بازرسان تصحیح را تأیید می کنند و قطعنامه را تأیید می کنند.
اگر مشکلات دوباره تکرار شد (به عنوان مثال، 3 نشتی در 6 ماه)، تعویض شیر را ارزیابی کنید (به عنوان مثال، ارتقاء مواد، تغییر نوع).
خطرات بالقوه (به عنوان مثال، پیری مهر و موم، خوردگی جزئی بدنه شیر):
طبقه بندی خطرات (به عنوان مثال، کم خطر: 3 ماه عمر آب بندی باقی مانده؛ خطر متوسط: 0.1 میلی متر عمق خوردگی که نیاز به بازرسی مجدد دو هفته ای دارد).
ردیابی خطرات در "لیست خطر" با بازرسی مجدد منظم تا زمان حل.
برای جلوگیری از اختلال در تولید، در طول تعطیلی های برنامه ریزی شده، خطرات کم خطر را برطرف کنید.
3. اقدامات احتیاطی بازرسی برای سناریوهای خاص
برای اطمینان از ایمنی و دقت، روشهای بازرسی را برای محیطهای شدید تنظیم کنید:
محیط های با دمای بالا (به عنوان مثال، نزدیک دیگ ها، خطوط لوله نفت با دمای بالا):
از دنده محافظ با دمای بالا استفاده کنید و از تماس مستقیم با بدنه سوپاپ خودداری کنید.
از یک دماسنج مادون قرمز برای اندازه گیری دمای سطح بدنه شیر استفاده کنید (فاصله ایمن ≥1 متر را برای دمای بیش از 300 درجه سانتی گراد حفظ کنید). اگر دما از حد طراحی فراتر رفت (به عنوان مثال، 420 درجه سانتیگراد برای یک دریچه دارای درجه 400 درجه سانتیگراد)، نشتی داخلی احتمالی را بررسی کنید.
برای جلوگیری از گرمازدگی از بازرسی های طولانی مدت در دوره های با دمای بالا (مثلاً بعد از ظهرهای تابستان) خودداری کنید.
محیط های مرطوب/خورنده (به عنوان مثال، تصفیه خانه های فاضلاب، کارگاه های شیمیایی):
برای جلوگیری از لغزش یا تماس پوست با مایعات خورنده، لباس های مقاوم در برابر خوردگی و کفش های ضد لغزش بپوشید.
از چراغ قوه برای بازرسی نواحی پنهان (مثلاً کف شیرها) در معرض خوردگی استفاده کنید.
روغن ضد زنگ را پس از استفاده روی ابزارها بمالید و در جای خشک نگهداری کنید.
عملیات در ارتفاع بالا (به عنوان مثال، شیرهای روی قفسه لوله):
تسمه ایمنی تمام بدن را بپوشید و روی سکوهای ثابت بایستید (از راه رفتن روی لوله های بسته نشده خودداری کنید).
از دوربین های دوچشمی یا هواپیماهای بدون سرنشین برای بازرسی از راه دور استفاده کنید (فاصله 3-5 متری را برای جلوگیری از برخورد حفظ کنید).
بازرسی ها را با یک شریک انجام دهید (یک نفر در ارتفاع کار می کند، یک نفر بر روی زمین نظارت می کند).
4. نگهداری و کالیبراسیون ابزارهای بازرسی
دقت ابزار به طور مستقیم بر نتایج بازرسی تأثیر می گذارد. تعمیر و نگهداری منظم و کالیبراسیون از قضاوت نادرست ناشی از خطاهای ابزار جلوگیری می کند:
| نوع ابزار | ابزارهای مثال | چرخه کالیبراسیون | استاندارد/ابزار کالیبراسیون | خطای مجاز | نکات نگهداری روزانه |
| ابزارهای تست فشار | ترانسمیتر فشار Rosemount 3051 | 6 ماه | کالیبراتور DPI 610 Druck (±0.025%) | ≤±0.1٪ | تمیز کردن رابط ها پس از استفاده؛ در مناطق بدون لرزش ذخیره کنید |
| ابزارهای تست دما | دماسنج مادون قرمز Fluke 62MAX | 6 ماه | بلوک خشک آمتک (±0.1 درجه سانتیگراد) | ≤±2°C (200-600°C) | لنز را با یک پارچه خشک پاک کنید؛ از آلودگی روغن جلوگیری کنید |
| ابزارهای تست الکتریکی | مولتی متر Fluke 117C | 12 ماه | گواهینامه شخص ثالث | ≤±1.0٪ (ولتاژ/جریان) | دمیدن گرد و غبار از سرنخ های آزمایش؛ سرنخ های یدکی را در دسترس داشته باشید |
هشتم. از کار انداختن و جایگزینی شیرهای فرآیند: چگونه به صورت علمی زمان بندی تعویض را تعیین کنیم؟
شیرهای فرآیندی باید از رده خارج شده و به محض اینکه به پایان عمر مفید خود می رسند یا نمی توانند الزامات تولید را برآورده کنند، به سرعت جایگزین شوند و از خطرات ایمنی ناشی از استفاده بیش از حد جلوگیری شود. با این حال، بسیاری از شرکت ها فاقد استانداردهای قضاوت علمی هستند که منجر به جایگزینی زودرس (اتلاف منابع) یا جایگزینی با تاخیر (ایجاد خطرات) می شود. در زیر راهنمایی در مورد معیارهای از کار انداختن، اصول انتخاب جایگزین و مشخصات نصب آمده است.
1. معیارهای از کار انداختن: چه زمانی شیرها باید تعویض شوند؟
ارزیابی جامع از کار افتادن بر اساس عمر مفید، کاهش عملکرد و خطرات ایمنی. نشانگرهای از کار انداختن هسته بسته به نوع سوپاپ متفاوت است:
| نوع سوپاپ | عمر طراحی (سالها) | آستانه عمر سرویس (سال، 80٪ عمر طراحی) | استانداردهای از کار انداختن اجزای حیاتی | استانداردهای از بین بردن خطر ایمنی (سیالات قابل اشتعال/سمی) |
| دریچه های دروازه / توپ | 8-12 | 6.4-9.6 | سایش مهر و موم > 0.5 میلی متر؛ خوردگی ساقه دریچه > ضخامت دیواره 20٪ | نشت داخلی > 2x استاندارد ANSI کلاس VI. خاموشی اضطراری > 3 ثانیه |
| گلوب / شیرهای ایمنی | 6-10 | 4.8-8.0 | ترک های صندلی شیر> 5 میلی متر؛ انحراف فشار تنظیم سوپاپ اطمینان > 5% | نشتی را در عرض 1 ماه پس از 2 تعمیر تکرار کنید. کاهش فشار ناکافی |
| شیرهای دیافراگمی | 3-5 | 2.4-4.0 | ترک های پیری دیافراگم؛ تغییر شکل بدنه شیر > 0.2mm/m | آسیب دیافراگم که باعث نشت مایع می شود. شکست در جداسازی جریان |
بیش از عمر سرویس:
اگر یک شیر از "آستانه عمر سرویس" در جدول فراتر رفت، یک تست عملکرد کامل (فشار، آب بندی) انجام دهید، حتی اگر هیچ آسیب آشکاری قابل مشاهده نباشد. از کار افتادن در صورت شکست تستها یا کاهش عملکرد تا 30% (به عنوان مثال، کاهش دقت تنظیم جریان از 1±% به ±3%).
اجزای حیاتی آسیب دیده شدید:
اگر هزینه های تعمیر از 50 درصد شیر جدید فراتر رود (به عنوان مثال، یک شیر دروازه با سایش آب بندی 0.6 میلی متری که نیاز به سنگ زنی دارد که 60 درصد یک شیر جدید هزینه دارد) از کار افتاد.
خطرات ایمنی غیرقابل کنترل:
دریچهها را در خطوط لوله سیال قابل اشتعال/سمی در صورتی که «استانداردهای خطر ایمنی» در جدول را برآورده میکنند، فوراً از کار خارج کنید (به عنوان مثال، بسته شدن شیر قطع اضطراری گاز طبیعی 4 ثانیه طول میکشد).
2. اصول انتخاب جایگزین: چگونه یک شیر مناسب انتخاب کنیم؟
از "کپی کردن مدل قدیمی" اجتناب کنید - شیرها را بر اساس شرایط به روز فرآیند و پیشرفت های فنی انتخاب کنید:
سازگاری با شرایط عملیاتی:
مشخصات فرآیندهای تغییر یافته را ارتقا دهید (به عنوان مثال، افزایش دما از 200 درجه سانتی گراد به 300 درجه سانتی گراد: شیرهای دروازه فولادی کربنی را با شیرهای فولادی آلیاژ کروم-مولیبدن جایگزین کنید؛ فشار را از 1.6 مگاپاسکال به 2.5 مگاپاسکال افزایش دهید: شیرهای توپی را از PN1.6 به PN4.0 ارتقا دهید). مواد را بر اساس تغییرات ویژگی سیال تنظیم کنید (به عنوان مثال، تغییر از آب به فاضلاب حاوی گوگرد: برای افزایش مقاومت در برابر خوردگی، شیرهای فولادی 304 ضد زنگ را با شیرهای فولادی ضد زنگ دوبلکس 2205 جایگزین کنید).
بهره وری انرژی و بهبود عملکرد:
برای کاهش مصرف انرژی عملیاتی، شیرهای کم مصرف را در اولویت قرار دهید: شیرهای گلوب معمولی را با شیرهای گلوب با مقاومت جریان پایین جایگزین کنید (ضریب مقاومت جریان از 5.0 به 2.0 کاهش می یابد، مصرف انرژی پمپ آب را 15 تا 20 درصد کاهش می دهد). شیرهای دستی را با شیرهای الکتریکی مجهز به موقعیت گیر هوشمند جایگزین کنید (دقت تنظیم از ± 5٪ به 0.5 ±٪ بهبود یافته است، کاهش هزینه های نیروی کار و خطاهای تنظیم).
کاهش هزینه تعمیر و نگهداری:
انتخاب شیرهایی با ساختار ساده و تعمیر و نگهداری آسان برای کاهش هزینههای عملیاتی طولانیمدت: شیرهای دروازهای را که نیاز به تعویض مکرر پکینگ دارند با شیرهای دروازهای بدون پکینگ جایگزین کنید (چرخه تعویض پکینگ از 3 ماه به 3 سال افزایش یافته است). دریچه های توپی سخت سیل مستعد سایش را با شیرهای توپی سیل سرامیکی مقاوم در برابر سایش جایگزین کنید (عمر سطح آب بندی از 1 سال به 5 سال افزایش یافته است).
3. مشخصات عملیات تعویض: چگونه از کیفیت نصب شیر جدید اطمینان حاصل کنیم؟
جایگزینی شیر جدید از یک فرآیند چهار مرحلهای پیروی میکند - "حذف، تمیز کردن، نصب، آزمایش" - برای جلوگیری از مشکلات عملکرد ناشی از عملکرد نامناسب:
برداشتن شیر قدیمی:
شیرهای جداسازی بالادست و پایین دست را ببندید و سیال را از خط لوله تخلیه کنید (از طریق شیرهای تخلیه یا فشار شکن). برای سیالات خورنده یا قابل اشتعال، خط لوله را با گاز بی اثر (به عنوان مثال، نیتروژن) به مدت حداقل 30 دقیقه تمیز کنید تا از غلظت مایع باقیمانده ≤0.1٪ اطمینان حاصل کنید. هنگام برداشتن پیچ و مهره فلنج، از اصل "شل شدن مورب، پله ای" پیروی کنید تا از تغییر شکل فلنج در اثر نیروی ناهموار جلوگیری کنید. از جرثقیل یا لیفتراک استفاده کنید تا شیر قدیمی را به آرامی بلند کنید و از برخورد با رابط های خط لوله جلوگیری کنید.
تمیز کردن و بازرسی خط لوله:
شستشوی خط لوله با آب پرفشار (یا هوای فشرده) برای حذف ناخالصی ها و واشرهای قدیمی باقیمانده. برای بررسی اینکه قطر داخلی خط لوله با شیر جدید مطابقت دارد از یک میکرومتر داخلی استفاده کنید (انحراف 0.5± میلی متر). صافی سطح آب بندی فلنج را با یک تستر صافی بررسی کنید (انحراف ≤0.1mm/m). در صورت وجود خراش یا فرورفتگی، با آسیاب تعمیر کنید (به زبری سطح Ra ≤0.8μm پس از آسیاب دست یابید).
نصب شیر جدید:
قبل از نصب، بررسی کنید که مدل، مشخصات و مواد شیر جدید با الزامات انتخاب مطابقت دارد. عملکرد باز/بستن شیر را آزمایش کنید تا از حرکت نرم اجزای داخلی اطمینان حاصل کنید. در حین نصب، اطمینان حاصل کنید که شیر با محور خط لوله همراستا است (انحراف ≤0.5mm/m). پیچهای فلنج را با رعایت اصل «سفت کردن مورب، پلهای» ببندید (برای مقادیر گشتاور به دفترچه راهنمای سوپاپ مراجعه کنید؛ مثلاً 180-200N·m برای پیچهای فلنج DN100، PN4.0MPa). برای دریچههای الکتریکی، تراز حرکت محرک و ساقه را کالیبره کنید (از 100٪ سیگنال محرک در حالت باز کامل و 0٪ در بسته شدن کامل اطمینان حاصل کنید).
تست پس از نصب:
آزمایش فشار (فشار آزمایش 1.2 برابر فشار کاری، نگه داشتن 30 دقیقه بدون نشتی)، آزمایش آب بندی (تست نشت داخلی با نیتروژن در 1.0 برابر فشار کاری، نگه داشتن به مدت 1 ساعت با نرخ نشتی ≤1×10⁻⁶Pa·m³/s؛ تست نشت خارجی (آزمایش نشتی خارجی با سطح آب صابون، تست بدون نشتی روی سطح آب و صابون). چرخه های باز و بسته شدن دستی/الکتریکی برای تایید عملکرد صاف و ضربه دقیق). شیر را فقط پس از گذراندن تمام آزمایشات در خدمت قرار دهید و پرونده سلامت شیر را به روز کنید.
IX نتیجه گیری: ایجاد یک سیستم مدیریت چرخه کامل برای شیرهای فرآیند
عملکرد کارآمد Process Valves به بهینه سازی یک پیوند تکیه نمی کند، بلکه مستلزم ایجاد یک سیستم مدیریت چرخه عمر کامل "انتخاب، نصب، عملیات، تعمیر و نگهداری، از کار انداختن" است. از انتخاب دقیق برای جلوگیری از "نقایص مادرزادی"، نصب استاندارد برای ایجاد "پایه محکم"، تعمیر و نگهداری دقیق برای افزایش "عمر خدمات"، و از کار انداختن علمی برای دستیابی به "تعویض ایمن"، هر یک از پیوندها باید از نزدیک به هم متصل شده و به شدت کنترل شوند.
برای شرکتهای صنعتی، ایجاد یک تیم مدیریت سوپاپ اختصاصی با تکنسینهای حرفهای (مانند مهندسان شیر، تکنسینهای بهرهبرداری و نگهداری)، توسعه سیستمهای مدیریت جامع (مانند رویههای بازرسی، استانداردهای تعمیر و نگهداری، فرآیندهای از کار انداختن) و استفاده از ابزارهای دیجیتال (مانند سیستمهای مدیریت تجهیزات، نظارت بر روند سنسور هوشمند جنگ در زمان واقعی) ضروری است. در همین حال، آموزش پرسنل را تقویت کنید تا تواناییهای حرفهای اپراتورها و کارکنان تعمیر و نگهداری (به عنوان مثال، جداسازی منظم شیر و آموزش تشخیص عیب، با صلاحیت لازم قبل از تصدی پست) برای جلوگیری از خرابیهای ناشی از خطای انسانی.
اگرچه اندازه کوچکی دارند، شیرهای فرآیندی یک "پیوند حیاتی" در تضمین عملکرد پایدار سیستم صنعتی هستند. تنها با اتخاذ تفکر مدیریت علمی، استانداردهای عملیاتی دقیق، و ارتقای مداوم تکنولوژیکی - و توجه به تمام جزئیات - میتواند نقش خود را واقعاً ایفا کند و از ایمنی، کارایی و بهرهوری انرژی تولید صنعتی محافظت کند.